
Verschillende elementen hebben een invloed op de werking en levensduur van industriële messen. In een reeks artikels bespreken we de state of the art van deze topics, om tot betere, duurzame oplossingen te komen. Het eerste en belangrijkste topic is de materiaalkeuze van de messen.
Belang en potentieel van engineering van messen
In veel toepassingen van de technologische industrie worden diverse materialen op maat gesneden. Bij het snijden van bepaalde materialen stelt men dikwijls problemen vast die de levensduur van de gebruikte industriële messen nadelig kunnen beïnvloeden. In het COOCK-project QualiKnife wil Sirris deze problemen in kaart brengen en hiervoor samen met de bedrijven naar duurzame oplossingen zoeken.
In deze zoektocht naar oplossingen zijn er drie belangrijke topics die in grote mate de werking en de levensduur van de messen bepalen: de materiaalkeuze van de messen, de gerelateerde warmtebehandeling en de oppervlaktebehandeling van de messen. Vele eigenschappen zijn natuurlijk met elkaar verbonden, zodat men alle aspecten moet in beschouwing nemen om te komen tot een optimaal mes. Daarom wordt in een aantal artikels de state of the art van de drie vermelde topics kort besproken, beginnende bij het substraat: welk materiaal is geschikt om te gebruiken als industrieel mes?
In de meeste gevallen bestaat het substraat uit staal. Hiervoor bestaan diverse subgroepen met elk hun typische eigenschappen. In dit eerste artikel gaan we dieper in op de verschillende soorten staal die in aanmerking kunnen komen voor messen, met inbegrip van het aspect kostprijs.
Stalen voor messen
Er bestaan zeer veel staalsoorten en hierdoor is het maken van een onderbouwde materiaalkeuze dikwijls moeilijk. Eigenlijk bestaat er geen echt ‘messenstaal’. Men spreekt veelal van gereedschaps- en koudwerkstaal voor deze toepassing. De staalkeuze wordt gebaseerd op een combinatie van technische eigenschappen (zoals vereiste hardheid, hardbaarheid, taaiheid, corrosie- en slijtageweerstand, ...) en op niet-technische eigenschappen (zoals kostprijs, leverbaarheid, ...).
De indeling die we hieronder bespreken is gebaseerd op de chemische samenstelling. Deze bepaalt immers veel technische eigenschappen zoals hardheid en hardbaarheid, maar is daarnaast ook belangrijk voor de kostprijs (bijv. door de aanwezigheid van dure elementen zoals chroom, nikkel en molybdeen).
Koolstofstalen
Deze stalen zijn hoofdzakelijk gelegeerd met koolstof (C, meestal groter dan 0,5 %) en bevatten daarnaast ook kleine hoeveelheden silicium (Si), gebruikt voor de desoxidatie, en mangaan. Mangaan (Mn) is een element dat niet enkel de sterkte en de hardbaarheid beïnvloedt maar tevens de vorming van mangaansulfiden (MnS) toelaat. Voor toepassingen van messen zijn slechts enkele stalen met een relatief hoog koolstofgehalte geschikt. In onderstaande tabel worden enkele soorten met hun samenstelling gegeven, samen met de AISI- en DIN-aanduiding.
|
AISI |
DIN |
C (%) |
Mn (%) |
Si (%) |
|
1050 |
C50 |
0,5 |
0,75 |
< 0,25 |
|
1060 |
C60 |
0,6 |
0,75 |
< 0,25 |
|
1075 |
C75 |
0,75 |
0,55 |
< 0,25 |
|
1095 |
C92D |
0,95 |
0,40 |
< 0,25 |
|
W1 |
C105 |
1,0 |
0,25 |
< 0,25 |
Tabel 1: Enkele koolstofstalen voor mestoepassingen
Vanaf ca. 0,8 % C zal het staal (zie Fe-C diagram) ook meer cementiet (Fe3C, ijzercarbide) bevatten. Dit is een harde fase, die zorgt voor een zekere slijtbestendigheid. De hardheid van carbiden wordt later nog behandeld na de bespreking van hooggelegeerde koudwerkstalen.
Laaggelegeerde gereedschapstalen
Deze groep stalen bevat, zoals de naam laat vermoeden, meer legeringselementen dan de gewone koolstofstalen. De grens is niet erg afgelijnd, als vuistregel neemt men meestal de som van de elementen buiten C, Mn en Si kleiner dan 5%. Deze groep stalen hebben, zoals de koolstofstalen, een beperkte slijtageweerstand wegens de relatief beperkte aanwezigheid en hardheid van cementiet. Enkel de staalsoorten met chroom (Cr), molybdeen (Mo) en vanadium (V) hebben kleine fracties aan speciale carbiden, zodat hun bestendigheid tegen slijtage iets groter zal zijn. Onderstaande tabel geeft enkele gereedschapstalen weer met toenemend %C.
|
Staal |
%C |
%Mn |
%Si |
%Cr |
%V |
%W |
|
50CrV4 |
0.5 |
0.95 |
0.25 |
1.0 |
0.15 |
|
|
55Si7 |
0.55 |
0.75 |
1.8 |
|
|
|
|
80CrV2 |
0.8 |
0.5 |
0.3 |
0.5 |
|
|
|
105Cr4 |
1.0 |
0.3 |
0.3 |
1.5 |
|
|
|
142WV13 |
1.42 |
0.25 |
0.15 |
0.4 |
0.4 |
2.3 |
Tabel 2: Enkele laaggelegeerde stalen voor mestoepassingen
Bemerk dat het staal 105Cr4 ook onder de kogellagerstalen valt. Deze stalen zijn door hun hoog %C goed hardbaar en bereiken hoge hardheden. Men moet er wel rekening meer houden dat het %C de taaiheid negatief beïnvloedt. Hoe meer koolstof aanwezig, des te meer cementiet of andere carbiden kunnen gevormd worden die de taaiheid doen dalen.
In deze groep kan men ook de laaggelegeerde 'slijtvaste' stalen beschouwen. Dit zijn stalen met een relatief laag koolstofgehalte en met toevoeging van kleine hoeveelheden legeringselementen zoals Cr, Mo en V. Een voorbeeld zijn de Creusabro- en Hardoxstalen (zie tabel). Ze worden daarom veel toegepast in machines die graafwerken uitvoeren. Het voordeel van deze stalen is dat ze relatief goedkoop zijn en toch door hun matige hardheid (in leveringstoestand) een goede taaiheid en slijtvastheid hebben. Bovendien zijn sommige lasbaar door de lage gehaltes aan elementen. Te veel legeringselementen zullen immers bij het lassen aanleiding geven tot geharde zones en koudscheuren. Een speciale legering binnen deze groep is Creusabro 8000, die een bijzondere eigenschap bezit: het TRIP-effect ('TRansformation Induced Plasticity'). Kortweg betekent dit dat het staal door de aanwezigheid van restausteniet bij een koudvervorming (plastische vervorming) een versteviging krijgt bovenop de reeds aanwezige hardheid.
Een derde subgroep stalen zijn de boor (B)-gelegeerde stalen. In tegenstelling tot andere elementen heeft boor in zeer kleine hoeveelheden (bijv. 10 ppm of 0,001 %) een belangrijke invloed op de doorhardbaarheid van staal. De hardheid wordt, zoals bij alle stalen, bepaald door het %C (zie figuur 1) terwijl de mogelijkheid om tot in de kern te harden bepaald wordt door de aanwezige legeringselementen.
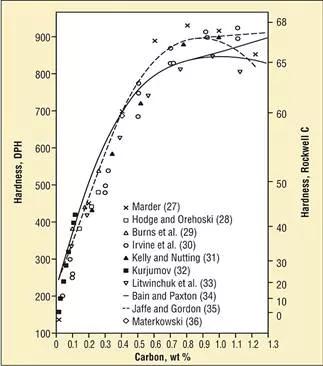
Figuur 1: Hardheid van staal als functie van het %C
Een ander voordeel van deze stalen is de relatief geringe kostprijs, gezien het element boor niet behoort tot de dure legeringselementen, zoals Cr, Mo, V en W (wolfraam).
|
Staal |
Hardheid HB |
%C |
%Mn |
%Cr |
%Mo |
%Ni |
%B |
|
Hardox 400 |
400 |
0,15 |
1,6 |
0,3 |
0,25 |
0,25 |
|
|
Hardox 500 |
500 |
0,27 |
1,6 |
1 |
0,25 |
0,25 |
|
|
Hardox 600 |
600 |
0,45 |
1,0 |
1,2 |
0,8 |
2,5 |
|
|
Creusabro 6000 |
600 |
0,32 |
0,85 |
0,5 |
0,15 |
0,35 |
|
|
Creusabro 8000 |
> 600 |
0,25 |
1,5 |
1,5 |
0,5 |
0,4 |
|
|
Boron 33 |
565 |
0,33 |
1,3 |
0,25 |
|
|
0,0008-0,0050 |
|
Boron 38 |
590 |
0,38 |
1,3 |
0,25 |
|
|
0,0008-0,0050 |
|
Boron 42 |
610 |
0,42 |
0,8 |
0,60 |
|
|
0,0008-0,0050 |
Tabel 3: Enkele slijtvaste, laaggelegeerde stalen voor mestoepassingen
Hooggelegeerde koudwerkstalen
De term duidt aan dat het gaat om stalen voor koudvervorming (ponsen, knippen, vervormen) in tegenstelling tot de warmwerkstalen, die meer geschikt zijn voor bewerkingen bij een hoge temperatuur, zoals smeden, extrusie, .... De koudwerkstalen zijn een belangrijke groep stalen met soms complexe samenstellingen. Er zijn drie subgroepen: de conventioneel gegoten (ingot), de omgesmolten stalen (Electro-Slag-Refining of ESR) en de poedermetallurgische stalen (PM). Het verschil ligt bij de verschillende productiemethoden. Bij ingotstaal wordt het vloeibaar staal in blokken of in continu gegoten en direct verwerkt door walsen of smeden tot kleinere vormen. Bij ESR-staal () voert men vóór het gieten een metallurgische panbehandeling uit om de zuiverheid te verbeteren.

(Klik om te vergroten)
Figuur 2: Structureel verschil in carbideverdeling tussen conventioneel, ESR- en PM-staal
Hierdoor zijn de eigenschappen (vooral de taaiheid) beter dan bij ingotstaal. De PM-stalen daarentegen worden niet gegoten maar gecompacteerd, uitgaande van fijn verstoven staaldruppels. Het resultaat is een hoge zuiverheid, doch ook een niet-gerichte stollingsstructuur zoals deze optreedt bij klassiek gegoten staal. Dit noemt men 'isotropisch staal': de mechanische eigenschappen zijn gelijk in alle richtingen. Het is duidelijk dat deze stalen de beste eigenschappen hebben vooral op het vlak van taaiheid, maar ze zijn ook duurder bij aankoop.
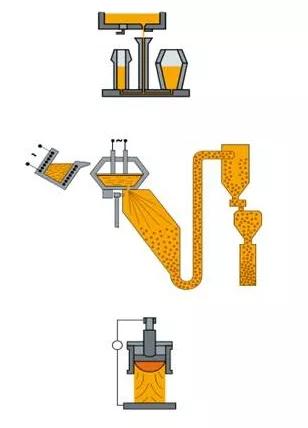
Figuur 3: Schematische productie van ingot-, PM- en ESR staal
In onderstaande tabel wordt een korte, maar onvolledige lijst als overzicht gegeven van stalen die door verschillende staalfabrikanten zoals Böhler, Uddeholm en Carpenter worden aangeboden, samen met hun samenstelling.
|
Staal |
Proces |
%C |
%Cr |
%Mo |
%V |
%W |
%Co |
|
A8 |
Ingot |
0,55 |
5,0 |
1,25 |
|
|
|
|
A8 Mod |
Ingot |
0,5 |
8,0 |
1,3 |
0,5 |
|
|
|
Unimax |
ESR |
0.5 |
5.0 |
2.3 |
0.5 |
|
|
|
Caldie |
ESR |
0,7 |
5,0 |
2,3 |
0,5 |
|
|
|
Sleipner |
Ingot |
0.9 |
7.8 |
2.5 |
0.5 |
|
|
|
CPM3V |
PM |
0,8 |
7,5 |
1,3 |
2,7 |
|
|
|
D2/1.2379 |
Ingot |
1,5 |
12,0 |
1.0 |
1.0 |
|
|
|
Vanadis 4E |
PM |
1.4 |
4.7 |
3.5 |
3.7 |
|
|
|
Vanadis 6 |
PM |
2.1 |
6.8 |
1.5 |
5.4 |
|
|
|
Vanadis 8 |
PM |
2,3 |
4,8 |
3,6 |
8.0 |
|
|
|
K390 |
PM |
2.5 |
4.2 |
3.8 |
9.0 |
1.0 |
2.0 |
Tabel 4: Enkele belangrijke hooggelegeerde stalen voor messen
Bemerk dat sommige stalen naast Cr, Mo en V ook W en Co (kobalt) bezitten. Men kan eenvoudig stellen dat de slijtageweerstand in grote mate bepaald wordt door de aanwezigheid van vanadiumcarbiden (VC) omdat deze de hoogste hardheid opleveren, gevolgd door WC (wolframcarbide) en CrxCy (zie tabel 6). Het element kobalt (Co) heeft vooral invloed op de ontlaatbestendigheid en oxidatieweerstand bij hoge temperatuur ('hot hardness'). Vandaar dat men dit element meestal samen met wolfraam (W) terugvindt bij de volgende groep nl. de sneldraaistalen (afgekort HSS). Alhoewel de toepassing voor messen eerder beperkt is hebben deze stalen ook toepassingen buiten gereedschappen zoals beitels en boren omdat hun eigenschappen (hardheid, slijtageweerstand) zeer hoog liggen. Tabel 5 geeft een overzicht van de meest courante soorten HSS.
|
Staal |
Proces |
%C |
%Cr |
%Mo |
%V |
%W |
%Co |
|
M2/HS6-5-2 |
Ingot |
0.85 |
4.0 |
5.0 |
2.0 |
6.0 |
|
|
M3:2 |
Ingot/PM |
1.2 |
4.0 |
5.0 |
3.0 |
6.0 |
|
|
M3 |
PM |
1.0 |
4.2 |
5.8 |
2.5 |
6.2 |
|
|
S290 |
PM |
2.0 |
3.7 |
2.5 |
5 |
14.5 |
11 |
|
S390 |
PM |
1.64 |
4.8 |
2 |
4.8 |
10.4 |
8 |
|
Vanadis 23 |
PM |
1.28 |
4.2 |
5 |
3.1 |
6.4 |
|
|
Vanadis 60 |
PM |
2.3 |
4.25 |
7 |
6.5 |
6.5 |
10.5 |
Tabel 5: Enkele belangrijke sneldraaistalen voor mestoepassingen
Hardbare roestvaste stalen
Tot nu toe hebben we vooral het aspect hardheid, hardbaarheid en slijtweerstand beschouwd bij de keuze van messenstaal. Voor sommige toepassingen, zoals messen in de voedingsnijverheid, is corrosieweerstand zeer belangrijk. Hierbij speelt het element Cr een belangrijke rol. Echter wordt de corrosieweerstand ook door andere elementen bepaald, zoals Ni, Mo en N. De ‘pitting resistance number’ (PREN) is in functie van de samenstelling, meer bepaald van de som %Cr + 3,3%Mo+16%N. De meeste corrosievaste stalen moeten verder ook hardbaar zijn om een hoge slijtageweerstand te hebben. Klassieke roestvaste stalen, zoals 304 en 316, bevatten wel voldoende Cr (meer dan 12 %) en Ni om roestvast (maar niet roestvrij) te zijn, maar hebben te weinig koolstof om hardbaar te zijn. Hun structuur is bijgevolg bij afschrikken austenitisch (KVC-rooster, gamma-fase, niet-magnetisch) van structuur. De hardbare soorten bevatten meer dan 0,2 %C, naast ook Cr, Mo en V. Nikkel wordt hierin niet toegevoegd omdat dit element de austenietfase bevordert. De hardbare soorten zijn in leveringstoestand ferritisch (KRC-rooster, alfa-fase met carbiden, magnetisch) en kunnen gehard worden zoals andere koolstofstalen. In geharde toestand zijn deze stalen dan martensitisch van structuur (TRC-rooster, alfa’ fase, magnetisch) met relatief hoge hardheid (afhankelijk van %C).
|
Staal |
Proces |
%C |
%Cr |
%Mo |
%V |
%W |
%Co |
Andere |
|
420 |
Ingot |
0,45 |
13 |
|
|
|
|
|
|
440A |
Ingot |
0,7 |
17 |
0,5 |
|
|
|
|
|
440B |
Ingot |
0,85 |
17 |
0,5 |
|
|
|
|
|
440C |
Ingot |
1.05 |
17 |
|
|
|
|
|
|
N690 |
Ingot |
1,07 |
17,3 |
1,1 |
0,1 |
|
1,5 |
|
|
Elmax |
PM |
1,7 |
18 |
1 |
3 |
|
|
|
|
Vanax |
PM |
0,36 |
18,2 |
1,1 |
3,5 |
|
|
1.55 N |
|
M398 |
PM |
2,7 |
20 |
1 |
7,2 |
0,7 |
|
|
Tabel 6: Enkele corrosievaste hardbare stalen voor messen
Sommige stalen kunnen naast C ook stikstof (N) bevatten. Dit element wordt soms toegevoegd omdat koolstof de neiging heeft om zich te binden met Cr tot vorming van chroomcarbiden. Wanneer het choomgehalte lokaal beneden 12% ligt, zal de corrosieweerstand dalen en zal er intergranulaire corrosie ontstaan. Stikstof zal de rol van koolstof als ferritisch stabiliserend element overnemen en minder de aanwezige chroom binden, waardoor de corrosieweerstand verbetert. In een volgende paragraaf belichten we de invloed van carbiden op de slijtageweerstand.
Carbiden in messenstaal
Zoals hierboven reeds aangehaald, vormen carbiden belangrijke fasen in staal voor koudwerk toepassingen. Men kan hierbij een vergelijking maken met beton. In beton vormen keien de harde, slijtvaste fase in het zachte cement, die als matrix dient. In staal vormen carbiden de harde fase in een zachtere (maar tevens harde) matrix, bestaande uit martensiet. In onderstaande tabel 6 geven we aan welke carbiden kunnen gevormd worden in staal, alsook hun hardheid. Een volgende tabel 7 geeft aan hoeveel carbiden in chroom gelegeerde stalen aanwezig kunnen zijn onder de vorm van cementiet (Fe3C) en chroomcarbiden (Cr7C3).
|
Carbide |
Samenstelling |
Hardheid (Vickers) |
Hardheid (HRC) |
|
Cementiet |
Fe3C |
1000 |
69 |
|
Chroomcarbide |
Cr23C6 |
1200 |
72 |
|
Molybdeen/Wolfram |
Cr6C/W6C |
1400 |
75 |
|
Chroomcarbide |
Cr7C3 |
1500 |
76 |
|
Vanadium-chroomcarbide |
(CrV)7C3 |
1950 |
81 |
|
Wolfraamcarbide |
WC |
2600 |
86 |
|
Vanadiumcarbide |
VC |
2800 |
87 |
Tabel 7: Overzicht van de aanwezige carbiden in gelegeerde koudwerkstalen
Hieruit blijkt dat vooral wolfraam- en vanadiumcarbiden de hardste waarden opleveren. WC wordt onder andere ook om die reden bij hardmetalen gebruikt.
|
Staal |
%C |
%Cr |
þ3C |
%Cr7C3 |
|
52100 |
1.05 |
1.5 |
6 |
0 |
|
A2 (100CrMoV5) |
1 |
5 |
0 |
6 |
|
440 C (X110CrMo17) |
1.05 |
17 |
0 |
12 |
|
D2 (X155CrV12) |
1.5 |
12 |
0 |
15 |
Tabel 8: Verdeling van carbiden in enkele gelegeerde stalen
Uit tabel 7 volgt ook dat 'mengcarbiden' kunnen optreden, bijvoorbeeld met chroom en vanadium, en dat de verdeling ervan ook afhangt van de 'competitie' tussen de aanwezige elementen. Vanadium is bijvoorbeeld een sterkere carbidevormer dan wolfraam en chroom.
Figuur 4 toont de samenhang tussen enerzijds de slijtageweerstand (o.a. bepaald door de hardheid) van sommige hooggelegeerde stalen (uitgezet in de horizontale as) en de taaiheid (in de verticale as). De meeste punten liggen op dalende curven, waarbij hun onderlinge ligging bepaald wordt door de productiewerkwijze (ingot, ESR, PM).

(Klik om te vergroten)
Figuur 4: Verband tussen taaiheid en slijtageweerstand voor hooggelegeerde koudwerkstalen
Anderzijds zal men de staalkeuze ook moeten afwegen volgens het te snijden materiaal. Messen voor het snijden van hogesterktestaalplaat vereisen soms het gebruik van hooggelegeerde PM-stalen. Figuur 5 geeft aan welke soort koudwerkstalen kunnen aangewend worden volgens de sterkte van moderne staalplaatkwaliteiten.

(Klik om te vergroten)
Figuur 5: Materiaalkeuze van messenstaal in functie van de sterkte van staalplaat
Tot slot geven we indicatief enkele prijzen van staalsoorten per kilogram. Het is duidelijk dat de kostprijs van staal samenhangt met de hoeveelheid en de soort legeringselementen in staal, alsook van de productiewijze en de leveringstoestand. De PM-stalen zijn doorgaans vanwege hun bijzondere productiemethode de duurste materialen.
|
Staal |
Soort |
Kostprijs EUR/kg |
|
C45 |
Ingot |
3 |
|
1.2379 |
Ingot |
5 |
|
Caldie |
ESR |
15 |
|
Vanadis 4E |
PM |
40 |
|
K390 |
PM |
60 |
Tabel 9: Indicatieve prijzen van stalen voor mestoepassingen
Conclusie
Deze introductie op basis van samenstelling kan reeds een richtlijn zijn voor het maken van een materiaalkeuze. Uiteraard spelen nog andere factoren een rol waaronder de leverbaarheid, de vormbeschikbaarheid (staaf, plaat, buis, ...) en ook de bewerkbaarheid. Vele hooggelegeerde stalen bevatten namelijk in zachte toestand harde primaire carbiden, die de bewerkbaarheid nadelig beïnvloeden. De overweging van al deze factoren zal leiden tot een onderbouwde keuze.
Tabel 9 geeft enkele voorbeelden van geslaagde materiaalkeuzes die geleid hebben tot een significante stijging van de levensduur en een reductie van de werkingskosten.
|
Toepassing |
Oud materiaal - levensduur |
Nieuw materiaal - levensduur |
|
Messen voor warmsnijden kunststof |
1.2343 - 43000 slagen |
Unimax - 150000 slagen |
|
Recyclage van autobatterijen |
1.2379 - 2 dagen |
Stavax ESR - 6 weken |
|
Snijden van staalplaat DP600 |
1.2345 + PVD-coating - 25000 slagen |
K390 - 110000 slagen |
|
Snijden van RVS draad |
1.2379 - 3600 slagen |
K490 - 22000 slagen |
Tabel 10: Voorbeelden van levensduur messen door verandering van basismateriaal
In een volgend deel zullen we de mogelijke warmtebehandelingen bespreken die op messenstaal kunnen toegepast worden om de vereiste eigenschappen (hardheid, taaiheid) te bekomen.
Het project QualiKnife rond de verbetering van industriële messen kwam tot stand met de financiële steun van de VLAIO.
Bronnen
- Knife Engineering Steel, Heat Treatment and Geometry dr Larrin Thomas
- Brochure Uddeholm Tool Steels
- Brochure Böhler Cold Work Steel


