Les revêtements antiadhérents peuvent contribuer à la réduction du coût total de possession de vos infrastructures de production et de vos produits. Ce deuxième article sur les propriétés antiadhérentes des revêtements se penche sur les avantages des revêtements antiadhérents dans les pièces de machine haute performance spécifiques à un produit, telles que les matrices et les moules.
Lorsque deux matériaux entrent en contact, un contact mécanique/chimique se produit entre eux. Lorsqu'un moule ou une matrice entre en contact avec un métal ou du plastique, une adhérence ou un dépôt se forment régulièrement.
Cause de l'adhérence
Ces effets indésirables proviennent des liaisons (physiques, chimiques, mécaniques) entre la surface de la matrice et le produit. La cause de ce phénomène n'est pas toujours évidente. La surface de la matrice présente certaines caractéristiques, telles qu’une rugosité, des porosités, une composition chimique et une structure cristalline, qui peuvent influencer l’adhérence. Les caractéristiques matérielles du produit transformé, telles que la composition, les additifs ou la structure, ont aussi une influence. Également, les paramètres de production tels que la pression et la température, tant de la matrice que de la masse fondue, dans le cas des plastiques, peuvent influer sur l'adhérence.
Les paramètres de production peuvent être ajustés relativement facilement pour obtenir les conditions optimales, si telle devait être la cause du problème. Les caractéristiques des matériaux du produit à traiter sont plus difficiles à ajuster, car dans de nombreux cas, la composition a été réalisée avec précision afin d'obtenir un produit final présentant certaines propriétés. Reste la surface de la matrice, qui peut être adaptée pour éviter l'adhérence. Lorsqu'une matrice est endommagée (rayures ou porosités), un lien mécanique se crée entre le produit transformé et la matrice aux endroits concernés. Il est donc important de bien entretenir la matrice et de prévenir de tels défauts.
Une liaison chimique se produit lorsque la matrice et le matériau traité sont chimiquement compatibles et qu'un échange d'électrons se produit entre les matériaux. Une liaison physique peut se produire lorsque la surface de la matrice a une faible énergie de surface. Le produit traité va ainsi plus facilement adhérer que si la surface de la matrice a une énergie de surface élevée. Au fil des ans, toute une série de revêtements et de traitements de surface ont été mis au point dans ce domaine. Le problème, c’est qu’il n'existe pas de solution ‘one-coating-fits-all’. Différents revêtements sont spécifiquement conçus pour différents matériaux ou applications.
Les paragraphes suivants donnent un aperçu des différents types de revêtements, avec un bref commentaire sur les propriétés spécifiques et les possibilités d'application.
Revêtements à base de fluoropolymères
Les revêtements à base de fluoropolymères, dont le célèbre PTFE (polytétrafluoroéthylène), couramment appelé Teflon®, offrent les meilleures propriétés antiadhérentes. Teflon® est la marque de PTFE de DuPont. Les revêtements en PTFE sont connus pour leur utilisation comme couche antiadhérente des ustensiles de cuisine domestiques, mais ils interviennent également dans de nombreuses applications industrielles où l'adhérence pose problème, comme les matrices pour le thermoformage et le traitement des résines, les miroirs pour le soudage au miroir et les moules pour la transformation alimentaire.
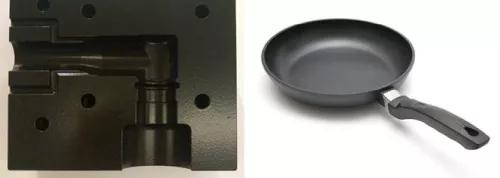
À gauche : exemple de matrice avec revêtement PTFE ; à droite : exemple bien connu d'une poêle avec revêtement antiadhérent en PTFE.
D'autres fluoropolymères que le PTFE, tels que le FEP et le PFA, sont également utilisés en fonction de l'application. Par exemple, l’effet antiadhérent du FEP est légèrement meilleur que le PTFE, mais le coefficient de frottement est un peu moins favorable. Les revêtements à base de fluoropolymères sont pulvérisés sur la surface sous forme de poudre, à sec ou en dispersion, et sont généralement frittés à 400 °C pour former le revêtement. Un prétraitement spécifique du substrat, en aluminium ou en acier, est nécessaire.
Le principal inconvénient des revêtements à base de fluoropolymères est leur résistance à l'usure mécanique plutôt limitée, qui cantonne leur utilisation aux procédés à basse pression.
Revêtements métalliques
Récemment encore, le chromage dur par électrolyse était utilisé sur des matrices pour des procédés exigeants, tels que l'extrusion et le moulage sous pression. Le chrome dur offre une bonne résistance à l'usure et la couche d'oxyde de chrome en surface confère également au matériau d’intéressantes propriétés antiadhérentes. L'utilisation du chrome dur est toutefois compromise, car le procédé standard de dépôt utilise de l'acide chromique, une substance bannie par le règlement REACH.
Le nickelage chimique, également appelé nickelage sans courant, est considéré comme une des alternatives possibles au chromage dur pour les applications antiadhérentes. Les propriétés antiadhérentes du nickel chimique, qui est un alliage Ni-P, ne sont pas exceptionnelles, mais il existe des variantes avec de meilleures propriétés antiadhérentes. Pour ces variantes, des particules micrométriques de PTFE sont également incorporées lors du dépôt du nickel. On obtient ainsi un revêtement en dispersion dit Ni-PTFE. La matrice de nickel offre un revêtement dur et assez résistant à l'usure, tandis que les particules de PTFE réduisent le coefficient de frottement à la surface et améliorent les propriétés antiadhérentes. La figure ci-dessous montre une application où des produits en polyuréthane sont fabriqués dans une matrice. En traitant la matrice avec un revêtement Ni-PTFE, on a pu limiter l'utilisation d'agents de démoulage à une seule amorce et ainsi réduire considérablement les arrêts de production et les problèmes de qualité.
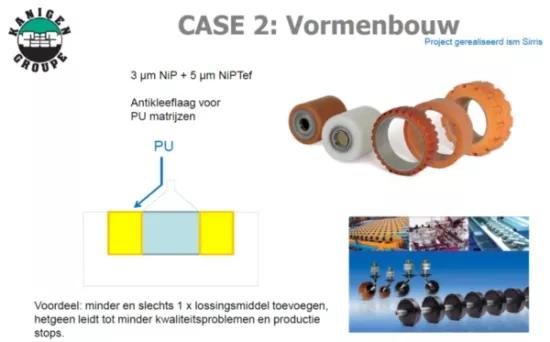
Afin de réduire l'adhérence du polyuréthane dans la fabrication de roues pleines, la matrice a été traitée avec un revêtement Ni-PTFE multicouche. On a ainsi réduit considérablement le recours à des agents de démoulage, résultant en une réduction des arrêts de production et des problèmes de qualité.
(Source image : Kanigen)
Outre le PTFE, des particules de nitrure de bore (BN) peuvent également être incorporées à la couche de nickel. Le BN est également un matériau aux excellentes propriétés lubrifiantes et antiadhérentes. Il reste par ailleurs stable jusqu'à de très hautes températures. Le nickel et les revêtements de nickel en dispersion peuvent être appliqués sur l'acier et l'aluminium.
Revêtements céramiques PVD
Pour le traitement de surface des matrices dans les procédés exigeants d'injection et d'extrusion, où on rencontre des pressions et des températures élevées, les revêtements céramiques sont appliqués par un procédé de dépôt physique en phase vapeur (PVD). Le revêtement PVD au nitrure de chrome (CrN) est le revêtement le plus largement utilisé en transformation des matières plastiques, en raison également de la présence d'oxyde de chrome à la surface. Lors du procédé de dépôt, la couche d'oxyde de chrome sur la surface peut même être renforcée, ce qui donne généralement des performances encore meilleures.
La figure ci-dessous montre une matrice pour la transformation du polyuréthane thermoplastique. Ce procédé présentait de gros problèmes d’adhérence et il n’était possible de fabriquer que trois produits, après quoi il fallait interrompre le procédé pour nettoyer la matrice ou pour démouler le produit. Les tests avec un spray antiadhérent ont eu un effet positif sur le problème d'adhérence, mais ils causaient des lignes d'écoulement sur le produit fini. Plusieurs tests avec des revêtements PVD et des analyses de la force de démoulage ont abouti à l'application d'un revêtement CrN sur la matrice industrielle. Les résultats parlent d'eux-mêmes : on est passé de 3 à 3.000 pièces sans utiliser de spray de démoulage.
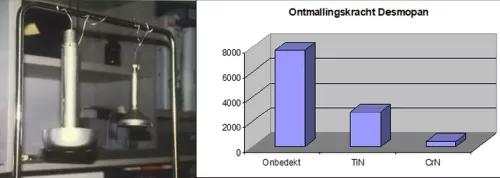
À gauche : des matrices pour la transformation du polyuréthane thermoplastique ; à droite : forces de démoulage après application d'un revêtement sur la matrice (avec une rugosité constante).
Comme nous l'avons déjà dit, il n'existe pas de revêtement donnant des résultats homogènes avec tous les matériaux. Selon la température du procédé et le type de plastique, d'autres revêtements PVD tels que le TiAlN ou le CrAlN peuvent également être appliqués.
Les revêtements PVD à base de carbone, tels que le carbone adamantin (DLC) et le DLC dopé au métal (Me-DLC), sont également utilisés sur les matrices de transformation du plastique, mais principalement sur les parties mobiles des matrices (pour permettre un fonctionnement sans lubrification), plutôt que comme revêtements antiadhérents sur les surfaces mêmes des matrices. Les revêtements PVD sont des revêtements céramiques minces nécessitant des aciers trempés comme substrats pour assurer une fonctionnalité adéquate et durable.
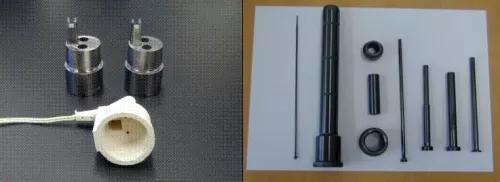
À gauche, pièce en plastique moulé par injection présentant des défauts à cause d’une adhérence. Après application d'un revêtement PVD sur la matrice, les déchets ont été éliminés et le temps de cycle a été réduit de 18% ; à droite, des pièces de matrice avec revêtement DLC pour réduire le frottement et l’adhérence.
Revêtements sol-gel hybrides
Assez récemment, un nouveau type de revêtement antiadhérent est apparu pour les applications industrielles : le revêtement céramique antiadhérent (ceramic non-stick). Par exemple, le revêtement Thermolon a été appliqué pour la première fois sur les poêles comme revêtement céramique antiadhérent. Plus durs et résistants à l'usure que le PTFE, ces revêtements peuvent aussi supporter des températures plus élevées. Les revêtements en PTFE peuvent être utilisés jusqu'à 250 °C, tandis que les revêtements céramiques antiadhérents sont efficaces jusqu'à 350-400 °C.
Les revêtements céramiques antiadhérents sont en fait des matériaux hybrides avec une part inorganique (généralement de la silice) qui assure la dureté et la résistance à la température, et une part organique (généralement des groupes méthyles) qui confère la propriété antiadhérente. Les revêtements sont obtenus par un procédé sol-gel, sont appliqués sur la surface à partir de la phase humide et sont séchés et durcis à des températures généralement de 200 °C. Applicables sur l'acier et l'aluminium, ils sont considérés comme une alternative aux revêtements à base de fluoropolymères dans les applications requérant une meilleure résistance à l'usure et à la température.
Lisez également l'article général : Réduction du coût total de possession des infrastructures de production et des produits grâce aux revêtements antiadhérents.