De la formule de Taylor à la surveillance pilotée par l’IA
Les outils s’usent, c’est inévitable. La seule question qui se pose est donc celle du bon moment pour les remplacer. Trop tôt, les coûts augmentent. Trop tard, des problèmes de qualité surviennent et l’outil risque de casser.
Sur de nombreux sites de production, la gestion des outils repose encore sur l’expérience, les conseils du fournisseur ou des règles empiriques. C’est efficace tant que l’opérateur ne change pas et que la production reste stable. Mais dès que les séries varient ou que les machines fonctionnent de manière autonome, une approche plus systématique devient nécessaire.
Dans le secteur flamand de l’usinage, les outils sont souvent remplacés 20 à 40 % trop tôt, par prudence. Dans d’autres cas, ils sont au contraire remplacés trop tard, ce qui entraîne une perte de qualité ou un arrêt de la production. Ces deux situations peuvent être évitées grâce à une meilleure compréhension du comportement de l’usure.
Dans le cadre du projet « COOCK+ 4.0 Accélération de la maturité » de la VLAIO, cette problématique a été traitée dans un document d’orientation technique qui présente un aperçu de l’analyse complète de l’usure, des descriptions des modèles, les valeurs seuils, l’architecture de référence et les trajets de mise en œuvre. Les entreprises peuvent se procurer ce document gratuitement sur demande.
L’usure n’est pas un phénomène unique
L’usure des outils peut prendre différentes formes. Chaque type d’usure a sa propre cause et nécessite une approche différente.
Les formes d’usure les plus courantes sont les suivantes :
- L’usure en dépouille : usure de la face en dépouille
- L’usure en cratère de la surface d’attaque
- L’écaillage de l’arête de coupe dû à des contraintes mécaniques
- L’arête de coupe rapportée : le matériau de la pièce à usiner adhère à l’arête de coupe
- L’usure en entaille : souvent avec des matériaux difficiles à usiner
Reconnaître ces différents schémas d’usure est essentiel. Si vous comprenez pourquoi un outil s’use, vous pouvez intervenir de manière plus ciblée. Vous pouvez ainsi adopter une stratégie de coupe différente, adapter les vitesses de coupe ou modifier la profondeur de coupe.
La norme industrielle ISO 3685 définit des critères de remplacement concrets. Pour les applications générales, par exemple, l’usure en dépouille maximale est d’environ 0,3 millimètre et constitue un point de référence important pour les systèmes de surveillance.
Les trois phases de toute courbe d’usure
L’usure des outils est rarement linéaire. Pratiquement tous les processus d’usinage se caractérisent par trois phases.
1. Phase d’usure initiale
Un nouvel outil s’use un peu plus vite au début. L’arête de coupe se stabilise lors des premières opérations d’usinage. Cette phase est généralement de courte durée.
2. Phase d’usure stable
Cette phase est la plus longue et la plus prévisible. L’usure augmente de manière progressive. La formule bien connue de Taylor décrit bien cette phase.
La surveillance est ici particulièrement utile. Les tendances deviennent visibles et il est possible de prévoir le bon moment pour remplacer l’outil.
3. Phase d’usure accélérée
Au-delà d’un certain seuil, l’usure s’accélère fortement. La dégradation se fait de manière exponentielle.
Au cours de cette phase, on observe une augmentation du risque de :
- Bris d’outil
- Perte de qualité
- Dommages de la pièce ou de la machine
De nombreux systèmes de surveillance simples ne tiennent pas compte de cette absence de linéarité et utilisent des intervalles fixes. Les systèmes plus avancés ajustent dynamiquement la durée de vie restante lorsque des signaux indiquent le début de cette troisième phase.
Quelle stratégie pour votre entreprise ?
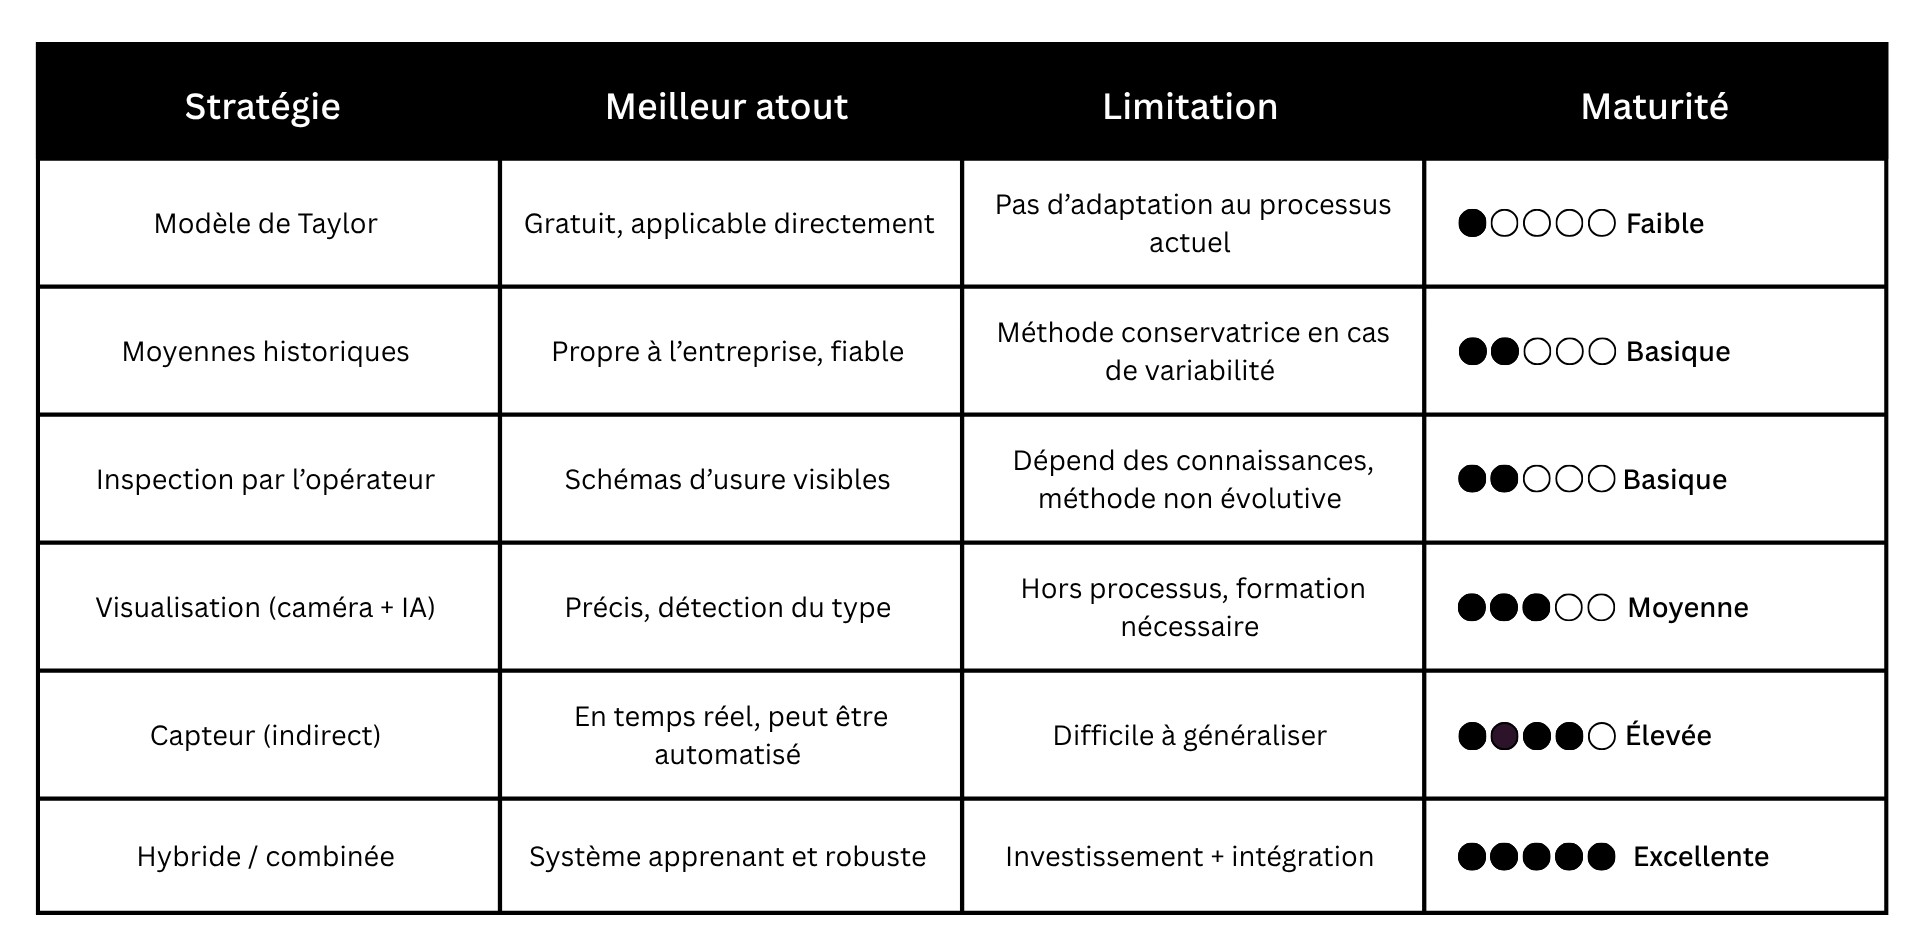
Il n’existe pas de méthode universelle pour gérer l’usure des outils. La bonne approche dépend du type de production, du degré d’automatisation et des données disponibles.
Modèle de Taylor
La formule de Taylor fournit une première estimation de la durée de vie d’un outil. La méthode est simple et peut être appliquée directement.
- Limitation : le modèle ne tient pas compte des variations réelles du processus
Données de production historiques
Les entreprises peuvent enregistrer les remplacements d’outils et calculer les durées de vie moyennes.
- Avantage : basé sur les données de production de l’entreprise
- Limitation : méthode conservatrice lorsque la variation est importante
Inspection par l’opérateur
Les opérateurs inspectent visuellement les outils et décident quand un remplacement est nécessaire.
- Avantage : les schémas d’usure sont visibles
- Limitation : dépend fortement de l’expérience de l’opérateur
Visualisation par caméra et IA
Des caméras analysent l’arête de coupe et reconnaissent automatiquement les schémas d’usure.
- Avantage : grande précision
- Limitation : l’inspection est souvent effectuée hors processus
Surveillance par des capteurs
Les capteurs détectent les signaux indirects tels que les vibrations, les forces ou les émissions acoustiques.
- Avantage : une surveillance en temps réel est possible
- Limitation : les modèles sont difficilement généralisables
Systèmes hybrides
L’approche la plus avancée combine plusieurs flux de données.
- Avantage : système apprenant et robuste
- Limitation : nécessite un investissement et une intégration
Il est important de mettre en place ces stratégies de manière progressive. Commencez par des modèles simples et ajoutez des données de capteurs ou l’analyse par IA lorsque vous disposez de suffisamment de données de processus.
Le défi de la généralisation
Les systèmes utilisant des capteurs et l’IA possèdent un grand potentiel, mais représentent aussi un défi important. Les modèles entraînés sur la combinaison spécifique d’un matériau, d’un outil et de paramètres d’un processus fonctionnent souvent moins bien dès qu’une variable change.
Ce problème est fréquent dans les entreprises qui produisent de petites séries connaissant de nombreuses variations.
Des études récentes montrent que l’apprentissage par transfert (« transfer learning ») est une solution possible. Un modèle de base est alors entraîné sur un vaste jeu de données et peut ensuite être adapté à une application spécifique avec une quantité limitée de nouvelles données.
Les entreprises qui enregistrent aujourd’hui les données de processus jettent les bases des applications IA de demain.
Recherche dans le cadre du projet COOCK+
Dans le cadre du projet « COOCK+ 4.0 Accélération de la maturité » de la VLAIO, Sirris et la Haute École VIVES étudient comment les entreprises peuvent améliorer la gestion de l’usure.
Infrastructure de test
Les installations de test chez Sirris, à Genk, et VIVES, à Courtrai, évaluent différentes technologies, notamment :
- Les mesures par capteur des forces, des vibrations et des émissions acoustiques
- L’inspection visuelle à l’aide de caméras
- Des solutions industrielles telles que l’iTendo² de Schunk
Plateforme de test mobile
Les entreprises peuvent utiliser temporairement une plateforme de test mobile dans leur propre environnement de production. Cette plateforme combine :
- L’estimation de la durée de vie basée sur le modèle de Taylor
- La surveillance par des capteurs
- L’inspection visuelle
Accompagnement sur mesure
Sirris et VIVES accompagnent les entreprises depuis l’analyse de faisabilité initiale jusqu’à la mise en œuvre complète des systèmes de surveillance.
Vous voulez en savoir plus sur l’usure des outils ?
Dans le cadre du projet « COOCK+ 4.0 Accélération de la maturité » de la VLAIO, cette problématique a été traitée dans un document d’orientation technique qui présente un aperçu de l’analyse complète de l’usure, des descriptions des modèles, les valeurs seuils, l’architecture de référence et les trajets de mise en œuvre. Les entreprises peuvent se procurer ce document gratuitement sur demande.
Vous voudriez connaître les implications pour votre production ?
Vous souhaitez mieux comprendre comment surveiller et prévoir l’usure des outils dans vos processus d’usinage ? Découvrez comment les modèles, les capteurs et l’IA permettent d’optimiser le remplacement des outils.