Sirris a participé à une étude internationale portant sur l’influence de la microstructure sur l’usinabilité des pièces obtenues par la fabrication additive (AM). Il s’avère que la technologie de la fabrication additive utilisée est susceptible d’augmenter ou de réduire de 50 % la durée de vie utile d’un outil déterminé dans les mêmes conditions de traitement.
Appliquée au prototypage et au développement de produits, la fabrication additive (AM) n’a cessé de gagner en importance durant ces dix dernières années dans des domaines tels que la médecine, l’aéronautique et l’aérospatiale. Les différents procédés de la fabrication additive présentent plusieurs avantages tels que la réduction des durées de fabrication et une consommation minime de matières premières lors du développement de nouvelles pièces. Le nombre restreint des opérations à effectuer lors de la production de pièces par la fabrication additive devrait se traduire, à long terme, par une réduction de l’empreinte carbone.
Pourtant, les atouts potentiels sont éclipsés par un manque de précision et une piètre qualité de surface. Si les pièces produites par la fabrication additive sont raisonnablement abouties, elles n’en nécessitent pas un usinage ultérieur pour en améliorer la qualité de surface et en accroître la longévité opérationnelle. Cette situation se rencontre surtout en présence de surfaces fonctionnelles et de pièces à assembler qui réclament le respect de tolérances très rigoureuses ainsi qu’une rugosité superficielle moyenne, normalement inférieure à 0,4 µm en aéronautique et en aérospatiale. Diverses techniques classiques d’usinage CNC sont mises à contribution pour satisfaire aux exigences auxquelles doivent répondre les produits finis.
FSL (SLM) versus FFE (EBM)
Sirris a participé à une étude internationale visant à évaluer l’usinabilité de pièces exécutées en Ti6Al4V par fusion sur lit de poudre : fusion sélective au laser (FSL/SLM) et fusion par faisceau d’électrons (FFE/EBM). Ces procédés de la fabrication additive se prêtent à la production de pièces par fusion de couches successives de poudre métallique. La FSL repose sur l’utilisation d’un laser à fibre optique comme source de chaleur, tandis que la FFE repose sur l’emploi d’un faisceau d’électrons pour liquéfier la poudre métallique.
Des éprouvettes en TiAl6V4 ont été réalisées aussi bien par FSL que par FFE, selon différentes orientations et en appliquant divers traitements thermiques. Lors de leur usinage, ces éprouvettes ont subi une opération de fraisage au moyen d’une fraise de 35 mm de diamètre (Coromill R300) pourvue d’une lame en carbure revêtue d’un film en AlTiN déposé en phase vapeur (grade 1032E-PL 1010). Leur fraisage à sec s’est effectué à une vitesse de coupe de 55 m/min, jusqu’à une profondeur de coupe de 2 mm.
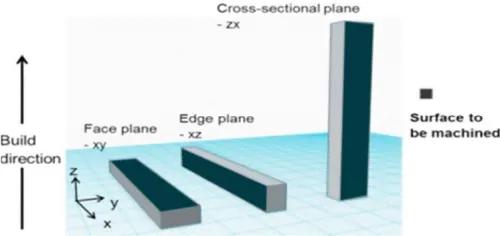
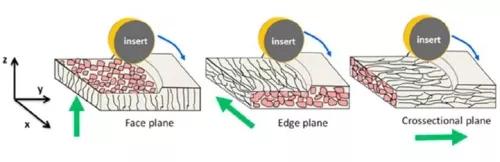
Illustration supérieure : orientation des divers échantillons ; illustration inférieure : usinage des échantillons (la flèche verte indique l’orientation de chacun des échantillons)
Conclusions
Il convient d’observer que les différences que présente la microstructure des échantillons produits par la fabrication additive sont susceptibles de se traduire par des propriétés distinctes en comparaison avec les éprouvettes en TiAl6V4 obtenues par le biais de procédés classiques. Les écarts qui caractérisent les propriétés microstructurelles influent sur les phénomènes tribologiques observés au niveau des arêtes de coupe et partant, sur la durée de vie utile de l’outil considéré.
En outre, cette étude a révélé que le flux thermique généré par le Ti6Al4V produit par FFE qui pénètre dans l’outil de coupe est deux fois plus élevé et que son importance se traduit par une réduction de 50 % max. de la durée de vie de l’outil en comparaison avec celle d’outils produits par laminage à chaud classique.
Le traitement thermique influe également sur l’usinabilité des échantillons produits par FSL et FFE. La diminution des forces observée après le traitement HIP subi par les échantillons produits aussi bien par FSL que par FFE est dû au grossissement appréciable du grain imputable aux températures élevées atteintes lors du traitement HIP (920 °C).
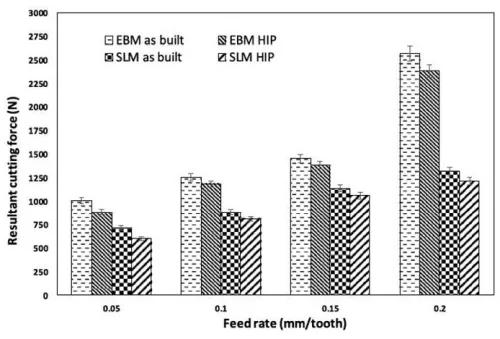
Variation des efforts de coupe pour les échantillons obtenus par FSL et par FFE et impact du traitement HIP
Source
'Microstructure effects on the machinability behaviour of Ti6Al4V produced by Selective Laser Melting and Electron Beam Melting process': https://www.sciencedirect.com/science/article/abs/pii/S092150932101039X