Dans le secteur automobile, il est nécessaire de réaliser en permanence des nouveaux prototypes de roues dentées, mais pour cette activité spécifique les méthodes de production classiques ne sont pas efficientes. Une solution alternative possible est le durcissage sélectif au laser, intégré dans une plateforme d’usinage sur laquelle sont également réalisées les autres opérations d’usinage requises sur les roues dentées. Les possibilités de mise en œuvre ont été étudiées sur trois différentes sortes de roues dentées.
Dans le secteur automobile, il est nécessaire de réaliser en permanence des nouveaux prototypes de roues dentées pour le système de transmission, de manière à répondre aux charges toujours plus élevées appliquées sur les composants, qui s’expliquent par la réduction constante du poids et des dimensions des pièces. Le procédé classique pour la production des roues dentées est toutefois très coûteux en main-d’œuvre et en énergie. Les prototypes sont d’abord fabriqués dans un matériau tendre, suivi d’une opération de durcissage et une finition éventuelle. Les technologies applicables sont efficientes pour les grandes séries, mais pas pour le prototypage. En conséquence, il s’est avéré pertinent de développer et valider une chaîne de process plus durable pour la production efficiente de prototypes de roues dentées.
La production de roues dentées pour les systèmes de transmission des automobiles se déroule en plusieurs étapes différentes, incluant de multiples opérations de montage, serrages, réglages et transport logistique, des opérations successives qui exigent du temps et qui font grimper les coûts de production.
Une étude réalisée par Flanders Make, en partenariat avec la KU Leuven et Sirris, s’est focalisée sur l’implémentation et la validation d’une chaîne de process plus efficiente et durable, qui consiste à intégrer une opération de durcissage sélectif au laser, directement intégrée dans la plateforme d’usinage à axes multiples qui sert également au fraisage et à la finition des roues dentées. Cette solution permet de réaliser l’usinage et le durcissage des roues dentées sur une plateforme de production.
Pendant l’étude, trois différentes roues dentées, présentant un certain nombre de caractéristiques géométriques et propriétés des matériaux - des roues dentées conçues pour un système de transmission - ont été produites et validées.
Avantages du durcissage au laser
- L’intégration d’une opération de durcissage au laser permet d’obtenir des profils de dureté uniforme pour les différentes caractéristiques; tous les paramètres de qualité mesurés sont restés dans les tolérances.
- Les opérations de transport logistique, serrage/desserrage et ré-alignement ne sont plus nécessaires; ce qui réduit de manière considérable le temps de réalisation et la consommation en énergie pendant la production des roues dentées.
- En comparaison avec le procédé classique de durcissage, l’empreinte carbone de la production est nettement moindre, par élimination des fours énergivores et des opérations de transport.
- Le durcissage au laser est un procédé auto-trempant, c’est-à-dire que la trempe se produit par refroidissement à l’air, sans fluide de refroidissement, parce que le matériau (plus froid) autour de la zone de durcissage au laser est suffisant pour contribuer à la transformation martensitique.
- De plus, le durcissage au laser est souvent sélectif : la pièce à usiner est réchauffée localement, ce qui évite les grandes déformations et réduit (et souvent même supprime) les opérations de durcissage pendant la finition.
Trois prototypes
Pour cette étude trois différents prototypes ont été produits, chacun avec leurs caractéristiques géométriques et matériaux spécifiques.
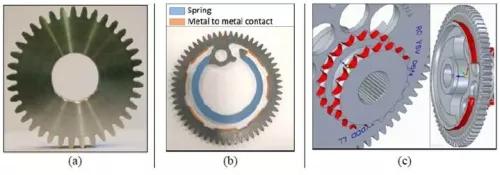
Le premier cas industriel (a) testé, est une roue de transmission en inox C45 à dents droites (fig. 1a), diamètre 98 mm, épaisseur 16 mm, usuelle dans les boîtes de transmission des voitures de sport. Dans le cas présenté, tous les flancs de la roue dentée devaient être durcis jusqu’à une profondeur de 150 µm.
Le deuxième cas industriel (b), une roue dentée (bi-axe) en C45 sous tension (fig. 1b), de même composition chimique que le premier cas, est une combinaison d’une roue dentée auxiliaire et d’un ressort monté sur une autre roue dentée. La fonction de cette roue dentée précontrainte est d’éliminer le retour dans la transmission d’une automobile. Etant donné que la fonction de cette roue dentée n’est pas la transmission de la force, mais de compenser l’effet de retour, l’épaisseur de la roue dentée n’est que de 4 mm. Les zones indiquées en orange mettent en évidence le contact répété métal sur-métal; ces zones doivent être durcies pour allonger la durée de vie de la roue dentée. La partie faisant ressort demande une force de flexion suffisante pour éviter la déformation plastique pendant la phase de mise sous contrainte du ressort.
Le troisième cas industriel (c), inclut une roue dentée d’accélération en 42CrMo4 (diamètre 120 mm, épaisseur 5 mm) relié avec l’arbre à cames via une chaîne de distribution pour synchroniser la rotation de l’arbre à cames avec les cylindres d’admission et les cylindres d’échappement. Cette roue d’accélération nécessite un durcissage des dents et du bord côté arrière de la roue dentée, jusqu’à une profondeur de 200 µm.
Tant la roue dentée du premier cas que celle du troisième cas ont fait l’objet d’un usinage préalable sur le centre d’usinage dans lequel est intégré le système de durcissage au laser. Bien que la roue dentée du deuxième cas n’ait pas été fabriquée sur le même centre d’usinage, le durcissage intégré au laser présente néanmoins des avantages pour le durcissage de cette roue dentée. En raison de son épaisseur limitée, les techniques classiques de durcissage pourraient occasionner des déformations considérables sur la roue dentée, nécessitant une opération d’usinage supplémentaire. Ces opérations (fraisage, profilage à la meule, rectification des surfaces) multiplient les coûts de production d’un facteur 10. Les essais préliminaires avaient montré que toutes les roues dentées produites étaient hors tolérances et qu’une phase d’usinage supplémentaire était requise après le procédé de trempe au four.
Appareillage d'essai
Pour cette étude, le durcissage au laser a été intégré sur un centre de fraisage DMG MORI NTX2000, par mise en œuvre d’une tête laser utilisable comme un outil ordinaire (monté avec un porte-outil Capto). La source laser utilisée pour ce montage est une diode laser de 500 W (High Power Diode Laser, HPDL) longueur d’onde 940 mm. Une fibre optique (diamètre 600 µm) a été utilisée pour transmettre la lumière laser de la source laser vers le centre d’usinage.
Dans le secteur automobile, la plupart des flancs de roues dentées sont plus larges que le point utilisé pour le durcissage au laser. Pour durcir le flanc d’une dent sur toute sa largeur, plusieurs lignes laser en parallèle sont nécessaires, mais cela pourrait se traduire par une dureté non uniforme, que l’on peut éviter par un mouvement de balayage du point laser. L’effet de balayage est obtenu en faisant dévier le rayon laser via un miroir. Dans le montage réalisé pour l’étude, le miroir a été intégré dans la tête laser. Le mouvement de balayage évite le recours à plusieurs traces de laser pour durcir les surfaces et permet ainsi de réaliser sur de l’acier C45 une trace de dureté uniforme, sur une largeur de 18 mm et une profondeur de 0,3 mm.
Le durcissage au laser en action
Pendant le durcissage au laser, en particulier le durcissage de surfaces préformées, par exemple, les flancs de roues dentées, la lumière laser doit rester focalisée sur tout le profil de la dent. Pour cela, un progiciel de paramétrage laser calcule les valeurs correspondantes des axes de la machine. Le logiciel permet à l’utilisateur de sélectionner les sections de la roue dentée qui doivent faire l’objet d’un durcissage. Par exemple : uniquement les flancs sélectionnés, à l’exclusion des autres parties de la roue dentée.
Le profil du flanc de la dent modifie l’angle d’incidence de la lumière laser pendant le durcissage, ce qui se traduit par un changement de la force laser absorbée et, par conséquent, de la qualité et profondeur de la couche durcie. Pour compenser ce changement dans l’absorption, une fonction de réglage de la puissance par l’amont (feed-forward power regulation) a été implémentée.
Les échantillons analysés ont été découpés par étincelage, ensuite ils ont été noyés dans un polymère, avant de faire l’objet d’une opération de meulage, polissage et mordançage. Tous les essais de dureté sur ces échantillons ont été des essais Vickers avec une charge de 300 g. Les mesures de dureté sur les roues dentées ont porté sur le rayon d’enroulement de la roue dentée. La dureté maximale mesurée est celle mesurée à 50 µm sous la surface de l’échantillon. La dureté à la surface peut être plus élevée que la dureté maximale mesurée pendant l’étude. Les profondeurs de durcissage ont été mesurées sur la section de la zone durcie.
Résultats
Durcissage au laser sur les flancs de roue dentée
Les premiers essais sur la roue dentée C45 à dents droites ont montré que l’application d’un traitement thermique sur la section des flancs de roue dentée est impossible. Le problème a été résolu en retirant la tête laser (axe Y) du centre de la broche. Cela a permis de produire, en combinaison avec la rotation requise de l’axe, un intervalle de rayon laser plus uniforme sur tout le profil de la dent. Depuis la position à gauche, le flanc droit de la dent a été durci, inversement le flanc gauche a été durci depuis la position à droite. Cette stratégie de compensation a été implémentée également dans le logiciel de programmation.
Les essais préliminaires ont montré qu’une compensation du centre de 12 mm (direction Y) avec le réglage de puissance par l’amont en combinaison avec le rétropilotage donne les meilleurs résultats. Le logiciel de programmation a calculé que la plage de variation de la puissance laser nécessaire sur le profil des dents se situe entre 420 et 490 W. Les résultats montrent la formation d’une couche durcie de manière uniforme, d’une dureté maximale de 645 HV à la surface et une dureté de 551HV sur une profondeur de 115 µm, et cela sur le profil et le profil latéral de la dent de roue dentée. Le critère essentiel pour réaliser le durcissage uniforme de la dent est de durcir les côtés de la dent à partir du point allant vers le cercle intérieur (stratégie Top-down : du haut vers le bas).
(Cliquez pour agrandir)
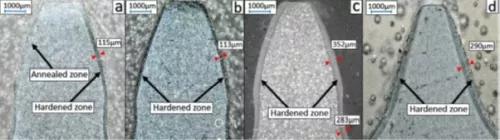
(a) stratégie Bottom-up ; (b) stratégie Top-down ; (c) durcissage avec avance élevée/intensité de puissance élevée; (d) dent 42CrMo4 après durcissage
La figure ci-dessus, (a) et (b) montrent une zone durcie selon une stratégie Bottom-up (du bas vers le haut) et une stratégie Top-down (du haut vers le bas), avec les paramètres déjà mentionnés. Avec une stratégie Bottom-up (le laser se déplace du cercle intérieur vers le cercle extérieur), la chaleur s’accumule au sommet de la dent, produisant un recuit du côté opposé de la dent, qui avait été durci antérieurement (figure a). La dureté mesurée côté recuit a été ramenée à une valeur moyenne de 400 HV. Une petite zone en superposition présentant une dureté amoindrie a été détectée près de la base de la dent, comme résultat du point d’arrêt sur le flanc durci en dernier.
(d) montre la couche durcie qui a été réalisée sur la roue dentée selon les paramètres utilisés : la couche durcie avait une dureté maximale de 669 HV à la surface et une dureté de 570 HV sur une profondeur de 290 µm. Tant la dureté dans son ensemble que la profondeur du durcissement étaient en conformité avec les spécifications prescrites pour ce type de roue dentée.
Des expériences supplémentaires ont été réalisées pour tester la profondeur maximale réalisable sans recuire l’autre côté de la dent, cela en utilisant la stratégie Top-down. Une vitesse d’avance très élevée est nécessaire pour éviter que la dent soit portée à la température de recuit. Pour faire suite à ces expériences, une profondeur maximale de durcissement a été atteinte, cela en utilisant une vitesse d’avance de 500 mm/min, une fréquence de balayage de 50 Hz, une largeur de balayage de 7 mm et une puissance de 500 W. Pour parvenir à réaliser le durcissage à des vitesses d’avance aussi élevées, il s’est avéré nécessaire de réduire la largeur de balayage à 7 mm de manière à obtenir une puissance suffisante par zone de surface. Mais pour pouvoir implémenter cette stratégie sur toute la largeur de balayage de 16 mm, une puissance laser dépassant 500 W est requise. Avec ces paramètres, on a obtenu une dureté maximale de 660 HV à la surface de la couche durcie et une dureté de 526 HV à une profondeur de 352 µm.
Pour durcir les flancs de la roue dentée, des expériences préliminaires ont été réalisées sur des barres plates en 42CrMo4. Les résultats de ces expériences montrent qu’une profondeur de durcissement de 0,3 mm a été obtenue avec une largeur de balayage de 5 mm (= largeur d’une dent), une fréquence de balayage de 120 Hz et une vitesse d’avance de 700 mm/min. Des solutions pour le durcissage dans le cas des roues dentées C45 ont été implémentées. On a utilisé une position de la tête laser décalée de 8 mm (au lieu de 12 mm dans le cas de la roue dentée C45), pour un angle d’incidence plus uniforme, en combinaison avec une stratégie de durcissage Top-down. La vitesse d’avance utilisée pour cette roue dentée est beaucoup plus élevée que celle utilisée dans le cas C45. Et cela pour éviter la température de recuit sur un flanc de la dent, étant donné que la dent est plus étroite au sommet et chauffe plus vite, en comparaison avec le cas C45. L’angle d’incidence de la lumière laser étant plus uniforme, ce qui rend le procédé de durcissage plus systématique en comparaison avec le cas C45, un système de contrôle par feedback a été suffisant pour contrôler le process.
Durcissage au laser avec un angle d’incidence constant
Les zones du bord (roue dentée 42CrMo4, fig. 1d) et les zones de contact métal sur métal (roue dentée C45 précontrainte, fig. 1b) ont été durcies en focalisant le rayon laser sur les zones de surface à durcir, mais parallèlement aux axes de la roue dentée. Le durcissage avec un angle d’incidence constant ne demande aucun système de contrôle supplémentaire. Une stratégie fixe pour la puissance et la vitesse d’avance a été utilisée pour le durcissage de ces zones. L’épaisseur de la roue dentée (et des zones à durcir) est suffisamment petite pour obtenir un durcissage complet. Pour durcir le bord de la roue dentée 42CrMo4, on a utilisé les paramètres suivants : puissance fixe 500 W, vitesse d’avance fixe 1.000 mm/min, largeur de balayage 5 mm et fréquence de balayage 120 Hz.
Comme résultat d’une distribution de la chaleur non uniforme sur le bord, on a constaté la présence de différentes profondeurs de durcissage sur la largeur du bord. La concentration de chaleur sur le côté le plus à l’extérieur du bord a fait en sorte que davantage de matériau a été porté à la température d’austénisation, ce qui s’est traduit par un durcissage de plus grande profondeur (dureté max. 683 HV à la surface et 555 HV à une profondeur de 340 µm). L’autre côté du bord (plus proche du disque de la roue dentée) a une dureté maximale de 715 HV en surface et une dureté de 565 HV à une profondeur de 270 µm. La dureté la plus élevée constatée sur le flanc gauche résulte des vitesses de refroidissement plus élevées dans cette partie du bord.
Pour durcir les points de contact métal sur métal de la roue dentée C45 précontrainte, des tests ont été réalisés sur des échantillons plats en C45 de même épaisseur. Les expériences ont montré que le durcissage optimal est obtenu avec les paramètres suivants : point fixe (2,5 mm), puissance laser 360 W et vitesse d’avance 50 mm/min. Une vitesse d’avance basse est nécessaire pour que la roue dentée atteigne la température d’austénisation sur toute sa profondeur. La plus petite zone de durcissage se situe du côté inférieur de la roue dentée (côté opposé du rayon laser). Dans cette zone a été mesurée une dureté maximale de 635 HV au point de contact et une dureté de 450 HV à une profondeur de 0,9 mm. Tant la dureté dans son ensemble que la profondeur du durcissement répondent aux spécifications prescrites pour les deux applications.
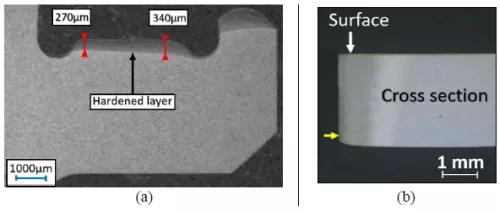
(a) Bord durci 42CrMo4 (le côté gauche du bord est plus proche du disque de la roue dentée); (b) section du contact métal sur métal de la roue dentée C45 précontrainte
Amélioration des propriétés du ressort via durcissage au laser
Pour analyser les propriétés du ressort de la roue dentée précontrainte, des expériences ont été réalisées sur des échantillons en forme de barres de même largeur/épaisseur que le ressort. Le ressort doit rester dans la zone élastique pendant la contrainte. Les échantillons ont été pliés à trois endroits pour tester les stratégies de durcissage par points et par balayage. Les expériences préliminaires ont montré que la résistance des barres à la traction augmente en relation avec la profondeur du durcissement.
Aucune des méthodes de durcissage utilisant le laser 500 W (implémenté sur la plateforme d’usinage à axes multiples) n’a permis d’obtenir la résistance à la traction spécifiée par le producteur de roues dentées. Par conséquent, des essais complémentaires ont été réalisés sur un montage comparable, mais avec une diode laser 1,1 kW. Cette puissance plus élevée a permis d’obtenir la résistance à la traction spécifiée, en utilisant une stratégie de durcissage par point fixe (5 mm) et une vitesse d’avance de 200 mm/min.
Mesures dimensionnelles et spécifications relatives à la finition
Les roues C45 à dents droites ont été mesurées le long du profil et la trace de quatre dents différentes tant sur le flanc gauche que sur le flanc droit. Tous les paramètres de qualité mesurés de la roue dentée C45 durcie jusqu’à une profondeur de 115 µm répondent aux spécifications et aucune déformation significative n’a été constatée pour cette roue dentée. Aucune finition supplémentaire n’a été nécessaire. Une déformation hors tolérances a été détectée à la fois sur le profil et sous forme de variation de la trace concernant la roue dentée C45 a dents droites, durcie jusqu’à une profondeur de 350 µm. Toutefois, bien que cette roue dentée nécessite une opération de finition supplémentaire, le 'time-to-market' et les coûts de production restent moins élevés, par rapport au durcissage conventionnel. Ces étapes de finition sont réalisables sur la même plateforme d’usinage et sont programmables avec un logiciel classique de CFAO, tout de suite après le durcissage au laser. Cela permet d’éliminer le transport logistique requis pour réaliser le durcissage, et les opérations de serrage/desserrage et ré-alignement dans la chaîne du process.
Aucune déformation mesurable n’a été constatée après le durcissage au laser de la roue dentée 42CrMo4. Et aucune variation significative concernant la planéité, l’arrondi et les dimensions fonctionnelles n’a été constatée après le durcissage de la roue dentée précontrainte; par conséquent aucune opération de finition supplémentaire n’a été nécessaire.
Cette étude a été réalisée dans le cadre du projet ICON INTLAS et du projet HBC.2013.0816, avec le soutien de VLAIO.