Une étude récente s’est penchée sur le traitement laser ultrarapide d’une céramique nanocomposite à base d’oxyde de zirconium et d’aluminium, le matériau standard actuellement employé dans la réalisation des composants de friction en céramique utilisés en orthopédie. Dans des conditions expérimentales, une équipe de chercheurs a procédé à l’enlèvement sélectif par ablation de la phase oxyde de zirconium, sans altérer la phase oxyde d’aluminium. Ce résultat ouvre de nouvelles perspectives aux traitements de surface sélectifs.
Accueillant en son sein plusieurs experts Sirris, notre équipe de chercheurs a étudié les réactions d’une céramique nanocomposite en oxyde de zirconium et d’aluminium soumise à un faisceau laser ultrarapide dont la « fluence » est voisine du seuil d’ablation, où l’inhomogénéité du matériau n’est pas négligeable. Les chercheurs ont accordé une attention particulière à l’influence de la fluence laser appliquée sur le comportement des différentes phases lors de l’ablation. Dans le cadre de cette étude, les chercheurs ont observé l’enlèvement sélectif des phases constitutives du nanocomposite en oxyde de zirconium et d’aluminium. Sur la base de ces observations, ils sont parvenus à mettre au point une méthode générale d’enlèvement sélectif des phases à la surface du matériau nanocomposite en soumettant ce dernier à un faisceau laser ultrarapide.
Lasers ultrarapides et nanocomposites
Caractérisés par une durée d’impulsion inférieure au temps de relaxation électron-photon, les lasers ultrarapides se prêtent au traitement haute précision de matériaux en n’exerçant qu’une influence thermique minimale.
Plusieurs études consacrées au traitement laser ultrarapide de céramiques nanocomposites portent essentiellement sur diverses applications telles que la création de surfaces texturées sur une couche d’oxyde de zirconium renforcée à l’oxyde d’aluminium dans le but d’améliorer le processus d’ostéo-intégration des implants dentaires, le microtraitement de nanocomposites à base de nanotubes de carbone et d’oxydes métalliques susceptibles d’être utilisés au sein de systèmes microélectromécaniques ou encore la structuration de films nanocomposites adamantins, conçus pour réduire les frottements. Dans le cadre de ces études, les fluences laser appliquées étaient très supérieures au seuil d’ablation par laser des matériaux afin d’en assurer l’enlèvement efficace.
Comme les granulations étaient très inférieures au diamètre du faisceau laser, l’influence imputable à l’inhomogénéité microstructurelle intrinsèque des matériaux nanocomposites s’est avérée difficile à évaluer. Toutefois, lorsque la fluence laser appliquée avoisine le seuil d’ablation, on observe une petite zone au centre du faisceau laser où la fluence locale est supérieure au seuil d’ablation. La présence de cette zone est due à l’absence d’uniformité de la distribution d’énergie propre à un faisceau gaussien. Dans de telles conditions, l’inhomogénéité du matériau nanocomposite devrait avoir une influence appréciable sur les résultats d’un traitement laser qu’il faut se garder de négliger.
Les céramiques à base d’oxyde de zirconium et d’oxyde d’aluminium constituent autant d’exemples de matériaux nanocomposites. Ces matériaux interviennent largement dans la dans la fabrication des composants de friction en céramique entrant dans la réalisation des articulations orthopédiques, en raison de la conjugaison d’une dureté élevée et d’une résistance remarquable à l’usure, imputable à la présence d’oxyde d’aluminium, avec l’excellente ténacité à la rupture de l’oxyde de zirconium.
Ablation par laser
Au lieu de considérer le substrat comme un matériau homogène, comme il est d’usage dans le domaine du microtraitement laser, des chercheurs ont étudié minutieusement, dans le cadre d’une étude récente, le comportement à l’ablation des diverses phases d’un matériau au voisinage du seuil d’ablation par laser en cas de soumission à un faisceau laser ultrarapide.
Lors d’une ablation (par laser), l’échauffement local du matériau considéré permet de le porter à une température élevée au point de dépasser une valeur critique au-delà de laquelle l’évaporation du matériau se traduit par son enlèvement. L’enlèvement physique du matériau par ablation s’accompagne aussi d’une dispersion de l’énergie thermique que recèle la masse. Dès lors, la température du matériau résiduel diminue.
Expérience
Composée d’aluminium et de zirconium monophasé et d’un nanocomposite en oxyde de zirconium et d’aluminium, la céramique étudiée a été réalisée, par frittage sans pression, au moyen de poudres en vente libre. Après un premier polissage effectué au moyen de pâtes diamantées de divers grains, la céramique frittée a subi un nouveau traitement effectué à l’aide d’une solution à base de SiO2 pour obtenir une finition de surface lisse. La rugosité superficielle du matériau a été mesurée au moyen d’un microscope confocal : la rugosité évaluée sur une surface plus importante s’est avérée inférieure à 10 nm, aussi bien pour l’oxyde de zirconium que pour le matériau composite. Les irrégularités relevées à la surface de la couche en oxyde d’aluminium sont imputables aux grains arrachés lors du polissage. Leur comportement à sensiblement accru la rugosité superficielle relevée sur une grande surface, alors que la rugosité superficielle relevée sur une petite surface demeurait encore et toujours inférieure à 10 nm, pour autant que l’on ne tienne aucun compte de ces défauts.
La céramique a été traitée au moyen d’un laser femtoseconde présentant un profil de rayonnement gaussien, dont la largeur totale de 250 fs correspond à la moitié de la largeur d’impulsion maximale et dont l’énergie d’impulsion maximale s’élève à 20 μJ. La longueur d’onde du laser s’élevait à 1.030 nm et la longueur focale de la lentille optique s’élevait à 100 mm.
Observations
Dans des conditions expérimentales, une équipe de chercheurs a procédé à l’enlèvement sélectif par ablation de la phase oxyde de zirconium, sans altérer la phase oxyde d’aluminium. Les chercheurs ont étudié l’origine de ce comportement sélectif à l’abrasion ainsi que la relation entre ce dernier et la bande interdite associée au matériau considéré.
Seuil d’ablation
Le seuil d’ablation par laser est un paramètre critique pour le processus de microtraitement laser. Divers phénomènes se manifestent au voisinage de ce seuil : enlèvement de matière et formation de structures superficielles périodiques induite par le faisceau laser (laser-induced periodic surface structures - LIPSS). Une approche générale de la détermination du seuil ou de la valeur limite d’ablation d’un matériau réside dans la méthode d’extrapolation du diamètre.
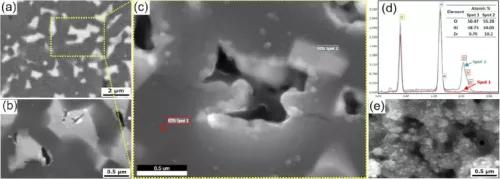
Afin d’étudier le comportement du matériau considéré au voisinage de la limite d’ablation, les chercheurs se sont livrés à une expérience de scannage. L’illustration ci-avant regroupe plusieurs images, prises au microscope électronique à balayage, de la zone sélectionnée à la surface du nanocomposite en oxyde de zirconium et d’aluminium et traitée au laser consécutivement à l’application de différentes fluences laser. La phase claire correspond à l’oxyde de zirconium, la phase plus sombre à l’oxyde d’aluminium. L’image (d) rend compte des résultats de l’analyse ponctuelle EDX des deux phases (d). Lorsque la fluence laser appliquée s’élève à 2,02 J/cm² (soit une valeur légèrement supérieure au seuil d’ablation de l’oxyde de zirconium soumis à un faisceau laser à 16 impulsions, mais inférieure au seuil d’ablation de l’oxyde d’aluminium), on observe la présence de petits défauts engendrés par le laser au niveau de la phase oxyde de zirconium, surtout à la hauteur des contours de grains entre les phases oxyde de zirconium et oxyde d’aluminium. Lorsque la fluence laser appliquée s’élève à 2,24 J/cm² (soit une valeur très supérieure au seuil d’ablation de l’oxyde de zirconium soumis à un faisceau laser à 16 impulsions, mais encore inférieure au seuil d’ablation de l’oxyde d’aluminium), on observe la présence de défauts plus importants engendrés par le laser, essentiellement au niveau de la phase oxyde de zirconium (voir image (c)).
Selon certaines études, le seuil d’ablation de matériaux diélectriques est lié à la bande interdite, avec un exposant variant de 2,5 à 3. La bande interdite de l’oxyde de zirconium se situe aux alentours de 5,8 eV, celle de l’oxyde d’aluminium aux environs de 8,8 eV. En raison de la largeur plus importante de sa bande interdite, l’oxyde d’aluminium devrait présenter une résistance plus élevée à l’ablation par laser, en comparaison avec l’oxyde de zirconium. Cela implique que, sous réserve de l’application de certains paramètres de traitement laser, la phase oxyde de zirconium est susceptible de subir un traitement et un enlèvement par ablation, sans altération de la phase oxyde d’aluminium, comme l’ont confirmé les expériences menées dans le cadre de cette étude : en raison des mécanismes d’absorption non linéaires que l’on observe en cas de soumission à un faisceau laser ultrarapide, la phase oxyde de zirconium dont la bande interdite avoisine 5,8 eV, s’est avérée à même d’absorber une énergie laser plus importante que la phase oxyde d’aluminium, dont la bande interdite plus large se situe aux alentours de 8,8 eV. La longueur de diffusion thermique négligeable garantit que l’absorption localisée de l’énergie laser dans les phases individuelles se traduit par une ablation sélective de l’oxyde de zirconium sous l’influence laser telle que définie.
Potentiel de traitement de surface
Sur la base de ces observations, les chercheurs sont en mesure de proposer une méthode de traitement de surface par ablation sélective au laser ultrarapide visant à modifier la composition superficielle de matériaux nanocomposites constitués de phases dont la bande interdite diffère. Ainsi, l’application de cette méthode permet de procéder à l’enlèvement sélectif de phases déterminées à la surface de matériaux.
Le schéma ci-après illustre le mécanisme d’enlèvement sélectif par ablation au laser ultrarapide de la phase oxyde de zirconium à la surface d’un nanocomposite en oxyde de zirconium et d’aluminium. Un contraste plus important entre les bandes interdites relatives aux différentes phases, lequel correspond à un écart plus marqué entre les seuils d’ablation par laser devrait avoir une influence positive sur l’enlèvement sélectif de matière.
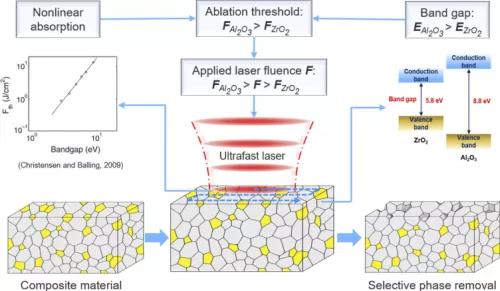
Étant donné que l’oxyde de zirconium présente une bande interdite moins large que l’oxyde d’aluminium, la phase oxyde de zirconium absorbe davantage d’énergie que la phase oxyde d’aluminium à fluence laser égale. Eu égard de surcroît à la capacité thermique volumétrique inférieure de l’oxyde de zirconium, la température de cette phase est susceptible d’atteindre une valeur très supérieure à celle de l’oxyde d’aluminium après soumission à un faisceau laser. Le fait que la phase oxyde de zirconium dont le point de fusion est plus élevé ait subi un enlèvement par ablation, sans altération de la phase oxyde d’aluminium environnante laisse supposer la réalisation d’un enlèvement de matière avant que l’équilibre thermique ait été rétabli entre les phases oxyde de zirconium et oxyde d’aluminium.
Possibilités d’application
Contrairement à d’autres méthodes de traitement de surface telles que le sablage, le décapage chimique non sélectif, le texturage superficiel au laser et le traitement mécanique traditionnel, lesquels ont pour objectif premier de modifier la topologie superficielle, la nouvelle méthode de traitement au laser ultrarapide vise à modifier de manière sélective la composition superficielle d’un matériau nanocomposite constitué de différentes phases. L’enlèvement de phases spécifiques se traduit inévitablement par une modification de la topologie superficielle. Cette modification est susceptible tantôt d’accroître la valeur ajoutée du produit final, tantôt d’avoir un effet inverse sur ce dernier, en fonction de la fonctionnalité souhaitée.
Certaines applications sont envisageables dans ces contextes où les exigences auxquelles doit satisfaire la composition superficielle pour remplir certaines fonctions diffèrent de celles auxquelles répond le matériau brut. L’intérêt de cette méthode est double : d’une part, cette méthode constitue, par analogie avec le décapage chimique non sélectif, une nouvelle technique physique de modification de la composition superficielle d’un matériau composite, mais sans introduire aucun nouvel élément chimique dans cet environnement. D’autre part, cette méthode se caractérise par l’élimination de grains individuels, laquelle se traduit par l’apparition de petites cavités sur la surface traitée. La taille de ces cavités est déterminée par la taille des grains, laquelle est susceptible d’être inférieure au diamètre du faisceau laser.
C’est pourquoi, cette méthode se prête à l’apport de modifications à la topologie superficielle d’un matériau composite dont la taille des attributs est beaucoup plus petite en comparaison avec le procédé classique de texturation superficielle au laser, la taille des attributs de la texture étant généralement limitée par la taille du faisceau laser. Son application peut s’avérer utile pour améliorer la résistance à l’usure des surfaces traitées. Et ce, en retenant le lubrifiant concerné à la surface du matériau traité, dans le cadre d’applications pour lesquelles une altération profonde de la surface originelle n’est pas souhaitable. En règle générale, cet enlèvement sélectif de phases par ablation au laser ultrarapide peut s’appliquer aux matériaux nanocomposites constitués de deux phases au moins.
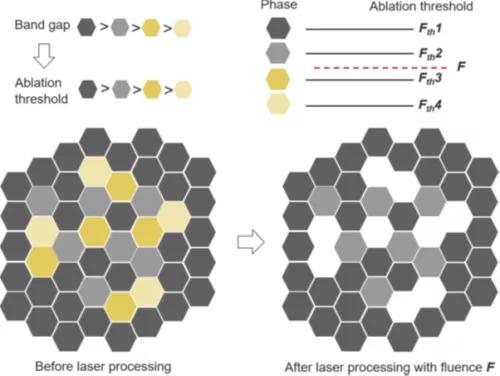
L’illustration ci-après rend compte du concept général sur lequel repose la méthode en s’arrêtant, à titre d’exemple, sur un matériau composite dont les quatre phases constitutives présentent une bande interdite distincte et se caractérisent par un seuil spécifique d’ablation laser. Lorsque le matériau considéré est soumis à un faisceau laser, on peut admettre que les phases dont le seuil d’ablation par laser est inférieur à la fluence laser appliquée seront totalement éliminées, tandis que les autres phases demeureront intactes.