
Het ponsen van staal, inox of kunststof is een complex proces, waarbij veel parameters een invloed kunnen uitoefenen op de globale standtijd van het ponsgereedschap. Een recent afgesloten onderzoeksproject verdiepte zich in de voordelen van cryogeen diepkoelen en het gebruik van speciale coatings (PVD) op de levensduur van complexe ponsgereedschappen.
Eind januari 2022 werd het Cornet-project DCT4Cut rond snij- en ponsgereedschap, na meer dan twee jaar, afgesloten. Een kort overzicht van de bekomen resultaten vindt u in dit artikel.
Opzet van DCT4Cut
Het onderzoeksproject omvat een aantal werkpakketten rond het gebruik van hooggelegeerd koudwerkstaal voor ponstoepassingen. De term 'koudwerk' heeft betrekking tot de toepassing, namelijk bewerkingen zoals ponsen uitgevoerd bij kamertemperatuur. Het aantal stalen uit deze groep is zeer omvangrijk en behandelen we hieronder in het kort. Verder heeft het project getracht de voordelen van een speciale thermische behandeling, namelijk het gebruik van een cryogene diepkoeling (constante DCT - 'deep cryogenic treatment' - en cyclische DCT) en het gebruik van speciale coatings (PVD), op de levensduur van complexe ponsgereedschappen aan te tonen.
Voor deze studie werden vooraf vier verschillende soorten koudwerkstaal geselecteerd: een veelgebruikt conventioneel koudwerkstaal K110 (1.2379) als referentie, een ESR-geraffineerd staal Caldie en twee poedermetallurgische (PM) stalen: Vanadis 4E en K390. De ESR- en PM-stalen hebben als voornaamste voordeel de hogere zuiverheid van de kernstructuur (minder insluitsels), de PM-stalen hebben bovendien ook nog een meer uniforme structuur in de drie richtingen ('isotrope' structuur). Hun korrelgrootte is doorgaans fijner, alsook de aanwezige carbiden ten opzichte van ESR en conventioneel gesmolten stalen.
De keuze voor deze vier stalen was gebaseerd op vroegere ervaring uit het project Infiblank en op ervaring van diverse industriële gebruikers in binnen- en buitenland. Er zijn uiteraard nog vele andere staalsoorten die in aanmerking kunnen komen voor de beoogde toepassing. In het deel over industriële testen kwamen ook andere staalsoorten aan bod.
De staven waaruit de ponsen zijn gemaakt, werden bij een loonharderij gehard, waarbij een conventionele hardingsmethode in een vacuümoven werd gecombineerd met diepkoeling, uitgevoerd bij twee bedrijven actief in de industriële koelsector. De beoogde hardheid bedroeg 59+2 HRC.
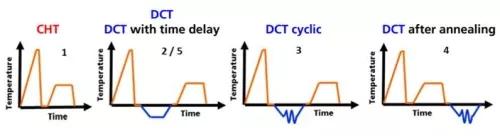
Figuur 1: Verschillende hardingscycli voor testen
Teststrategie
Figuur 1 toont schematisch de verschillende mogelijkheden om koudwerkstaal te harden, al dan niet met het gebruik van een cryogene diepkoeling. Links wordt de conventionele cyclus getoond bestaande uit een austeniteerbehandeling, gevolgd door één ontlaatbehandeling, doch in de praktijk wordt meestal een drievoudige ontlaatcyclus toegepast. Daarnaast wordt in de tweede grafiek een cyclus getoond met gebruik van een diepkoeling tot -196 °C direct na het afschrikken. Deze behandeling wordt dus uitgevoerd tussen het austeniteren en het ontlaten. In de derde grafiek wordt een variante behandeling getoond, bestaande uit een cyclische diepkoeling, waarbij de temperatuur schommelt tussen -80 °C en -196 °C. De bedoeling van deze cyclische behandeling is om de duur van de constante diepkoeling (24 uren) te reduceren naar 8 uren. Tenslotte is er een zogenaamde 'post-diepkoeling', waarbij de cyclische behandeling uitgevoerd wordt na het ontlaten, dus op het einde van het hardingsproces.
De diepkoeling heeft als voornaamste doel de aanwezigheid van restausteniet, gevormd tijdens het harden, te verminderen, waardoor de hardheid en de maatstabiliteit toenemen. Volgens de literatuur zou het diepkoelen tevens zorgen voor een toename van uitgescheiden secundaire carbiden, waardoor de slijtageweerstand in belangrijke mate stijgt. De vermelde afname van het restaustenietgehalte werd echter niet vastgesteld op de onderzochte stalen, omdat een drievoudige ontlaatbehandeling bij het hardingsproces reeds zorgt voor een drastische vermindering van deze fase. Ook de schijnbare toename van het aantal carbiden kon niet experimenteel bevestigd worden. Tenslotte werden de interne spanningen veroorzaakt door het harden gemeten met en zonder toepassen van een DCT. Vijf metingen met een mobiel X-stralen-diffractietoestel werden uitgevoerd op het conventionele staal, namelijk K110, met twee DCT-varianten, waaronder een uitgestelde diepkoeling, alsook op het PM staal K390. Er kon geen significante af- of toename van de interne spanningen aan het oppervlak vastgesteld worden bij K390 en slechts een lichte toename bij K110 in één richting (zie figuur 2).
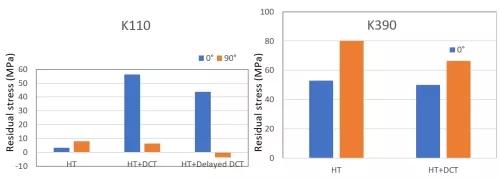
Figuur 2: Interne spanning aan het oppervlak in twee richtingen voor en na DCT van 2 koudwerkstalen
Testen op laboschaal
Een reeks geharde staven werden aangemaakt volgens bovenstaande cycli en nadien grondig gekarakteriseerd op het vlak van hardheid, structuur, hoeveelheid carbiden, restaustenietgehalte, scheurvorming na krastesten, ... Nadien werden uit de staven ponsstempels vervaardigd d.m.v. vonkerosie en op laboschaal bij Fraunhofer IWU in Chemnitz getest. Een ander deel van de staven werd bij Fraunhofer IST in Braunschweig bedekt met verschillende coatings.
Testen op coatings
Fraunhofer IST heeft vooral de invloed van de hardingsstrategie onderzocht: het toepassen van de diepkoeling hetzij vóór of na het ontlaten en coaten (post-DCT). De coatings bestonden uit geavanceerde PVD-lagen, zoals WC-DLC en CrTiAlSiN, afgezet met en zonder voorafgaande plasmanitreerbehandeling (PN). Deze laatste behandeling wordt niet altijd uitgevoerd maar uit de ponstesten bleek dat de hechting en de weerstand van de coatings toenamen, evenals de weerstand tegen het uitbrokkelen van de snijranden. De invloed van DCT uitgevoerd vóór het nitreren gaf weinig verschil op het vlak van adhesie van de meeste PVD-lagen zoals volgde uit de krastesten. De diepkoelbehandeling na het aanbrengen van de TiAlSiN- en de CrAlTiSiN-coatings gaf echter wel een verschil: een stijging van de microhardheid en van de Young’s modulus. Voor de ponstesten werden de CrAlTiSiN- en WC-coatings geselecteerd.
Resultaat labotesten
Om voldoende differentiatie toe te laten werd geopteerd voor een stempel (diameter 5 mm) met een deels hoekige, deels ronde vorm. Het te ponsen materiaal was een roestvast staal met een dikte van 0,6 mm, de slaglengte bedroeg 2 mm.
Met deze stempels werden de vier materialen vergeleken in zowel de klassiek geharde als in de geharde en diepgekoelde toestand en zonder coating. In de conventioneel geharde toestand bleken Vanadis 4E en K390 het minste slijtage aan de hoekpunten van de stempels te geven. Na diepkoelen kon men visueel een geringere slijtage van de snijrand (hoekpunt) vaststellen op het conventionele staal K110 en op Caldie. De ponsstempels hadden dan meer dan 100.000 slagen gemaakt.
Nadien werden nieuwe stempels gehard en onderworpen aan een ‘cyclische’ DCT, uitgevoerd bij een Oostenrijkse firma, waarbij de temperatuur cyclisch varieerde tussen -197 °C en -80 °C in plaats van bij een constante temperatuur van -196 °C. Na de ponstesten kon men bij staal K110 en Caldie, zoals bij de gewone DCT, een vermindering van de slijtage vaststellen, terwijl bij de PM-stalen Vanadis 4E en K390 er geen verschil werd vastgesteld.
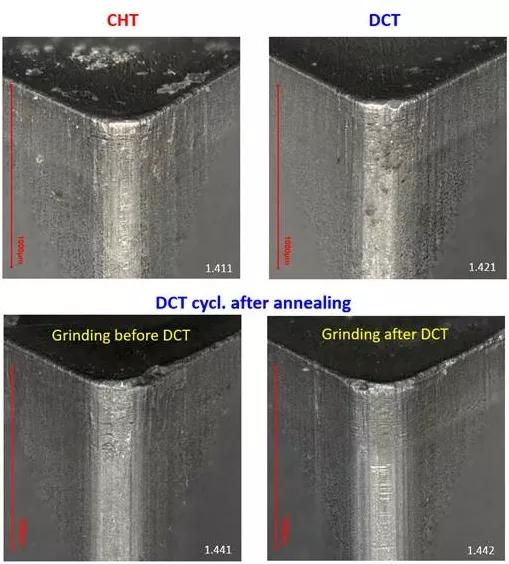
Figuur 3: Slijtage van de hoek van de snijrand bij staal K390 en diverse behandelingen
Ten slotte werden er ponstesten uitgevoerd met cyclisch diepgekoelde en gecoate stempels in de vier staalsoorten. De slijtage werd telkens vergeleken met de niet-gecoate toestand. Hierbij stelde men vast dat de slijtage op K110-staal, gehard met DCT en met een CrTiAlSiN-coating, voorzien van een onderliggende plasmanitreerlaag, nagenoeg afwezig was. Eenzelfde resultaat werd bekomen met het ESR-staal Caldie, alsook met de andere stalen die eigenlijk ook goed scoorden zonder coating.
Om het effect van het plasmanitreren na te gaan, werd een vergelijking gemaakt tussen geharde en cyclisch diepgekoelde en gecoate stempels in Vanadis 4E en K390. De hechting van de CrTiAlSiN-coating bleek ook zonder PN stand te houden met afwezigheid van enige vorm van slijtage aan de hoeken van de stempels. De stikstofrijke (nitridische) coatings bleken globaal genomen betere resultaten op te leveren dan de WC-DLC.
Resultaat industriële testen
Als finale stap in het project werd een reeks industriële testen uitgevoerd in beide landen. De bedoeling hiervan was de ervaring op laboschaal over te brengen naar de praktijk. Sirris startte industriële testen op bij drie Vlaamse bedrijven actief in het ponsen van stalen onderdelen, zoals rondellen, profielen en rivetten. De testen werden uitgevoerd op respectievelijk K110 staal zonder coating, CPM4V, een Amerikaans PM-staal, maar met een samenstelling aanleunend bij Caldie en bedekt met een nitridische duplexcoating. Ten slotte werden stempels in ASP23 zonder coating getest voor het maken van rivetten.
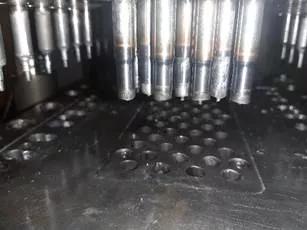
Figuur 4: Voorbeeld van industriële stempels gebruikt voor de slijtagetesten
Bij twee testen werd er eerst gehard, nadien diepgekoeld en finaal ontlaten op hoge temperatuur om een nominale hardheid van ca. 60 HRC te bekomen. Bij de laatste test werd, aangezien de stempels reeds gehard waren, enkel een diepkoeling toegepast op het einde en een ontlaatbehandeling bij lage temperatuur (post-DCT) om de spanningen te verlagen.
Bij de eerste test werd staalplaat in S235 met een dikte van 8 mm gebruikt om stukjes plaat uit de rand te ponsen. De stempels werden vervaardigd uit conventioneel staal K110. Na ca. 30.000 slagen kon geen duidelijk verschil in gedrag tussen gewone en diepgekoelde stempels vastgesteld worden. De testen werden ook op hogesterktestaal S700 en een dikte van 1,5 mm uitgevoerd. Hier kon men na ca. 70.000 slagen wel een verbetering vaststellen, voornamelijk op het vlak van uitbrokkeling van de snijranden.
Een tweede test werd uitgevoerd op stempels in CPM4V, voorzien van een duplexcoating, voor het verwerken van S355 staal en 4 mm dik. Na ca. 2.000.000 slagen werden twee matrijzen, voorzien van meerdere stempels, vergeleken op het vlak van slijtage. De stempels met diepkoeling dienden 30 procent minder frequent bijgeslepen te worden ten opzichte van de niet-diepgekoelde stempels.
Bij de laatste test die werd uitgevoerd op post-DCT behandelde stempels en roestvast staal als materiaal werd na ca. 75.000-80.000 slagen eenmaal een significante stijging van de levensduur vastgesteld. Een herhaling van de test heeft echter geen toename van de levensduur aangetoond, zodat hieruit dient besloten te worden dat de post-DCT minder effect heeft gehad dan de DCT-behandeling vóór het ontlaten.
HSIC
In Duitsland werden eveneens industriële testen aangevat bij diverse firma’s, met naast staal ook vezelversterkte kunststof als ponsmateriaal. De testen uitgevoerd op kunststof bleken echter onvoldoende streng te zijn en werden daarom vervangen door testen op hogesterkte staalplaat voor de productie van zonnepanelen. Reeds na 1.500 slagen kon men een geringere slijtage vaststellen bij de diepgekoelde stempels vervaardigd uit K110. Daarnaast werden er ook testen met ultrasnelle impact (afgekort als 'HSIC') uitgevoerd. De ervaring bij IWU uit het verleden heeft namelijk geleerd dat HSIC-stempels in hoogwaardige koudwerkstalen een beperkte standtijd hebben door de zware belasting tijdens het ponsen. Bij de DCT-behandelde onderdelen in S290 en K105 kon de standtijd licht verhoogd worden ten opzichte van gewoon geharde onderdelen.
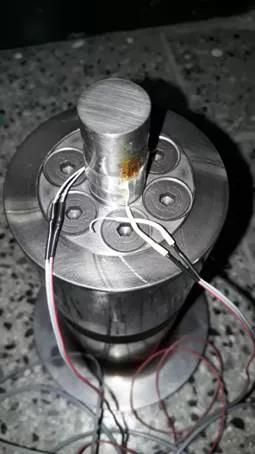
Figuur 5: Stempel gebruikt voor de HSIC-testen
Overzicht en besluit
Het ponsen van staal, inox of kunststof is een complex proces, waarbij veel parameters een invloed kunnen uitoefenen op de globale standtijd van het ponsgereedschap. Enkele belangrijke parameters zijn het type koudwerkstaal (conventioneel, ESR of PM), de hardheid, de ponssnelheid, de plaatspeling, de toestand van het oppervlak en de aanwezigheid van coatings of smering. Daarbij komt dat de definitie van standtijd bij de bedrijven niet altijd gelijk is en door verschillende criteria worden bepaald. Bijgevolg is het zeer moeilijk om met al deze parameters en criteria rekening te houden.
Een bondig overzicht van de resultaten bekomen met de verschillende testen op labo- en industriële schaal werd voorgesteld in een vereenvoudigd 'werkdiagramma' voor ponsen van staal. Figuur 6 stelt dit diagram voor, met in de horizontale as de plaatdikte in millimeters en in de verticale as de maximale treksterkte van het te ponsen materiaal. Er werden twee reeksen punten aangeduid: de ‘labotesten’ uitgevoerd bij IWU en de industriële testen bij firma’s in beide landen. Er kunnen drie zones onderscheiden worden: een zone waar het effect van de diepkoeling en/of coatings weinig of geen invloed heeft, omdat de slijtage hier beperkt is. Een tweede zone waar wel een positieve invloed wordt vastgesteld is gelegen bij hogere treksterktes en plaatdiktes van het materiaal. De meeste industriële testen zitten in deze zone vervat en in deze zone kan men bijgevolg baat hebben bij het toepassen van DCT, eventueel in combinatie met een coating. Ten slotte is er ook een derde zone waar de slijtage bij het ponsen zodanig hoog is dat de DCT-behandeling en coatings weinig verbetering brengen op het vlak van slijtage. Hier kunnen eventueel hardmetalen gereedschappen een oplossing brengen. Deze zone werd in dit project niet onderzocht, aangezien de meeste labo- en industriële testen zich in de twee andere zones bevonden.
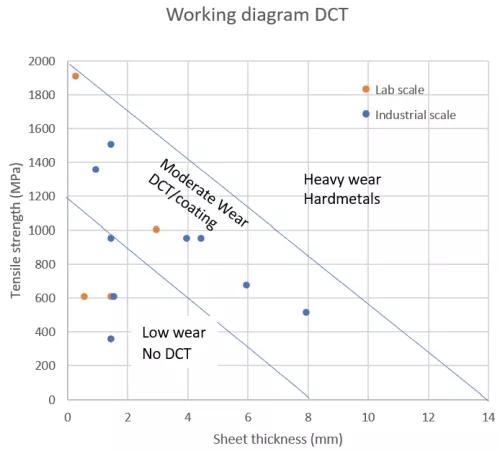
Figuur 6: Vereenvoudigd werkdiagram voor ponstoepassingen
Het project werd gecoördineerd door de VOM.
Het project DCT4Cut is een initiatief van het Collective Research Network (CORNET) met de financiële steun van AiF, FGW (Duitsland) en VLAIO (Vlaanderen) en werd uitgevoerd tussen 1 januari 2019 en 30 september 2021 door Sirris en Fraunhofer IWU en IST. Het volledige Cornet-rapport van het project DCT4Cut (in het Engels) kunt u aanvragen bij onderstaande contactpersoon.


