Antikleefcoatings kunnen als enabler fungeren om de total cost of ownership van uw productie-infrastructuur en producten te verlagen. In dit eerste artikel in een reeks over antikleefeigenschappen van coatings geven we een breed overzicht van toepassingen.
Kleefgedrag is een veel voorkomend fenomeen, zowel bij producten als in productieprocessen. In de overgrote meerderheid van de gevallen gaat het om ongewenst gedrag met tal van negatieve gevolgen. Kleefproblemen beperken zich ook niet tot een bepaald materiaal of een bepaalde industriële sector maar komen overal in meer of mindere mate voor.
Kleefproblemen in alle soorten en maten
De bekendste voorbeelden van ongewenst kleefgedrag op producten zijn natuurlijk de potten en pannen waarmee iedereen zo ongeveer dagelijks aan de slag gaat en waar we liefst enkel even willen naspoelen in plaats van schuren en schrobben om deze weer proper te krijgen. Een andere vorm van ongewenst kleefgedrag waar we al eens mee te maken krijgen, is het vuil aan ventilatorbladen of in aircosystemen, die zo een bron van bacteriële verontreiniging kunnen worden, indien niet regelmatig gereinigd. Graffiti kan beschouwd worden als een zeer vervelend kleefprobleem indien deze illegaal wordt aangebracht.
In productieprocessen is het blijven kleven van een spuitgietstuk bij kunststofverwerking (zoals bij spuitgieten) een bekend probleem. Dit leidt tot onbruikbare producten, machinestilstanden en overmatig onderhoud, indien er geen voorzorgen genomen worden. Bij de productie van tabletmedicijnen wordt gebruik gemaakt van poederpersen, waarbij het in vele gevallen gewenst is om tijdens persen ook nog een fijn logo of code in het tablet te drukken. Kleefproblemen leiden hier tot defecten in de tabletten of het logo, waardoor deze niet verkocht kunnen worden.
Voor waterzuiveringsinstallaties en scheepvaart is het kleefprobleem van biologische aard, waarbij waterorganismen zoals algen en schelpdieren zich hechten aan het oppervlak, zuiveringsinstallaties hierdoor inefficiënt worden en schepen veel meer energie moeten gebruiken om eenzelfde snelheid aan te houden.
Kleefproblemen kunnen in sommige gevallen zelfs voor gevaarlijke situaties zorgen, bijvoorbeeld in het geval van ijsaanhechting op windmolenbladen. Wanneer deze ijslaag een bepaalde dikte haalt, wordt de kans op afbreken groot en kan een stuk ijs met een grote snelheid van het oppervlak losraken en over een grote afstand ernstige schade aanrichten.
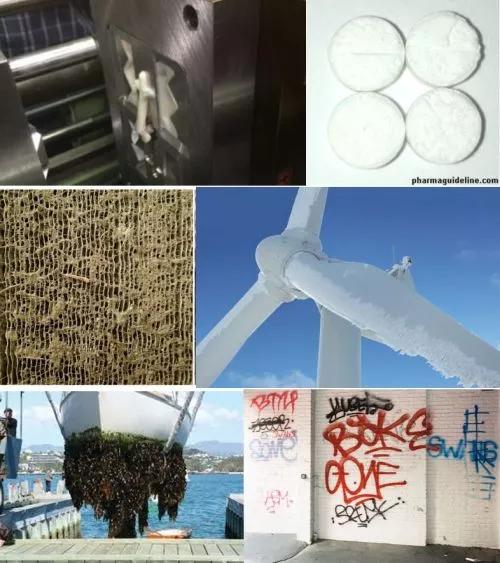
Voorbeelden van kleefproblemen voor producten en processen. Linksboven: spuitgietmatrijs (kleefproblemen leiden tot kwaliteitsverlies, bovenmatig onderhoud, hogere procestijden), rechtsboven: tabletten met daarin een logo (kleefproblemen leiden tot kwaliteitsverlies van het logo en onvolledige tablet). Midden links: aangekoekt vuil in een warmtewisselaar verlaagt de efficiëntie en verhoogt het energieverbruik, midden rechts: ijsaanslag op wieken van een windmolen (risico op afbreken van grote ijsschotten en instabiliteit van de turbine). Linksonder: zogenaamd 'fouling', of het aanhechten van micro-organismen aan vaartuigen (leidt tot significant hoger energieverbruik), rechtsonder: graffiti
(Bronnen: Phys.org en Qualityinspection.org)
Gevolgen van kleefproblemen
Het is duidelijk uit bovenstaande voorbeelden dat kleefproblemen in al zijn maten en vormen een grote impact kunnen hebben op zeer veel aspecten, zoals procesefficiëntie, kwaliteit, kost, doorlooptijd, energieverbruik, veiligheid en hygiëne:
- Aanklevende kunststofsmelt in matrijzen kan het ontmallen of vloeien bemoeilijken, waardoor de doorlooptijd verhoogt en de productie van slechte stukken toeneemt. Daarnaast heeft dit een negatieve impact op de levensduur van de matrijs (o.a. door corrosiefenomenen) en veroorzaakt dit extra productiestops voor het verwijderen van aangekleefde resten.
- Voor farmaceutische tabletteermachines zorgen kleefproblemen niet enkel voor afkeur van tabletten maar is er een gevaar op cross-contaminatie tussen verschillende batches door het achterblijven van aangekleefde resten. Ook hier leidt dit tot verhoogde stilstanden in de productie.
- Voor scheepvaart stijgt het energieverbruik naarmate er meer bio-organismen aangroeien aan de romp van het schip. Om deze achteraf te verwijderen moet het schip uit het water gelicht worden en intensief gereinigd worden gedurende lange tijd.
Wanneer het gaat om kleefproblemen van biologische aard bij voedselverwerking of airco-toepassingen is er nog de bijkomende impact op hygiëne:
- Aanhechting van vuil op onderdelen zoals ventilatorbladen of airco- en ventilatieroosters zal niet enkel het energieverbruik doen stijgen, maar is ook een bron van microbiële verontreiniging die problematisch kan worden voor de gezondheid, wanneer er niet regelmatig onderhoud en reiniging toegepast wordt.
- Kleefgedrag van voedsel in voedselverwerkingsinstallaties en -machines kan leiden tot hogere risico’s met betrekking tot micro-organismen en hygiëne. Om dit te vermijden dient intensiever en veelvuldig gereinigd te worden, wat een meervoudige kost vertegenwoordigt: hogere reinigingskost (energie, water), verhoogde operatoruren, verhoogd gebruik van reinigingsproducten, maar daarnaast ook de langere onbeschikbaarheid van de infrastructuur.
Financiële impact van kleefproblemen
Stilstanden, langere doorlooptijden, kwaliteitsproblemen en extra reinigingsstappen hebben dus een significante financiële impact. Enkele voorbeelden:
De economische impact van aanklevend organisch en anorganisch materiaal in warmtewisselaars wordt geschat op 8 procent van het onderhoudsbudget en 0,25 procent van het GDP in de westerse economie. Voor systemen die met fossiele brandstoffen aangedreven worden komt daar nog eens een 20 procent verhoogde brandstofkost bovenop.
Voor aquacultuur wordt de kost van biofouling ingeschat op 5-10 procent van de totale productiekost.
In de zuivelindustrie neemt reinigen na fouling tot 15 procent van de totale productietijd in en kan dit in sommige gevallen tot 80 procent van de productiekosten betekenen. Voor voedselverwerking kan tot 10 procent van bepaalde voedingsproducten in het productieproces blijven kleven.
Kleefproblemen bij spuitgieten van kunststofproducten is moeilijker te bepalen daar dit beïnvloed wordt door heel wat verschillende parameters zoals uitval, verlies aan productietijd, hogere operatorinzet en lossingmiddelen.
Drie strategieën als oplossing voor kleefproblemen
Om een oplossing te bieden voor deze kleefproblemen, wordt gebruik gemaakt van oppervlaktebehandelingen. Hierin kunnen ruwweg drie types van oppervlaktebehandelingen onderscheiden worden; lossingsvloeistoffen met kortstondige werking, coatings voor langdurige werking en oppervlaktebehandelingen zoals structureren of polijsten, waarbij het substraatoppervlak zelf gewijzigd wordt om aankleven tegen te gaan.
Strategie 1: smering en lossingsvloeistoffen
Lossingsvloeistoffen worden in vele gevallen aangebracht op het matrijsoppervlak alvorens elk stuk te produceren. Dit kan manueel of robotgestuurd gebeuren. Specifiek voor deze producten is dat ze telkens opnieuw moeten aangebracht worden. Dit laatste verhoogt de kost en kan daarnaast ook een impact hebben op de gezondheid van operatoren en het milieu door de aanwezigheid van bepaalde stoffen in dit medium. Indien met siliconen gewerkt wordt, is er zelfs risico op contaminatie van oppervlakken in heel de productieomgeving, waardoor eventuele coatings die later aangebracht worden op de geproduceerde producten hechtingsproblemen vertonen.
Strategie 2: structureren/polijsten
Oppervlaktebehandelingen, waarbij geen coatingmateriaal wordt toegevoegd, maar waarbij het oppervlak zelf op een specifieke manier behandeld wordt, kunnen ook leiden tot een vermindering van kleefproblemen. Het hoogglanspolijsten of elektropolijsten van matrijsoppervlakken of andere procesonderdelen is een veelgebruikte techniek om aankleven tegen te gaan. Tegenwoordig kunnen oppervlakken met krachtige (femto-)lasertechnologie snel en efficiënt van een heel specifieke microtextuur voorzien worden die op maat van het product een antikleefoppervlak creëert. In abrasieve toepassingen is textureren minder toepasbaar door een mogelijk hogere slijtage. Anderzijds kan een textuur dan wel weer beter een lossingsvloeistof vasthouden in het oppervlak, waardoor minder lossingsvloeistof nodig is tijdens de productie.
Strategie 3: coatings
Antikleefcoatings bestaan in vele verschillende vormen en kunnen kleefgedrag drastisch helpen reduceren gedurende langere tijd in vergelijking met een lossingsvloeistof. Omwille van de vele verschillende vormen van aankleven, de verschillende materialen, toepassingen en omgevingsfactoren en de hoge economische impact, zijn er vele verschillende types van coatings ontwikkeld, soms breed toepasbaar, maar meestal zeer specifiek voor een bepaalde toepassing.
Ruwweg kunnen antikleefcoatings opgedeeld worden in volgende types:
- Fluorpolymeercoatings, waartoe de alom bekende Teflon®-coating behoort
- Sol-gel (keramische) coatings die harder en slijtvaster zijn dan de fluorpolymeercoatings door een combinatie van anorganische en organische structuur
- Siliconen coatings
- Keramische en koolstof-gebaseerde PVD-coatings voor industriële toepassingen bij hoge temperaturen en drukken
- Metallische coatings, waaraan fluorpolymeren of andere smerende additieven toegevoegd worden.
Daarnaast zijn ook combinaties mogelijk van het structureren van een matrijs en een coating, die het gedrag nog kunnen verbeteren.
In een volgend artikel gaan we dieper in op deze verschillende types van antikleefcoatings en specifieke toepassingen waarin ze een oplossing kunnen brengen voor kleefproblemen.
Bronnen
- https://phys.org
- https://qualityinspection.org
- https://www.watco-group.co
- Isla Fitridge, Tim Dempster, Jana Guenther & Rocky de Nys (2012): The impact and control of biofouling in marine aquaculture: a review, Biofouling: The Journal of Bioadhesion and Biofilm Research, 28:7
- Sirris exploreert toekomst van lastertextureren