Verschillende elementen hebben een invloed op de werking en levensduur van industriële messen. In een reeks artikels bespreken we de state of the art van deze topics, om tot betere, duurzame oplossingen te komen. Na materiaalkeuze, warmtebehandeling en oppervlaktebehandeling van de messen belichten we in dit vierde artikel de diverse aspecten van messen die in vorige delen niet werden opgenomen, waaronder snijvermogen.
Belang en potentieel van engineering van messen
In veel toepassingen van de technologische industrie worden diverse materialen op maat gesneden. Bij het snijden van bepaalde materialen stelt men dikwijls problemen vast die de levensduur van de gebruikte industriële messen nadelig kunnen beïnvloeden. In het COOCK-project QualiKnife wil Sirris deze problemen in kaart brengen en hiervoor samen met de bedrijven naar duurzame oplossingen zoeken.
In deze zoektocht naar oplossingen zijn er drie belangrijke topics die in grote mate de werking en de levensduur van de messen bepalen: de materiaalkeuze van de messen, de gerelateerde warmtebehandeling en de oppervlaktebehandeling van de messen. Vele eigenschappen zijn natuurlijk met elkaar verbonden, zodat men alle aspecten in beschouwing moet nemen om te komen tot een optimaal mes. Daarom bespreken we in een aantal artikels de state of the art van de drie vermelde topics. In dit vierde deel worden diverse aspecten van messen die in vorige delen niet werden opgenomen, onder de loep genomen. Begrippen zoals snijvermogen (‘edge retention’) en effecten zoals geometrie van de mespunt en slijpbewerkingen op messenstaal komen hier aan bod.
Geometrie van de mespunt
Messen hebben een snijrand waarbij de scherpte afhankelijk is van de toepassing. Deze snijrand kan verder continu zijn of onderbroken, bijvoorbeeld omdat hij voorzien is van gleuven of tanden. De aanwezigheid van tanden heeft een zaagwerking als doel. Deze tanden snijden individueel in taaie materialen zoals hout. Tanden worden meestal randgehard. Hiervoor bestaan speciale technieken gelijkend op inductieharden, zoals het zogenaamde pulsharden.
In deze paragraaf beperken we ons tot de messen met rechte, scherpe snede. De hoeken kunnen verschillende vormen aannemen: U-, L-, V-vorm of dubbele V-vorm enz. Elk van deze vormen heeft een zeker doel: het vlot snijden van materiaal zonder dat aankleven voorkomt. Het probleem van het aankleven (adhesie) wordt later in de paragraaf over texturen besproken.
Scherpe overgangen dienen zoveel mogelijk vermeden te worden aangezien dit aanleiding kan geven tot spanningsconcentraties en scheurvorming, wat tot breuk kan leiden.
Slijpen van messen
Als de mespunt of snijrand stomp geworden is, dienen messen herslepen te worden. Het herslijpen is, net als het slijpen, een zeer precieze behandeling, die veel ervaring en kunde vergt. Bovendien mag de geometrie niet te veel veranderen, zodat het mes nog kan gemonteerd worden in de machine. Meestal is er een voorziening om de snijrand bij te stellen via stelmoeren en gleuven. Verder is een efficiënte koeling vereist, omdat tijdens het slijpen warmte ontwikkeld wordt en de meeste messen gehard en ontlaten zijn. Wanneer de lokale temperatuur boven de ontlaattemperatuur stijgt, zal de hardheid dalen: men spreekt dan van slijpbrand (‘grinding burns’). De benaming slaat eerder op de oxidatie die ontstaat zonder dat verbranding ontstaat. Er ontstaat wel een verkleuring, namelijk het donker worden van het oppervlak. Oxidatiekleuren zijn immers een indicatie van een verhoogde temperatuur. Soms moet een speciale etsing op basis van nital toegepast worden om de verkleuring zichtbaar te maken. Na etsen ziet slijpbrand eruit zoals in figuur 1 getoond. Er zijn drie gradaties mogelijk: lichte, middelmatige en zware slijpbrand. Bij de lichte en middelmatige slijpbrand ontstaat een ontlaateffect met daling van de hardheid tot enkele tiende millimeters onder het oppervlak. Bij zware slijpbrand ontstaat een herhardingszone die zichtbaar is als een witte band net onder het oppervlak. Deze zone, die tot enkele millimeters diep kan gaan, bevat niet-ontlaten martensiet en is zeer bros. Vandaar dat slijpbrand aanleiding kan geven tot scheurvorming aan het oppervlak. Een voldoende koeling met vloeibare media of perslucht kan dergelijke slijpbrand vermijden.
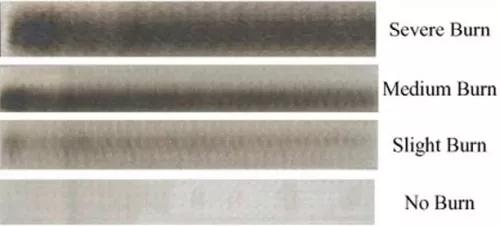
Figuur 1 : Visueel aspect van slijpbrand
Staal vs. keramisch
Messen worden gemaakt uit staal, maar tegenwoordig bestaan er ook keramische messen. Stalen messen worden uit verschillende staalsoorten gemaakt met een hoge slijtageweerstand door een hoge hardheid gekoppeld aan een hoge taaiheid. Bij keramische messen (bestaande uit aluminium- of zirkoniumoxide) is de slijtageweerstand meestal zeer hoog, omdat ze extreem hard zijn, echter met een beperkte taaiheid. Hierdoor is de kans op breuk groot. Stalen messen hebben een betere taaiheid dan keramische materialen, maar de snijrand van de messen wordt sneller bot. Dit bot worden is een gevolg van het afronden van de mespunt ten gevolge van slijtage, uitbrokkeling en plastische vervorming met braamvorming. Ook corrosie kan ervoor zorgen dat de mesrand niet meer scherp blijft. Onderstaande figuur 2 toont aan wat er gebeurt wanneer een scherp mes na gebruik terug gehoond wordt. Na het honen wordt de scherpe hoek groter over een beperkte zone; na verloop van tijd wordt de mesrand afgerond en dient opnieuw professioneel geslepen te worden.
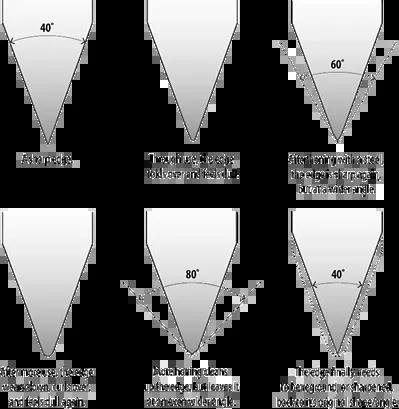
Figuur 2: Schematisch mechanisme van bot worden en herslijpen van mesranden
'Edge retention'
Het snijvermogen wordt in het Engels vertaald als ‘edge retention’. Eigenlijk slaat deze term op het behoud van het snijdend vermogen na een zeker gebruik. Er zijn verschillende methoden om deze eigenschap te evalueren. Eén van de methoden is ontwikkeld door de Britse organisatie CATRA (Cutlery Allied Trades Research Association).
De bekendste test van CATRA is de ‘edge cutting test’ volgens ISO 8442.5:2005. Hierbij wordt een mes vast opgesteld en drukt de machine een aantal papiervelletjes over het mes (figuur 3). De nodige kracht blijft bij deze test constant, waarbij het aantal vellen wordt bepaald dat kan gesneden worden.
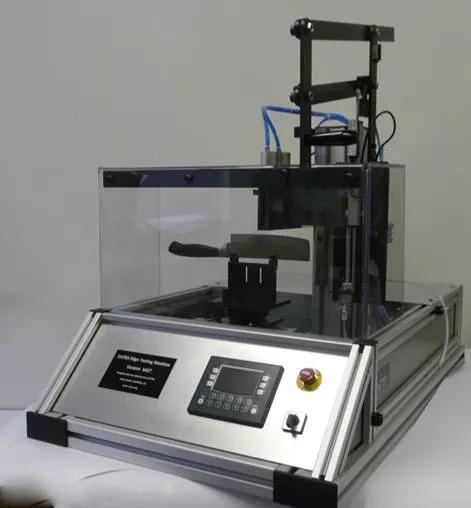
Figuur 3: Testopstelling volgens CATRA
Met dit toestel kunnen verschillende invloedparameters onderzocht worden. Eén ervan bijvoorbeeld is de invloed van de hardheid van het staal op het snijvermogen, maar even belangrijk is de invloed van het carbidegehalte. Zoals in deel 1 van deze reeks uiteengezet is de aanwezigheid van carbiden belangrijk voor de slijtageweerstand van staal in het algemeen en in het bijzonder voor snijranden. Een nadeel is dat harde carbiden aan snijranden kunnen uitbrokkelen en ‘flaking’ veroorzaken. Daarom is het gebruik van PM-staal met fijne en ronde carbiden aan te bevelen in plaats van conventioneel gesmolten staal. Figuur 4 geeft een verband weer tussen het carbidegehalte en het aantal sneden bij stalen gehard op 61 HRC.
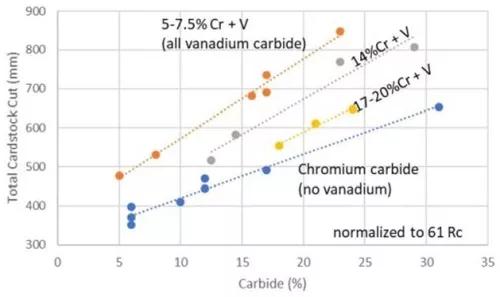
Figuur 4: Resultaat van de Catra-test
Een tweede test is de REST (Razor Edge Sharpness Tester) en verschilt volledig van de voorgaande, genormeerde test. Bij deze test meet men de kracht van een mes in functie van de snijdiepte in een tegenmateriaal bestaande uit een speciale rubbersoort (figuur 5). Deze test leent zich beter voor zogenaamde ‘scheermesjes’, waarmee dunne zachte materialen zoals folies gesneden worden, en minder voor de zwaardere toepassingen.

Figuur 5: Resultaat van een REST-test volgens CATRA
Bimetaalmessen
Om de slijtageweerstand van geharde snijranden verder te verhogen kan men speciale technieken toepassen. Eén ervan is het laserharden dat in deel 3 over oppervlaktebehandelingen reeds werd besproken. Het voordeel is dat de methode zeer precies werkt, geen vervorming teweegbrengt en zeer hoge hardheden oplevert, omdat geen ontlaatbehandeling na het harden nodig is. Een andere methode is het lasercladden van mesranden. De Brits-Amerikaanse firma Stanley, bekend van de handsnijgereedschappen, heeft een methode ontwikkeld waarbij de snijrand eerst wordt gelaserclad met een carbiderijke deklaag en nadien afgeslepen. Het principe wordt in figuur 6 getoond. De aldus bekomen snijrand heeft een veel hogere standtijd dan een gewoon snijmesje bestaande uit gehard staal.

Figuur 6: Principe van lasercladden van carbide snijmesjes volgens Stanley
Zagen voor het versnijden van harde materialen worden eveneens uit bimetaal plaat gemaakt. Het verschil met vorige methode is dat de bimetaalplaat bestaat uit twee verschillende plaatsoorten bv HSS en gewoon staal welke door middel van laserlassen aan elkaar worden verbonden. Nadien worden de tanden aangebracht en finaal wordt het pulsharden toegepast om de HSS tanden te harden.
Stralen (shot-peening) van messen
Om een metaaloppervlak bestendig te maken tegen vermoeiing wordt doorgaans een stralen toegepast. Hoewel dit voor messen weinig wordt toegepast, omwille van eisen rond ruwheid, kan deze behandeling soms een verbetering van de standtijd teweegbrengen. Het principe is gesteund op het inbrengen van drukspanningen in het oppervlak, waardoor lokaal de hardheid stijgt. Bovendien worden microscheurtjes (die steeds aanwezig zijn in metaaloppervlakken!) dicht gehamerd. Dit dubbele effect zorgt voor een toename van de sterkte en dus van de vermoeiingseigenschappen. Randharden is eveneens een middel om de sterkte verhogen. Andere mechanische bewerkingen zoals slijpen, frezen, schuren brengen meestal trekspanningen aan in het oppervlak. De graad van het stralen (shot-peening) wordt bepaald aan de hand van dunne staalplaatjes, Almen-plaatjes genoemd. Wanneer men dergelijke plaatjes bestraalt van bovenaf zullen deze kromtrekken en een omgekeerde U-vorm krijgen. De pijl (hoogte van de boog) is een maat voor de intensiteit van het stralen. Bij Almen A-plaatjes ligt de normale waarde tussen 0,1 en 0,6 mm. De diepte van de straalbehandeling ligt rond 0,1-0,5 mm. Grotere diepte kan verkregen worden met het zogenaamde ‘laser-peening’, waarbij een krachtige gepulseerde laser het oppervlak beschiet.
Textureren van messen
De ruwheid van de snijrand wordt door het slijpen bepaald. Meestal zijn de slijplijnen zichtbaar aan het oppervlak (zie figuur 7) en staan ze loodrecht op de snijrand. Voorbij de snijrand kan het oppervlak ofwel geslepen ofwel gepolijst zijn. Een veel voorkomend probleem bij het snijden van dunne materialen zoals papier, kunststof die in de massa of oppervlakkig gekleurd zijn, is het aanladen van de snijrand van messen. Ook in de voedselnijverheid is het aanladen van voedselresten een probleem, omdat het snijvermogen erdoor afneemt. Door de ruwheid in deze zone te beïnvloeden kan men het aanladen verminderen. Diverse Japanse messenfabrikanten claimen dit principe om een hoog snijvermogen te bekomen. Met behulp van een hoogfrequente laser, zoals femtolasers, kan men een oppervlak voorzien van een rooster van ondiepe putjes (figuur 8). Het lasertexturen kan het oppervlak zodanig beïnvloeden dat de adhesieve eigenschappen verminderd worden. Dit zogenaamde lotus-effect, dat ook in de natuur optreedt, zorgt ervoor dat materialen minder hechten, waardoor het snijvermogen behouden blijft.
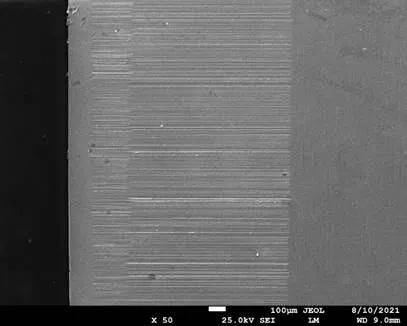
Figuur 7: SEM-beeld van een geslepen snijrand (links)
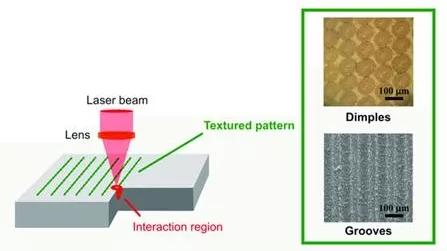
Figuur 8: Principe van lasertextureren
Besluit
In dit deel werden het slijpen, snijtesten en speciale behandelingen besproken. Het snijproces is en blijft een complex gegeven, waarbij veel parameters een invloed kunnen uitoefenen. Nog steeds worden nieuwe methoden, zoals textureren, ontwikkeld die de standtijd gunstig beïnvloeden.
Dit artikel werd geschreven in het kader van de COOCK-projecten QualiKnife en SurfaceScript, met de steun van VLAIO.
Bronnen
- Knife Engineering Steel, Heat Treatment and Geometry, dr. Larrin Thomas
- Trumpf Laser Community 1/2012
- Opleidingscursus Metaalkunde