Divers éléments influent sur le fonctionnement et la durée de vie des couteaux industriels. Dans une série d'articles, nous nous penchons sur les dernières connaissances dans ce domaine, afin d’aboutir à des solutions meilleures et durables. Après le choix du matériau du couteau, le traitement thermique et le traitement de surface des couteaux, ce quatrième article va se pencher sur les divers aspects des couteaux qui n'ont pas encore été abordés, dont la capacité de coupe.
Importance et potentiel de l'ingénierie des couteaux
Dans de nombreuses applications de l'industrie technologique, divers matériaux sont découpés sur mesure. Lors de la découpe de certains matériaux, des problèmes se présentent souvent qui peuvent avoir un impact sur la durée de vie des couteaux industriels utilisés. Dans le cadre du projet COOCK QualiKnife, Sirris entend répertorier ces problèmes et apporter des solutions durables en collaboration avec les entreprises.
Dans cette quête de solutions, trois sujets importants vont largement déterminer le fonctionnement et la durée de vie des couteaux : le choix du matériau, le traitement thermique associé et le traitement de surface des couteaux. De nombreuses propriétés étant corrélées, il faut tenir compte de tous les aspects pour obtenir un couteau optimal. C’est la raison pour laquelle nous nous intéressons à l'état de la technique sur ces trois sujets dans une série d’articles. Cette quatrième partie examine divers aspects des couteaux qui n'ont pas encore été abordés. Nous allons parler de concepts tels que la capacité de coupe (edge retention) et des effets tels que la géométrie de l’arête du couteau et les opérations d'affûtage sur l'acier des couteaux.
Géométrie de l'arête du couteau
Les couteaux ont une arête de coupe dont le tranchant dépend de l'application. Cette arête de coupe peut être continue ou discontinue, par exemple parce qu’elle comporte des encoches ou des dents. Les dents vont offrir un effet de sciage. Elles coupent individuellement des matériaux résistants comme le bois. Les dents ont généralement des bords trempés. Il existe à cette fin des techniques spéciales semblables à la trempe par induction, comme la trempe par impulsion.
Dans ce paragraphe, nous allons nous limiter aux couteaux à tranchant droit. Les angles peuvent présenter différentes formes : en U, L, V ou double V, etc. Chacune de ces formes a un but précis : la coupe en douceur du matériau sans adhérence. Le problème de l'adhérence est abordé plus loin dans le paragraphe sur les textures.
Il faut éviter autant que possible les transitions brusques, car elles peuvent provoquer des concentrations de contraintes et la formation de fissures, pouvant résulter en une rupture.
Affûtage des couteaux
Lorsque l’arête de coupe est émoussée, les couteaux doivent être réaffûtés. Comme l'affûtage, le réaffûtage est une opération très précise qui requiert beaucoup d'expérience et de savoir. En outre, la géométrie ne doit pas trop changer, pour que la lame puisse toujours être montée dans la machine. Un dispositif permet généralement d’ajuster l’arête de coupe au moyen d'écrous de réglage et d’encoches. Par ailleurs, un refroidissement efficace est nécessaire, car l'affûtage engendre un échauffement et la plupart des couteaux sont trempés et revenus. Lorsque la température dépasse localement la température de revenu, la dureté diminue : c'est ce qu'on appelle la brûlure d'affûtage (grinding burns). Cette appellation renvoie plutôt à l’oxydation qui se produit sans combustion. Une décoloration apparaît, un assombrissement de la surface. Les couleurs d'oxydation sont en effet un indice de l'augmentation de la température. Parfois, une attaque spéciale au nital est nécessaire pour rendre la décoloration visible. Après l’attaque, la brûlure d'affûtage se présente comme indiqué à la figure 1. Il existe trois degrés de brûlure : légère, moyenne et forte. Dans le cas des brûlures d'affûtage légères et moyennes, un effet de revenu apparaît avec une baisse de la dureté à quelques dixièmes de millimètre sous la surface. En cas de brûlure d'affûtage forte, une zone de retrempe est créée, visible sous la forme d'une couche blanche juste sous la surface. Cette zone, qui peut atteindre plusieurs millimètres de profondeur, contient de la martensite non revenue et est très fragile. La brûlure d'affûtage peut ainsi entraîner la formation de fissures à la surface. Un bon refroidissement liquide ou à l’air comprimé peut prévenir de telles brûlures d'affûtage.
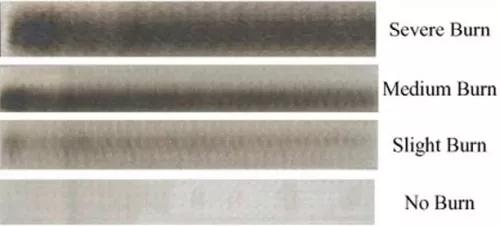
Figure 1 : Aspect de la brûlure d'affûtage après attaque
Acier vs céramique
Les couteaux sont fabriqués en acier, mais il existe aujourd'hui des couteaux en céramique. Les couteaux en acier sont fabriqués à partir de divers aciers présentant une grande résistance à l'usure grâce à une dureté élevée associée à une grande ténacité. Dans le cas des couteaux en céramique (d'alumine ou de zircone), la résistance à l'usure est généralement très élevée, car ils sont extrêmement durs, mais leur ténacité est limitée. Le risque de rupture est donc grand. Les couteaux en acier ont une meilleure ténacité que les matériaux céramiques, mais leur arête de coupe s'émousse plus rapidement. Cet émoussement est le résultat de l'arrondissement de l'arête du couteau dû à l’usure, à l’écaillage et à une déformation plastique avec formation de bavures. La lame peut également perdre de son tranchant à cause de la corrosion. La figure 2 montre ce qui se passe lorsqu'un couteau tranchant est réaffûté après utilisation. Après l'affûtage, l'angle de l’arête augmente sur une zone réduite. Avec le temps, le tranchant du couteau s'arrondit et doit être à nouveau affûté professionnellement.
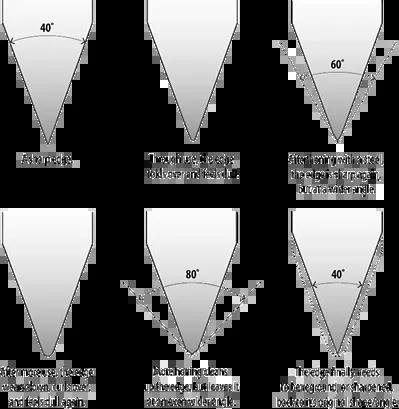
Figure 2 : Mécanisme schématique de l'émoussage et du réaffûtage du tranchant des couteaux
'Edge retention'
La capacité de coupe s'appelle 'edge retention' en anglais. En fait, ce terme fait référence à la préservation de la capacité de coupe après une certaine utilisation. Il existe plusieurs méthodes d'évaluation de cette propriété. L’une d’elles a été mise au point par l'organisme britannique CATRA (Cutlery Allied Trades Research Association).
Le 'edge cutting test' selon la norme ISO 8442.5:2005 est l'essai le plus connu de CATRA. Un couteau est monté et la machine presse un certain nombre de feuilles de papier sur le couteau (figure 3). La force nécessaire reste constante dans cet essai, ce qui détermine le nombre de feuilles qui peuvent être coupées.
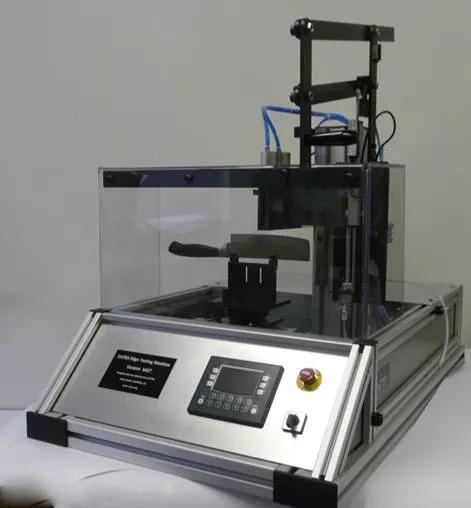
Figure 3 : Installation d’essai selon CATRA
Ce dispositif permet d'examiner différents facteurs. Par exemple l’impact de la dureté de l'acier sur la capacité de coupe, mais l'impact de la teneur en carbure est tout aussi important. Comme expliqué dans la première partie de cette série, la présence de carbures est importante pour la résistance à l'usure de l'acier en général et de l’arête de coupe en particulier. Les carbures durs présentent l’inconvénient qu’ils peuvent s'écailler sur l'arête de coupe et provoquer un écaillage (flaking). Il est donc recommandé d’utiliser de l’acier PM avec des carbures fins et ronds plutôt que l'acier conventionnel. La figure 4 montre une relation entre la teneur en carbure et le nombre de coupes pour un acier trempé à 61 HRC.
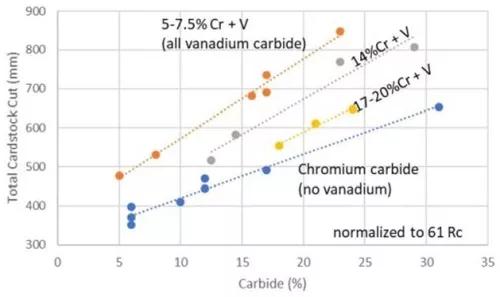
Figure 4 : Résultat de l’essai Catra
Le REST (Razor Edge Sharpness Tester) est un autre essai complètement différent de l’essai normalisé précédent. Ici, on mesure la force d'une lame en fonction de la profondeur de coupe dans un contre-matériau constitué d'un type spécial de caoutchouc (figure 5). Cet essai se prête mieux aux 'lames de rasoir', utilisées pour couper des matériaux souples et minces comme les feuilles, et moins aux applications plus lourdes.

Figure 5 : Résultat d’un essai REST selon CATRA
Couteaux bimétalliques
Des techniques spéciales permettent d’augmenter encore la résistance à l'usure des arêtes de coupe trempées. La trempe au laser en fait partie ; nous en avons déjà parlé dans la partie 3 sur les traitements de surface. Cette méthode présente l'avantage d’être très précise, de ne provoquer aucune déformation et d'offrir des duretés très élevées, car aucun traitement de revenu n'est nécessaire après la trempe. Le rechargement laser de l’arête de coupe représente une autre méthode. Connue pour ses outils de coupe à la main, la société britannico-américaine Stanley a mis au point une méthode où on dépose une couche enrichie en carbure sur l'arête de coupe pour ensuite la meuler. Le principe est illustré à la figure 6. L’arête de coupe ainsi obtenue a une durée de vie beaucoup plus longue qu'une lame ordinaire en acier trempé.

Figure 6 : Principe du rechargement laser de couteaux en carbure selon Stanley
Les scies destinées à couper des matériaux durs sont également fabriquées en tôle bimétallique. Par rapport à la méthode précédente, la tôle bimétallique est ici constituée de deux types de tôles, par exemple du HSS et de l'acier ordinaire, qui sont assemblées par soudage laser. On place ensuite les dents, puis on termine par une trempe par impulsion pour durcir les dents HSS.
Grenaillage (shot-peening) des couteaux
Pour rendre une surface métallique résistante à la fatigue, on procède généralement à un grenaillage. Bien qu'il soit peu utilisé pour les couteaux en raison des exigences de rugosité, ce traitement peut parfois améliorer la durée de vie. Le principe repose sur l'introduction de contraintes de pression dans la surface, ce qui augmente localement la dureté. En outre, les microfissures (qui sont toujours présentes dans les surfaces métalliques !) sont fermées par martelage. Ce double effet augmente la résistance et donc les propriétés de fatigue. La trempe périphérique est un autre moyen d'augmenter la résistance. D'autres traitements mécaniques, tels que le meulage, le fraisage et le ponçage, ont tendance à créer des contraintes de traction dans la surface. Le degré de grenaillage (shot-peening) est déterminé à l'aide de fines tôles d'acier, des plaques Almen. Lorsque ces plaques sont grenaillées par le haut, elles se déforment et forment un U inversé. La flèche (hauteur de l'arc) est une mesure de l'intensité du grenaillage. Avec les plaques Almen A, la valeur normale se situe entre 0,1 et 0,6 mm. La profondeur du traitement par grenaillage est d'environ 0,1-0,5 mm. Il est possible d'obtenir une plus grande profondeur par ‘laser peening’ avec un puissant laser pulsé.
Texturation des couteaux
La rugosité de l'arête de coupe est déterminée par le meulage. Généralement, les lignes de meulage sont visibles sur la surface (voir figure 7) et perpendiculaires à l'arête de coupe. Au-delà de l'arête de coupe, la surface peut être meulée ou polie. Les dépôts sur la lame constituent un problème courant lors de la découpe de matériaux fins tels que le papier, le plastique coloré dans la masse ou en surface. Dans l'industrie alimentaire, le dépôt de résidus alimentaires pose également problème, car il réduit la capacité de coupe. Il est possible de réduire ce dépôt en agissant sur la rugosité dans cette zone. Plusieurs fabricants de couteaux japonais revendiquent ce principe pour obtenir une capacité de coupe élevée. En utilisant un laser à haute fréquence, comme les femtolasers, on peut doter une surface d'un réseau de cavités peu profondes (figure 8). La texturation laser peut influencer la surface pour modifier ses propriétés adhésives. Grâce à cet effet lotus, que l’on rencontre également dans la nature, les matériaux adhèrent moins et la capacité de coupe est conservée.
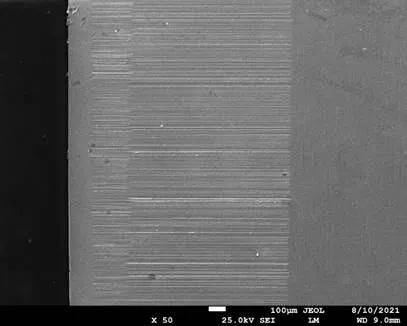
Figure 7 : Image SEM d’une arête de coupe meulée (à gauche)
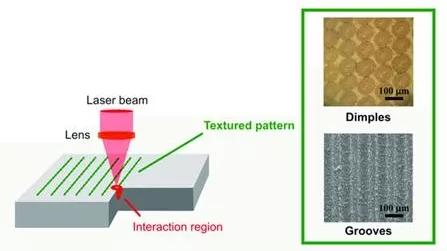
Figure 8 : Principe de la texturation laser
Conclusion
Nous avons parlé dans cet article du meulage, des essais de coupe et des traitements spéciaux. Le processus de coupe est et reste complexe, de nombreux paramètres pouvant avoir un impact. On met encore au point de nouvelles méthodes, telles que la texturation, qui ont un impact positif sur la durée de vie.
Cet article a été publié dans le cadre des projets COOCK QualiKnife et SurfaceScript avec le soutien de VLAIO.
Sources
- Knife Engineering Steel, Heat Treatment and Geometry, dr. Larrin Thomas
- Trumpf Laser Community 1/2012
- Opleidingscursus Metaalkunde