
Divers éléments influent sur le fonctionnement et la durée de vie des couteaux industriels. Dans une série d'articles, nous nous penchons sur les dernières connaissances dans ce domaine, afin d’aboutir à des solutions meilleures et durables. Dans ce deuxième article, après le choix du matériau du couteau, nous nous intéressons aux traitements thermiques de l'acier du couteau, destinés à le rendre apte à une variété d'applications.
Importance et potentiel de l'ingénierie de couteaux
Dans de nombreuses applications de l'industrie technologique, divers matériaux sont découpés sur mesure. Lors de la découpe de certains matériaux, on constate souvent des problèmes qui peuvent réduire la durée de vie des couteaux industriels utilisés. Dans le cadre du projet COOCK QualiKnife, Sirris entend recenser ces problèmes et trouver des solutions durables avec les entreprises.
Dans cette quête de solutions, on relève trois sujets importants qui déterminent en grande partie le fonctionnement et la durée de vie des couteaux : le choix du matériau des couteaux, le traitement thermique associé et le traitement de surface des couteaux. De nombreuses propriétés sont bien entendu liées. Tous les aspects doivent donc être pris en compte pour parvenir à un couteau optimal. C’est la raison pour laquelle, dans une série d’articles, nous nous intéresserons aux dernières connaissances sur ces trois thèmes. Dans cette deuxième partie, nous allons examiner de plus près les traitements thermiques appliqués à l'acier à couteaux afin de rendre le matériau adapté à diverses applications de coupe.
Dureté et trempabilité
Le concept de « dureté » a déjà été abordé dans la partie précédente. Il implique d'une part la relation entre le %C dans l'acier et la dureté atteignable de la matrice, et d'autre part la dureté des carbures éventuellement présents. Une mesure de macro-dureté, telle qu'une mesure Rockwell C, permet d'obtenir des valeurs élevées. Les carbures durs et la matrice contribuent en effet tous deux à la dureté globale.
Il est également important de souligner la relation entre la dureté et la ductilité. Une augmentation de la dureté va toujours de pair avec une diminution de la ductilité. Cette dernière propriété détermine, par exemple, la durabilité de l'affûtage de la pointe du couteau (« edge retention ») lors de la coupe.
Le terme « trempabilité », par opposition à « dureté », concerne la réaction d'un acier à la trempe. Pour des aciers non alliés et faiblement alliés, une massivité élevée donnera lieu à un profil de dureté non uniforme sur une section transversale. Les aciers fortement alliés ont une trempabilité très élevée et conviennent donc parfaitement pour obtenir une dureté élevée à cœur.
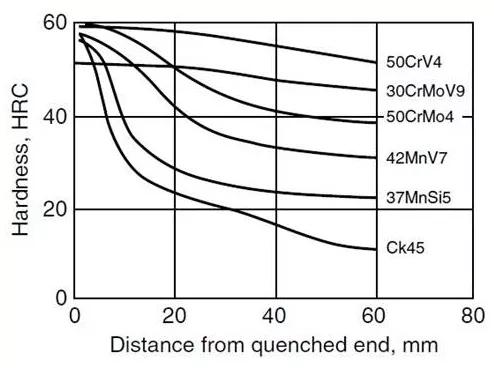
Figure 1: Courbes de trempabilité Jominy pour aciers non alliés et faiblement alliés
La trempabilité de l'acier est déterminée par l'essai Jominy. Dans cet essai, le bas d’une tige normalisée de 25 mm de diamètre et de 100 mm de longueur est trempé dans l'eau après avoir été chauffé à la température de trempe. La dureté est ensuite mesurée sur l'échelle Rockwell C à partir de l'extrémité trempée. Plus la courbe est plate et mieux l'acier sera trempé au cœur.
Trempe massive ou trempe superficielle
Il faut se demander dans quelle mesure un couteau doit être durci jusqu'au cœur. La plupart des couteaux sont trempés à cœur, car cela permet une certaine usure, par exemple en raison du réaffûtage de la pointe du couteau. Il existe également des traitements tels que la trempe périphérique, qui permettent un traitement thermique assez profond avec une augmentation de la dureté. Ces techniques seront examinées en détail dans la section consacrée aux traitements de surface.
La trempe massive est généralement effectuée dans des fours à vide, car ces fours ne provoquent pas d'oxydation et la déformation résultant de la trempe est limitée. Ces propriétés positives s'expliquent d'une part par l'utilisation du vide, qui évite l'oxydation pendant le chauffage jusqu'à la température élevée de trempe, et d'autre part par l'utilisation de gaz à haute pression tels que l'azote, l'argon ou l'hélium, pour un refroidissement rapide (trempe). Ces gaz empêchent également l'oxydation pendant la phase de refroidissement. La figure 2 montre, à titre d'exemple, un diagramme de transformation continue (diagramme CCT) pour un acier de travail à froid PM trempé dans un four à vide. Bien que la surface et le cœur puissent suivre des trajets de refroidissement différents, tous deux se transforment en martensite à haute dureté. La plupart des aciers alliés pour travail à froid possèdent en effet une trempabilité élevée. Cela se voit à la position des zones de perlite et de bainite. Même à une vitesse de refroidissement lente (environ 30 °C/min), on obtient une structure martensitique avec une dureté élevée.
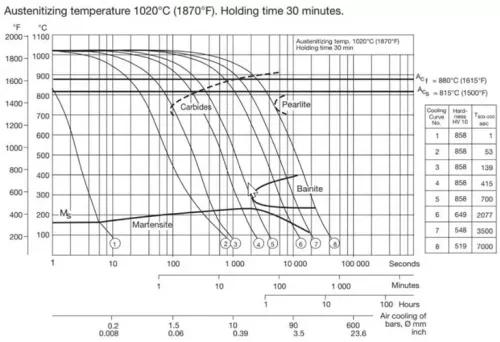
Figure 2 : Diagramme CCT de l'acier pour travail à froid Vanadis 4E
(Source : Uddeholm)
En pratique, les couteaux industriels sont généralement moins massifs que les moules, de sorte que le refroidissement dans un four à vide est assez rapide. Toutefois, si la courbe de refroidissement croise la « ligne des carbures » (voir courbe en pointillés), il y a un risque d'une précipitation des carbures secondaires dans les joints de grains. Ces carbures peuvent influencer négativement la ductilité, ainsi que la résistance à la corrosion. Dès lors, dans ce cas, la vitesse de refroidissement de la surface et du cœur doit être importante.
Revenu à basse température ou à température élevée
Une fois trempé, l'acier contient de nombreuses contraintes internes de trempe. Celles-ci résultent généralement de facteurs géométriques comme des transitions, des angles, des arêtes vives, etc. Pour éviter les fissures, il est recommandé d’appliquer dès que possible un « revenu » à l'acier, c'est-à-dire de le réchauffer à une température située dans la zone ferritique, ce qui réduit légèrement sa dureté. Cela permet également de définir la dureté souhaitée, qui est généralement inférieure à la dureté de trempe. L'évolution de la dureté en fonction de la température se nomme « courbe de revenu ». Ce diagramme représente la dureté de l'acier après le revenu et le refroidissement à la température ambiante. La plupart des aciers alliés présentent un gradient ondulé jusqu'à environ 500 °C, où la dureté diminue soudainement et où la ductilité (allongement, résilience) augmente (figure 3). En effet, la martensite formée reste assez stable jusqu'à cette température, puis se transforme progressivement en une structure plus tendre composée de ferrite et de carbures. Le revenu a également un effet sur la fraction non transformée de l'austénite pendant la trempe : l’austénite résiduelle. Cette phase a une structure plus douce que la martensite et reste instable. Au cours du revenu, cette phase se transforme progressivement en martensite, ce qui entraîne parfois une légère augmentation de la dureté.
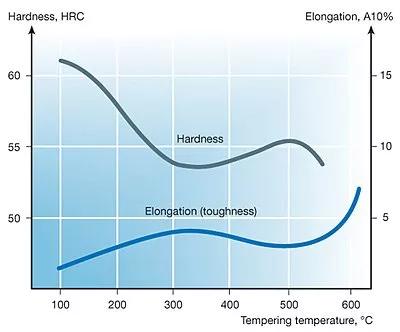
Figure 3 : Diagramme de décharge pour la dureté et la ductilité d'un acier au carbone
(Source : Sandvik Material Technology)
Lorsque la température de revenu est inférieure à 300 °C, on parle de « revenu à basse température ». De nombreux moules en plastique sont revenus à cette température, car leur température de travail est inférieure à 300 °C. En outre, le revenu à basse température présente l'avantage que la résistance à la corrosion de certains aciers, tels que ceux contenant du chrome, est meilleure qu'avec un revenu à température élevée, par exemple 500 °C. Cela s’explique par la précipitation des carbures secondaires pendant le processus de revenu. Avec des températures de revenu basses, cette précipitation est limitée, de sorte qu'aucune corrosion par une seconde phase ne peut se produire. Cela peut se produire avec un revenu à températures élevées. Un deuxième effet est le « durcissement secondaire ».
Durcissement secondaire
La figure 4 montre l'influence de l'élément molybdène, présent dans de nombreux aciers pourtravail à froid, sur le comportement de l'acier lors du revenu. À partir de 0,5% de Mo, une augmentation dans la courbe apparaît aux environs de 500 °C; il est plus prononcé à des teneurs plus élevées. Cela signifie une augmentation de la dureté, car celle-ci est généralement déterminée par les carbures précipités. Cette augmentation compense en quelque sorte la diminution de la dureté par le revenu. Pour les applications avec des températures de coupe relativement basses, une telle augmentation n'est pas utile. Cependant, la plupart des aciers pour travail à froid sont traditionnellement revenus à haute température afin de réduire au minimum la présence d’austénite résiduelle. Un revenu élevé peut aussi se justifier pour le réaffûtage des couteaux, où des températures élevées peuvent parfois se produire localement. Lorsqu'un couteau est faiblement revenu, par exemple, un refroidissement insuffisant peut provoquer un « brulures d'affûtage » par le frottement du pierre.
Avec les aciers rapides, tels que ceux utilisés pour l'usinage mécanique (y compris le perçage et le fraisage), l'augmentation de la dureté pendant l’usinage secondaire est également importante. Le revenu est généralement effectué plusieurs fois (parfois jusqu'à trois fois), afin d’améliorer encore la stabilité. La dernière température de revenu est toujours inférieure aux températures précédentes.
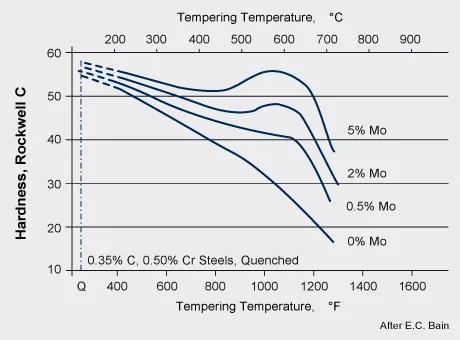
Figure 4 : Influence du Mo sur la localisation des courbes de revenu
Traitement cryogénique
Même avec un revenu élevé, il n'est pas toujours possible de réduire la teneur de l’austénite résiduelle en dessous d'une certaine limite minimale, par exemple 2%. Cela s’explique par la stabilité de l'austénite dans les aciers fortement alliés dont la teneur en carbone est de 0,8%C. Dans ce cas, il faut recourir à une trempe cryogénique ou un traitement par le froid. Au lieu d'être trempé à température ambiante, l'acier sera refroidi davantage jusqu'à des températures inférieures à 0°C. Les options suivantes sont disponibles :
- Traitement cryogénique constant à environ -20 °C à -30 °C (SCT : shallow cold treatment)
- Traitement cryogénique constant à -197 °C (DCT : deep cryogenic treatment)
- Traitement cryogénique cyclique à -197 °C (CyDCT : cyclic deep cryogenic treatment)
Ces trois techniques sont avant tout destinées à transformer l’austénite résiduelle en martensite. Ensuite, de nouveaux carbures secondaires fins (« carbures Eta ») se forment pendant et après un traitement cryogénique de plusieurs heures à plusieurs jours. Enfin, les contraintes internes diminueront également au fur et à mesure que la martensite se « réarrange ».
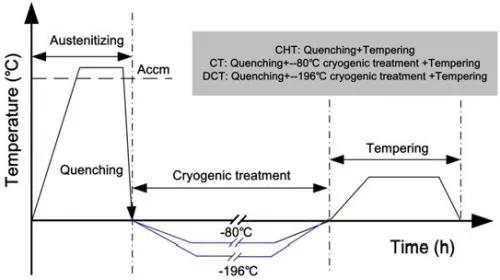
Figure 5 :Cycle de trempe avec traitement cryogénique
Le traitement cryogénique doit toujours être suivi d'un traitement de revenu, comme dans le cas de la trempe et du revenu conventionnel.
Le traitement cryogénique est effectué dans des unités de refroidissement spéciales, semblables à un congélateur classique (jusqu'à 2 m³ de capacité), mais généralement refroidies par un réservoir rempli d'azote liquide au lieu d'une pompe à chaleur (figure 5). Le gradient de température doit être très progressif afin d’éviter les fissures lors du refroidissement. Il est tout à fait déconseillé d'immerger directement le produit dans l'azote liquide.
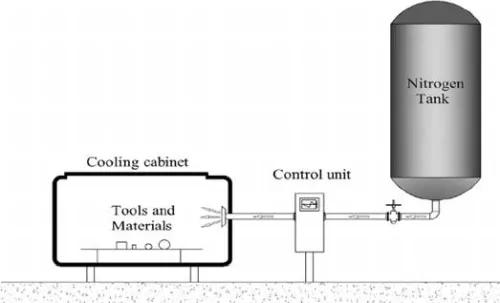
Figure 6 : Représentation schématique d'une installation de traitement cryogénique
Certains fabricants de fours, comme Schmetz (système Cool Plus, jusqu'à -145 °C), proposent des options pour intégrer le traitement cryogénique dans un four à vide.
Des études récentes ont montré que c'est principalement le premier effet (la réduction du taux d’ austénitique résiduel) qui se produit après le traitement cryogénique lorsqu'un revenu est effectué après la trempe. Dans le cas de plusieurs revenus, comme c'est généralement le cas dans les installations de trempe, l’austénite résiduelle est déjà fortement réduite, si bien que l'effet supplémentaire du traitement cryogénique est faible. Le résultat du second effet, à savoir la formation de carbures spéciaux, par exemple en termes de résistance à l'usure, n'est pas non plus toujours déterminé. Leur proportion par rapport aux carbures primaires et secondaires est en effet plutôt limitée. Les augmentations de la résistance à l'usure identifiées dans la littérature ont principalement été déterminées par des essais en laboratoire et moins à l’échelle industrielle. Dans de nombreux cas, le traitement cryogénique est parfois appliqué comme dernière étape du traitement thermique (‘post-DCT’), c'est-à-dire après le traitement de revenu, pour des raisons pratiques. Les usines de trempe disposant déjà d'une installation de traitement cryogénique sont peu nombreuses. Après la trempe, elles font refroidir en profondeur les pièces par des entreprises spécialisées. Dans cette variante, l’austénite résiduelle ne se transformera pas autant ; c’est plutôt l'effet de réduction des contraintes internes qui jouera un rôle.
Dans le cadre du projet Cornet DCT4Cut, Sirris, en collaboration avec la société allemande Fraunhofer, étudie actuellement les traitements optimaux du traitement cryogénique et les applications industrielles potentielles où ce traitement peut conduire à une amélioration de la durée de vie des outils de poinçonnage.
Bainitisation
On peut également régler une température de trempe plus élevée au lieu de tremper jusqu'à la formation de la martensite, par exemple en utilisant un bain de sel fondu. Cela forcera la transformation en bainite, une autre phase dure de l'acier (voir le diagramme CCT). L'avantage est que les contraintes de trempe sont plus faibles qu'avec le durcissement martensitique, ce qui permet d'obtenir une dureté et une ductilité élevée. Ce traitement bainitique est largement utilisé pour les ressorts et les boulons, et moins pour les couteaux.
Sirris est en mesure de déterminer la dureté et la trempabilité de l'acier, ainsi que de prodiguer des conseils sur le traitement thermique optimal grâce aux installations d'essai et des programmes de simulation.
Dans la prochaine partie de cette série, nous aborderons le traitement de surface.
Cet article a été publié dans le cadre du projet COOCK QualiKnife avec le soutien de VLAIO.
Partie 1 : Ingénierie optimale de couteaux industriels : choix du matériau
Sources
- Knife Engineering Steel, Heat Treatment and Geometry Dr Larrin Thomas
- Cours de traitement thermique VWT
- Schmetz Furnaces: schmetz.de
- Résultats internes des projets Cornet InfiBlank et DCT4Cut


