
Verschillende elementen hebben een invloed op de werking en levensduur van industriële messen. In een reeks artikels bespreken we de state of the art van deze topics, om tot betere, duurzame oplossingen te komen. Na de materiaalkeuze van de messen bekijken we in dit tweede artikel de warmtebehandelingen op messenstaal, om dit geschikt te maken voor allerlei toepassingen.
Belang en potentieel van engineering van messen
In veel toepassingen van de technologische industrie worden diverse materialen op maat gesneden. Bij het snijden van bepaalde materialen stelt men dikwijls problemen vast die de levensduur van de gebruikte industriële messen nadelig kunnen beïnvloeden. In het COOCK-project QualiKnife wil Sirris deze problemen in kaart brengen en hiervoor samen met de bedrijven naar duurzame oplossingen zoeken.
In deze zoektocht naar oplossingen zijn er drie belangrijke topics die in grote mate de werking en de levensduur van de messen bepalen: de materiaalkeuze van de messen, de gerelateerde warmtebehandeling en de oppervlaktebehandeling van de messen. Vele eigenschappen zijn natuurlijk met elkaar verbonden, zodat men alle aspecten moet in beschouwing nemen om te komen tot een optimaal mes. Daarom bespreken we in een aantal artikels de state of the art van de drie vermelde topics. In dit tweede deel gaan we dieper in op de warmtebehandelingen op messenstaal, om het materiaal geschikt te maken voor allerlei snijtoepassingen.
Hardheid versus hardbaarheid
Het begrip ‘hardheid’ werd reeds in het vorige deel aangehaald. Er is enerzijds het verband tussen het %C in staal en de bereikbare hardheid van de matrix, en anderzijds de hardheid van de eventueel aanwezige carbiden. Door een macro-hardheidsmeting, zoals bijvoorbeeld een Rockwell C-meting, kan men hoge waarden bekomen, omdat zowel de harde carbiden als de matrix bijdragen tot de globale hardheid.
Belangrijk is ook het verband tussen hardheid en taaiheid te benadrukken. Een stijging van de hardheid gaat steeds gepaard met een daling van de taaiheid. Deze laatste eigenschap is bijvoorbeeld bepalend voor de blijvende scherpte van de mespunt (‘edge retension’) bij het snijden.
Het begrip hardbaarheid heeft, in tegenstelling tot hardheid, te maken met de respons van een staal op het thermische harden en afschrikken. Een grote massiviteit zal bij ongelegeerde en laaggelegeerde stalen aanleiding geven tot een niet-uniform hardingsprofiel over een doorsnede. Hooggelegeerde stalen hebben een zeer hoge hardbaarheid en zijn dus uitermate geschikt om tot in de kern een hoge hardheid te bekomen.
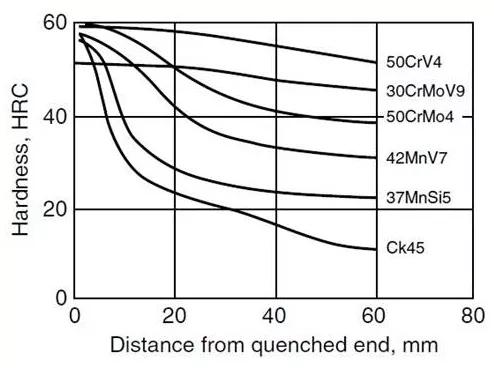
Figuur 1: Jominy-hardbaarheidscurven voor ongelegeerd en laaggelegeerd staal
De hardbaarheid van staal wordt bepaald aan de hand van de Jominy-proef. Bij deze proef wordt een gestandaardiseerde staaf van 25 mm diameter en 100 mm lengte na opwarmen tot de hardingstemperatuur onderaan afgeschrikt door water. Nadien meet men de hardheid op in Rockwell C-schaal vanaf het afschrikeinde. Hoe vlakker de curve ligt, des te beter de doorharding van het staal tot in de kern zal zijn.
Massief harden versus randharden
Men kan zich hierbij de vraag stellen in hoeverre een mes tot in de kern dient gehard te worden. De meeste messen worden meestal wel massief gehard, omdat dit een zekere afname door slijtage toelaat bijvoorbeeld als gevolg van het naslijpen van de mespunt. Er zijn ook behandelingen zoals randharden, die een vrij diepe warmtebehandeling met stijging van de hardheid toelaten. Deze technieken zullen we uitgebreid behandelen in het deel over oppervlaktebehandelingen.
Massief harden wordt doorgaans uitgevoerd in vacuümovens, omdat deze ovens geen oxidatie veroorzaken en de vervorming als gevolg van het harden beperkt blijft. De reden van deze positieve eigenschappen is het gebruik van vacuüm enerzijds, waardoor de oxidatie tijdens het opwarmen tot de hoge hardingstemperatuur vermeden wordt, en anderzijds door het gebruik van hogedrukgassen zoals stikstof, argon of helium, voor het snel afkoelen (afschrikken). Deze gassen beletten tevens het oxideren tijdens de afkoelfase. Figuur 2 toont bij wijze van voorbeeld een continu transformatie-diagram (CCT-diagram) voor een PM-koudwerkstaal, afgeschrikt in een vacuümoven. Alhoewel de rand en de kern verschillende afkoeltrajecten kunnen doorlopen, transformeren beide tot martensiet met een hoge hardheid, omdat de meeste gelegeerde koudwerkstalen een hoge hardbaarheid bezitten. Dit kan men zien aan de ligging van de perliet- en bainiet-gebieden. Zelfs bij een trage afkoeling van ca 30 °C/min bekomt men nog steeds een martensietstructuur met hoge hardheid.
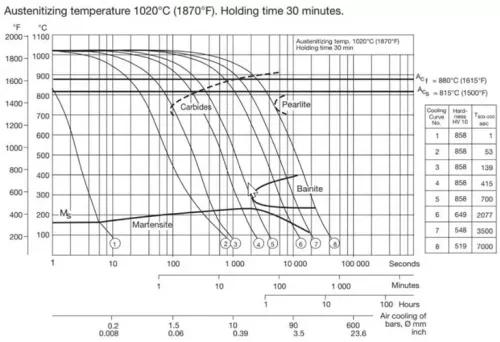
Figuur 2: CCT-diagram van Vanadis 4E koudwerkstaal
(Bron: Uddeholm)
In de praktijk zijn industriële messen doorgaans minder massief dan matrijzen, zodat de afkoeling in een vacuümoven vrij snel verloopt. Indien de afkoelcurve echter de zogenaamde carbidelijn (zie gestippelde curve) zou snijden, dan is er kans op uitscheiding van secundaire carbiden in de korrelgrenzen. Deze carbiden kunnen de taaiheid negatief beïnvloeden, alsook de corrosieweerstand. Bijgevolg moet in dat geval de afkoelingssnelheid in zowel de rand als de kern groot zijn.
Laag of hoog ontlaten
Eens gehard en afgeschrikt, bevat het staal veel interne afschrikspanningen, meestal een gevolg van geometrische factoren, zoals scherpe overgangen, hoeken, randen, ... Om scheurvorming te voorkomen, wordt aangeraden het staal zo snel mogelijk te ‘ontlaten’, d.i. terug op te warmen tot een temperatuur in het ferrietgebied, waardoor de hardheid lichtjes afneemt. Hierdoor wordt ook de gewenste hardheid, die doorgaans lager ligt dan de afschrikhardheid, ingesteld. Het verloop van de hardheid in functie van de temperatuur wordt ‘ontlaat-‘ of ‘temperdiagram’ genoemd. Het stelt de hardheid van het staal voor na het ontlaten en afkoeling tot kamertemperatuur. De meeste gelegeerde stalen vertonen een golvend verloop tot ca 500 °C, waarbij de hardheid plots daalt en de taaiheid (verlenging, kerfslagwaarde) stijgt (figuur 3). Dit komt omdat het gevormde martensiet tot deze temperatuur vrij stabiel blijft en nadien geleidelijk transformeert tot een zachtere structuur bestaande uit ferriet en carbiden. Het ontlaten heeft ook een effect op de niet-getransformeerde fractie aan austeniet tijdens het afschrikken: het restausteniet. Deze fase is zachter dan martensiet en is onstabiel. Bij het ontlaten zal deze fase zich geleidelijk omzetten tot martensiet, met soms een lichte stijging van de hardheid tot gevolg.
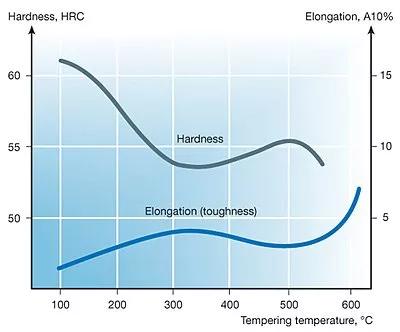
Figuur 3: Ontlaatdiagram voor hardheid en taaiheid van een koolstofstaal
(Bron: Sandvik Material Technology)
Wanneer de temperatuur bij het ontlaten lager is dan 300 °C, spreekt men van ‘laag ontlaten’. Veel kunststofmatrijzen worden op deze temperatuur ontlaten omdat hun werkingstemperatuur beneden 300 °C ligt. Bovendien heeft laag ontlaten het voordeel dat de corrosieweerstand van sommige stalen, zoals de chroomhoudende stalen, beter is dan bij hoog ontlaten bij bijvoorbeeld 500 °C. De reden is de uitscheiding van secundaire carbiden tijdens het ontlaten. Bij lage ontlaattemperaturen is deze uitscheiding beperkt, zodat geen corrosie door een tweede fase kan optreden. Dit kan wel optreden bij hoog ontlaten. Een tweede effect is de zogenaamde ‘secundaire harding’.
Secundaire harding
Figuur 4 toont de invloed van het element molybdeen, aanwezig in vele koudwerkstalen, op het ontlaatgedrag van staal. Vanaf 0,5 % Mo ontstaat rond ca. 500 °C een knik in de curve, die meer uitgesproken voorkomt bij hogere gehaltes. Concreet betekent dit een toename van de hardheid, doordat de uitgescheiden carbiden mede de hardheid bepalen. Deze stijging compenseert als het ware de daling als gevolg van het ontlaten. Voor toepassingen bij relatief lage snijtemperaturen is een dergelijke toename niet van nut. Nochtans worden de meeste koudwerkstalen traditioneel hoog ontlaten om het aanwezige restausteniet te minimaliseren. Een tweede reden voor hoog ontlaten kan het herslijpen van messen zijn, waarbij soms lokaal hoge temperaturen kunnen ontstaan. Wanneer een mes laag ontlaten is, kan bijvoorbeeld bij een onvoldoende koeling ‘slijpbrand’ ontstaan.
Bij de sneldraaistalen, zoals gebruikt voor mechanische verspaning (waaronder bijv. boren en frezen), is de hardheidsstijging bij secundaire harding ook belangrijk. Het ontlaten wordt meestal meer dan eenmaal uitgevoerd (soms tot driemaal), om de stabiliteit verder te verbeteren. De laatste ontlaattemperatuur is daarbij lager dan de vorige temperaturen.
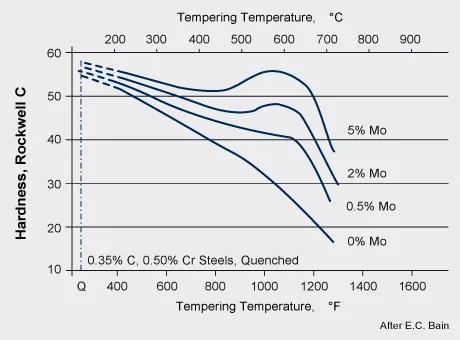
Figuur 4: Invloed van Mo op de ligging van de ontlaatcurven
Diepkoeling
Zelfs met hoog ontlaten is het niet altijd mogelijk om het restaustenietgehalte te doen dalen tot onder een zekere minimumgrens van bijvoorbeeld 2 procent. De reden is de stabiliteit van het austeniet bij hooggelegeerde stalen met koolstofgehaltes vanaf 0,8 %C. In dat geval moet men gebruik maken van een diepkoeling- of cryogene behandeling. In plaats van af te schrikken tot kamertemperatuur, zal men het staal nadien verder afkoelen tot temperaturen onder het vriespunt. Men heeft hierbij volgende mogelijkheden:
- Een constante diepkoeling bij ca. -20 °C tot -30 °C (SCT: shallow cold treatment)
- Een constante diepkoeling bij -197 °C (DCT: deep cryogenic treatment)
- Een cyclische diepkoeling bij -197 °C (CyDCT: cyclic deep cryogenic treatment)
De drie technieken hebben als eerste doel het restausteniet te transformeren tot martensiet. In tweede instantie worden nieuwe, fijne tertiare carbiden - de zogenaamde ‘eta-carbiden’ - gevormd tijdens en na diepkoeling gedurende enkele uren tot dagen. Ten slotte zullen de interne spanningen ook afnemen, omdat het martensiet zich al het ware herschikt.
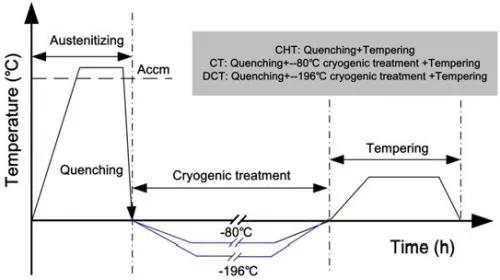
Figuur 5: Hardingscyclus met een diepkoelbehandeling
Na de diepkoelbehandeling moet steeds een ontlaatbehandeling volgen, zoals bij het conventionele harden en ontlaten.
Het diepkoelen wordt uitgevoerd in speciale koelinstallaties, vergelijkbaar met een klassieke diepvriezer (tot 2 m³ inhoud), maar meestal gekoeld door een tank gevuld met vloeibare stikstof in plaats van een warmtepomp (figuur 5). Het temperatuurverloop dient zeer geleidelijk te gebeuren om scheurvormig tijdens het koelen te voorkomen. Het direct indompelen in vloeibare stikstof is hierbij zeker af te raden.
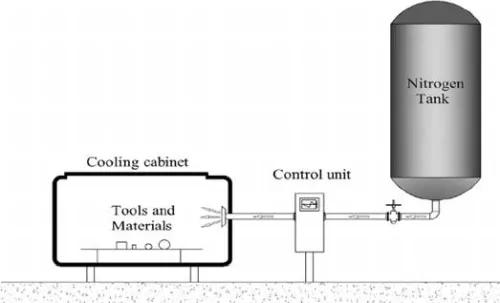
Figuur 6: Schematische voorstelling van een diepkoelinstallatie
Sommige ovenbouwers, zoals Schmetz (Cool Plus System, tot -145 °C) bieden mogelijkheden aan om de diepkoeling in een vacuümoven te integreren.
Recent onderzoek heeft uitgewezen dat voornamelijk het eerste effect, namelijk de afname van het restaustentietgehalte, optreedt na diepkoelen, wanneer na harden slechts één ontlaatstap gebeurt. Bij meerdere ontlaatstappen, zoals doorgaans in harderijen wordt uitgevoerd, wordt het restausteniet reeds sterk gereduceerd, zodat het bijkomende effect van de diepkoeling gering is. Het resultaat van het tweede effect, namelijk de vorming van speciale carbiden, bijvoorbeeld op het vlak van slijtageweerstand, wordt ook niet altijd vastgesteld, omdat het aandeel ervan ten opzichte van de primaire en secundaire carbiden eerder beperkt is. De in de literatuur vastgestelde toenames van slijtageweerstand zijn hoofdzakelijk vastgesteld met proeven op laboschaal en minder op grotere schaal. In veel gevallen wordt de diepkoeling als laatste stap in de warmtebehandeling toegepast (post-DCT), dus na de ontlaatbehandeling, omwille van de praktische uitvoering ervan. Weinig harderijen beschikken al over een diepkoelinstallatie en laten de stukken na harden door speciale firma’s diepkoelen. Bij deze variant zal het restausteniet vrijwel niet meer transformeren, maar zal eerder het effect van de verlaging van de interne spanningen een rol spelen.
Sirris zoekt momenteel binnen het project DCT4Cut samen met het Duitse Fraunhofer naar optimale diepkoelbehandelingen en mogelijke industriële toepassingen waar het diepkoelen een verbetering van de standtijd van ponsgereedschap kan teweegbrengen.
Bainiteren
Men kan in plaats van af te schrikken tot de martensietfase ook een hogere afschriktemperatuur instellen, bijvoorbeeld door gebruik te maken van een gesmolten zoutbad. Hierdoor zal de transformatie tot bainiet, een andere harde fase in staal, afgedwongen worden (zie CCT-diagram). Het voordeel is dat de afschrikspanningen geringer zijn dan bij een martensitische harding, met nog een hoge hardheid en taaiheid als resultaat. De behandeling wordt veel toegepast voor veren en bouten en minder voor messen.
Sirris heeft mogelijkheden om de hardheid en de hardbaarheid van staal te bepalen, alsook om advies te geven rond de meest optimale warmtebehandeling aan de hand van proefinstallaties en simulatieprogramma’s.
In een volgend deel van deze reeks bespreken we de oppervlaktebehandeling.
Dit artikel werd geschreven in het kader van het COOCK-project QualiKnife, met de steun van de VLAIO.
Deel 1: Optimale engineering van industriële messen - materiaalkeuze
Bronnen
- Knife Engineering Steel, Heat Treatment and Geometry Dr Larrin Thomas
- Cursus Warmtebehandeling VWT
- Schmetz Furnaces: schmetz.de
- Interne resultaten van Cornet-projecten InfiBlank en DCT4Cut


