
Divers éléments influent sur le fonctionnement et la durée de vie des couteaux et lames industrielles. Dans une série d'articles, nous nous penchons sur les dernières connaissances dans ce domaine, afin d’aboutir à des solutions meilleures et durables. Après la sélection des matériaux et le traitement thermique des couteaux, ce troisième article aborde les traitements de surface possibles tels que pouvant être appliqués à l'acier pour couteaux.
Importance et potentiel de l'ingénierie de couteaux
Dans de nombreuses applications de l'industrie technologique, divers matériaux sont découpés sur mesure. Lors de la découpe de certains matériaux, on constate souvent la présence de problèmes pouvant réduire la durée de vie des couteaux industriels utilisés. Dans le cadre du projet COOCK QualiKnife, Sirris entend recenser les problèmes en question et trouver des solutions durables en collaboration avec les entreprises.
Dans cette quête de solutions, on relève trois sujets importants, lesquels déterminent en grande partie le fonctionnement et la durée de vie des couteaux, à savoir : le choix du matériau des couteaux, le traitement thermique associé et le traitement de surface des couteaux. De nombreuses propriétés étant, bien entendu, liées les unes aux autres, il importe que tous les aspects soient pris en compte pour obtenir un couteau optimal. C'est pourquoi nous abordons, dans un certain nombre d'articles, les dernières avancées réalisées en matière de connaissances relativement aux trois sujets mentionnés. Dans cette troisième partie, nous allons développer les traitements thermiques possibles susceptibles d’être appliqués à la surface de l'acier à couteaux.
La trempe superficielle comparé à la trempe massive
Pour certaines applications, une trempe massive des lames est nécessaire, par exemple, lorsque l’on a affaire à une usure importante et des réaffûtages fréquents. Dans d'autres cas, il est possible d’opter pour une trempe superficielle d’une couche. La trempe superficielle est souvent appliquée aux aciers contenant suffisamment de carbone, soit un taux minimum de 0,25 %. La dureté obtenue de la couche durcie est à nouveau déterminée par la teneur en carbone (C), tandis que la dureté du cœur reste inchangée. L'avantage de cette technique est que l'apport de chaleur est limité, de sorte que les pièces longues subissent peu de déformation. Ceci contrairement à ce qui se passe dans le cadre d’une trempe massive. La technique la plus courante est celle du traitement par induction, technique dans laquelle sont utilisés des inducteurs spéciaux. Après le chauffage, les pièces sont trempées dans une solution aqueuse de polymère. Cette méthode peut également être mise en œuvre dans une presse, ce qui permet de garantir la planéité (trempe sous presse). Le traitement à la flamme est également toujours utilisé, mais il est surtout adapté aux très grandes pièces, pour lesquelles la précision de la profondeur de trempe est moins importante.
Le traitement par induction est meilleur en termes de contrôle du processus, car la profondeur de trempe est inversement proportionnelle à la fréquence du champ d'induction. Une technologie plus récente, dont l'application se développe, est celle de la trempe au laser. Comme pour les autres traitements au laser, cette méthode de trempe est très précise, pour une profondeur de trempe cependant généralement inférieure à 1 mm, la géométrie étant déterminante en la matière. Des recherches ont montré que les pointes de couteau se prêtent bien à la trempe au laser (voir figure 1). Un inconvénient tient à ce qu'il est nécessaire de veiller la température correcte pour éviter la fusion. Les couches trempées au laser sont également très dures, car il est possible de se passer du revenu de stabilisation. En effet, le procédé fonctionne sans liquide de trempe ('self-quenching') et sans revenu, car la chaleur résiduelle de la pièce crée un certain effet de détente. La largeur limitée du faisceau laser doit également être prise en compte. Cela implique qu'il faille parfois utiliser plusieurs zones trempées les unes à côté des autres. Les recherches ont montré que dans ce cas la dureté en surface des zones varie en raison des effets de revenu entre les zones trempées.

Figure 1 : Exemple de couteau trempé au laser ; coupe transversale à gauche, couteau à droite
(Source : Sirris)
Un autre avantage de la trempe au laser tient à la très faible déformation produite, l'apport de chaleur étant très localisé.
Les processus de diffusion comparés à la trempe superficielle
Les méthodes ci-dessus sont des procédés thermiques : aucun matériau n'est ajouté, seulement de la chaleur. Dans les 'processus de diffusion', tels que la cémentation, la boruration, la chromisation et la vanadisation, des éléments étrangers - respectivement carbone, bore, chrome et vanadium - sont diffusés dans le matériau à une température élevée. Cette température de traitement élevée entraîne généralement une déformation après refroidissement, ce qui doit être pris en compte. Un changement dimensionnel (gonflement) peut également se produire à la suite de l'ajout de matériau sur la surface. La dureté obtenue dépend du pourcentage de carbone (%C) après trempe et se situe généralement autour de 60 HRC à environ 0,7 - 0,8 % C en surface. Comme pour les autres procédés, la dureté de surface est élevée, mais diminue en profondeur du matériau (figure 2).
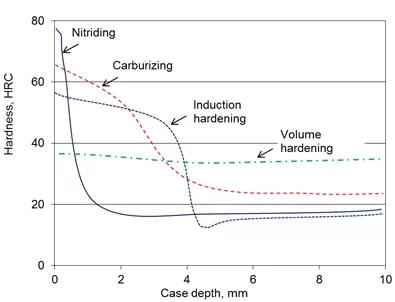
Figure 2 : Profils de dureté de différents traitements de surface sur l'acier en fonction de la profondeur
On remarque que la courbe du durcissement par induction se fait plus ascendante pour la partie intermédiaire vers le noyau que dans celle correspondant à la carburation. Cette transition peut être réduite en appliquant d'abord un affinage, de sorte que la dureté du substrat augmente et que la différence entre le bord et le cœur diminue. Avec la carburation, la transition est plus progressive, car le durcissement transforme à la fois le bord et le cœur.
Il existe également des procédés de diffusion à des températures plus basses, comme la nitruration et les méthodes variantes. Contrairement à la carburation (carbonisation et durcissement), la nitruration gazeuse (ajout d'azote à partir d'une atmosphère gazeuse) ou la nitrocarburation (ajout d'azote et de carbone) sont appliquées à des températures inférieures à celles de la zone austénitique (zone ferritique), ce qui limite la déformation après refroidissement. La trempe n'est pas non plus nécessaire comme c'est le cas pour les autres procédés, car la nitruration est généralement appliquée à des substrats déjà trempés en tant que traitement final. Cependant, la fine couche de nitrure (environ 0,1 à 0,3 mm) doit être correctement soutenue par un noyau dur pour éviter l'effet coquille d'œuf.
La nitruration est cependant peu utilisée pour les couteaux et la raison tient, probablement, à ce que les couches de nitruration ne se comportent pas correctement sous une charge ponctuelle. Étant constituée de nitrures de fer ('nitrures alpha et epsilon'), la couche de nitrure est fragile. Cette technique est effectivement utilisée pour les opérations de découpe à poinçonnage (coupes), notamment comme couche intermédiaire pour une couche PVD ('revêtements duplex'). La nitruration au plasma, au lieu de la nitruration au gaz, est généralement utilisée à cette fin. Les recherches montrent que ce procédé améliore considérablement l'adhérence des couches PVD. Cette technique permet d'éviter l'usure adhésive (ou soudure à froid) grâce à l'amélioration des propriétés de friction.

Figure 3 : Couteaux revêtus de PVD pour la mouture des grains de café
Les couches thermiques comparées aux couches de diffusion
Dans les couches de diffusion, un élément étranger (par exemple C, N ou les deux ensemble) est généralement introduit à la surface du matériau sous forme de gaz. Un tel processus de diffusion est lent (plusieurs heures à plusieurs jours) et nécessite des températures élevées (sauf pour la nitruration), l'épaisseur de la couche étant généralement limitée à 1-2 mm. L'application de couches plus épaisses à haute dureté se réalise mieux par projection thermique ou par soudure thermique (rechargement). L'avantage est que le substrat est à peine influencé par l'apport de chaleur et que le choix des matériaux est très vaste. L'inconvénient est que la taille des pièces change en raison de l'application externe de matériau sur la surface. Pour certaines applications, comme celle des couteaux lourds de déchiquetage, cette méthode est recommandée, le tranchant n'étant généralement pas aiguisé en pointe de couteau.
Dans cette section, nous souhaitons toutefois expliquer l'importance du rechargement par laser. Comme pour la trempe au laser, c’est un laser qui transfère la chaleur, très localement, au substrat, le matériau étant ajouté sous forme de poudre ou de tige (figure 4).
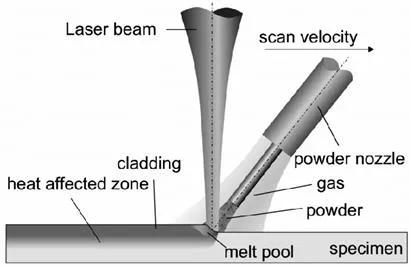
Figure 4 : Principe du rechargement par laser
Plusieurs pistes de soudure sont nécessaires pour couvrir de grandes surfaces. Le NiCrBSi est un alliage couramment utilisé pour les applications nécessitant une haute résistance à l'usure. Cet alliage contient des carbures de chrome qui garantissent la résistance à l'usure, tandis que la présence de nickel (Ni) assure une bonne résistance à la corrosion. Il est parfois nécessaire de préchauffer le matériau pour obtenir une bonne adhésion sans fissures. Par ailleurs, les stellites à base de cobalt et les revêtements de nickel aux carbures de tungstène sont également utilisés comme phases dures.
La projection thermique avec HVOF (High Velocity Oxygen Fuel), contrairement au soudage, est une technique à froid (sans influence de la chaleur sur le substrat) qui offre une plus grande flexibilité pour le revêtement de formes et de pièces complexes.
Durcissement des couteaux en acier inoxydable
Les lames durcissables en acier inoxydable sont généralement constituées d'acier inoxydable 'martensitique', tel que l'acier X40Cr13. Ces aciers peuvent faire l’objet d’un traitement superficiel ou d’une trempe massive. Cependant, il existe également des couteaux qui, en raison d'une exigence de haute résistance à la corrosion, doivent être fabriqués en acier inoxydable austénitique, tel que l'AISI 304/316. Ces aciers ne sont cependant pas durcissables, car leur teneur en carbone est trop faible et leur structure reste austénitique après la trempe. Toutefois, la surface de ces aciers peuvent être durcis par des procédés de diffusion spéciaux (à la fois cémentation et nitruration). Les deux procédés sont réalisés dans un réacteur à plasma sous un contrôle très strict de la température (environ 400 °C) et de la pression, ce qui permet de conserver la résistance à la corrosion. Ce qu’on appelle la 'kolsterisation' est un processus bien connu, basé sur la cémentation classique, s’effectuant, cependant, dans des conditions très spécifiques. Les couches obtenues sont généralement minces, 20-30 µm, mais très dures. Les lames chirurgicales à très haute précision de coupe sont durcies de cette manière. Ce procédé est relativement coûteux par rapport aux autres procédés, mais il semble être la seule méthode de durcissement possible pour l'acier inoxydable.
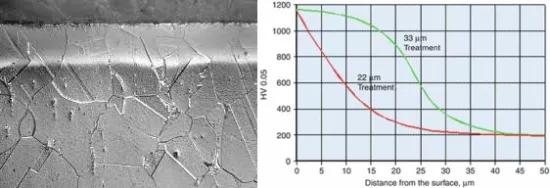
Figure 5 : Coupe transversale d'une couche 'kolstérisée' sur de l'acier inoxydable et évolution de la dureté en profondeur
Le procédé SolNit et le procédé Nitruvid basé sur la nitruration au plasma (à 1.050 °C) offrent une méthode analogue basée sur la nitruration gazeuse dans un four à vide. Les procédés 'Expanite-LowT' et 'Expanite HighT' sont des procédés combinés de nitrocarburation, respectivement à haute et basse température, qui permettent d'obtenir des duretés élevées tout en préservant la résistance à la corrosion.
Autres méthodes
Les revêtements durs tels que le chrome dur et le nickel chimique (procédé Kanigen) peuvent, dans certains cas, être utilisés si l’arête de coupe ne doit pas rester trop tranchante. En effet, dès que le tranchant s'use, la couche, généralement, se détache et se décolle. L'avantage de ces couches appliquées chimiquement tient à ce que le substrat n'est pas influencé par la chaleur et que l'épaisseur de la couche est très uniforme. Dans le cas des couches de nickel, il est également possible d'ajouter des additifs, comme le Téflon, dans la couche, ce qui peut garantir une certaine lubrification. Cependant, les couches sont généralement très minces (20-100 µm) pour garantir une longue durée de vie.
Quelle méthode choisir ?
Bien entendu, chaque méthode présente des avantages et des inconvénients (voir le tableau ci-dessous). Il existe également une différence dans le coût du traitement. Les procédés de diffusion sont généralement plus coûteux que la trempe superficielle du fait de la longue durée des processus.
|
Processus |
Avantage |
Inconvénient |
|
Trempe à la flamme |
Processus simple, grande profondeur |
Moins précis |
|
Trempe par induction |
Parfaitement maîtrisable |
Nécessite l’utilisation d’inducteurs spéciaux |
|
Trempe au laser |
Précision et faible déformation; pas de liquide de trempe |
Moins de profondeur, complexité du processus |
|
Cémentation |
Transition continue de la dureté en surface et au cœur |
Déformation possible |
|
Carbonitruration |
Semblable à la cémentation; température et durée de processus plus basses |
Processus plus complexe, porosité-N en surface |
|
Nitruration |
Plus grande dureté, sans déformation |
Nécessite un substrat dur; couches minces |
|
Vanadisation |
Dureté élevée |
Déformation |
|
Boruration |
Dureté élevée, résistance à la corrosion |
Peu utilisée, offre limitée |
|
Chromisation |
Dureté élevée, résistance à la corrosion |
Déformation |
|
Projection thermique (HVOF) |
Flexibilité, dureté élevée |
Changement de taille |
|
Rechargement par laser |
Idem + stabilité de taille |
Processus complexe |
|
Kolsterisation (cémentation de l’inox) |
Durcissement de l’inox et préservation de la résistance à la corrosion |
Processus coûteux, couches minces |
|
Procédé Nitruvid/SolNit (nitruration de l’inox) |
Idem, possibilité de couches de 2 mm maximum |
Processus à haute température, vitesse de refroidissement élevée et déformation possible |
|
Couches PVD |
Durcissement très élevé |
Couches très minces; nécessite un substrat dur |
|
Chrome dur |
Dureté élevée et résistance à la corrosion |
Nocif pour l'environnement |
|
Nickel chimique |
Idem |
Couches minces |
Aperçu de quelques traitements de surface importants pour les couteaux
Sirris est en mesure de réaliser des processus de trempe massive et superficielle et est susceptible de donner des conseils adéquats concernant le traitement de surface le plus adapté pour les couteaux et lames industriels.
Cet article a été rédigé dans le cadre du projet COOCK QualiKnife, avec le soutien de VLAIO.
Sources
- Knife Engineering Steel, Heat Treatment and Geometry Dr Larrin Thomas
- Cours de traitement thermique VWT
- Technologie de surface avancée P. Moeller, L.P. Nielsen
- Heat Treating Stainless Steel (ipsenusa.com)


