
Verschillende elementen hebben een invloed op de werking en levensduur van industriële messen. In een reeks artikels bespreken we de state of the art van deze topics, om tot betere, duurzame oplossingen te komen. Na materiaalkeuze en warmtebehandeling van de messen belichten we in dit derde artikel de mogelijke oppervlaktebehandelingen die op messenstaal kunnen uitgevoerd worden.
Belang en potentieel van engineering van messen
In veel toepassingen van de technologische industrie worden diverse materialen op maat gesneden. Bij het snijden van bepaalde materialen stelt men dikwijls problemen vast die de levensduur van de gebruikte industriële messen nadelig kunnen beïnvloeden. In het COOCK-project QualiKnife wil Sirris deze problemen in kaart brengen en hiervoor samen met de bedrijven naar duurzame oplossingen zoeken.
In deze zoektocht naar oplossingen zijn er drie belangrijke topics die in grote mate de werking en de levensduur van de messen bepalen: de materiaalkeuze van de messen, de gerelateerde warmtebehandeling en de oppervlaktebehandeling van de messen. Vele eigenschappen zijn natuurlijk met elkaar verbonden, zodat men alle aspecten in beschouwing moet nemen om te komen tot een optimaal mes. Daarom bespreken we in een aantal artikels de state of the art van de drie vermelde topics. In dit derde deel gaan we dieper in op de mogelijke warmtebehandelingen aan het oppervlak die op messenstaal kunnen uitgevoerd worden.
Randharden versus massief harden
Voor bepaalde toepassingen is het massief harden van messen vereist, bijvoorbeeld wanneer veel slijtage optreedt en vaak wordt nageslepen. In andere gevallen zijn geharde randlagen een mogelijkheid. Thermisch randharden wordt vaak toegepast op staalsoorten die voldoende koolstof bevatten, namelijk vanaf 0,25 % C. De bereikte hardheid van de geharde randlaag is terug bepaald door het C-gehalte, terwijl de hardheid van de kern onveranderd blijft. Het voordeel van deze techniek is dat de warmte-inbreng beperkt is, waardoor lange stukken weinig vervorming ondergaan. Dit in tegenstelling tot massief harden. De meest gebruikte techniek is inductief harden, waarbij speciale inductoren worden gebruikt. Na opwarmen worden de stukken in een waterige polymeeroplossing afgeschrikt. Een dergelijke methode kan ook in een persmachine uitgevoerd worden, waardoor de vlakheid gegarandeerd is (persharden). Het vlamharden wordt ook nog toegepast, maar is vooral geschikt voor zeer grote onderdelen, waarbij de nauwkeurigheid van de hardingsdiepte minder van belang is.
Het inductieharden is op het vlak van procescontrole beter, aangezien de hardingsdiepte omgekeerd evenredig is met de frequentie van het inductieveld. Een nieuwere technologie met groeiende toepassing is laserharden. Zoals bij andere laserbewerkingen is deze manier van harden zeer precies, de hardingsdiepte is echter meestal kleiner dan 1 mm, maar dit is afhankelijk van de geometrie. Onderzoek toonde aan dat mespunten zich goed lenen voor laserharden (zie figuur 1). Een nadeel is dat een goede temperatuurmonitoring nodig is om smeltvorming te voorkomen. De lasergeharde lagen zijn ook zeer hard, omdat het ontlaten kan weggelaten worden. Het proces verloopt immers zonder afschrikmiddel ('self-quenching') en is ook self-tempering, omdat de restwarmte in het stuk zorgt voor een zeker ontlaateffect. Er dient ook rekening gehouden te worden met de beperkte spoorbreedte van de laserbundel. Dit brengt met zich dat soms meerdere sporen naast elkaar dienen gelegd te worden. Het onderzoek heeft uitgewezen dat de oppervlaktehardheid over deze sporen golvend verloopt als gevolg van ontlaateffecten tussen de sporen.

Figuur 1: Voorbeeld van een lasergehard mes, links doorsnede, rechts mes
(Bron: Sirris)
Een bijkomend voordeel van laserharden is de zeer lage vervorming, omdat de warmtetoevoer zeer lokaal gebeurt.
Diffusieprocessen versus randharden
De bovenvermelde methoden zijn thermische processen: enkel warmte wordt toegevoerd, geen materiaal. Bij de zogenaamde 'diffusieprocessen', zoals carboneren, boreren, inchromeren en vanaderen, worden vreemde elementen - respectievelijk koolstof, boor, chroom en vanadium - in het materiaal gediffundeerd bij een hoge temperatuur. Deze hoge procestemperatuur zorgt meestal voor vervorming na afkoelen, zodat men hiermee dient rekening te houden. Er kan ook als gevolg van het toevoegen van materiaal in het oppervlak een maatverandering (opzwellen) ontstaan. De bekomen hardheid is afhankelijk van het %C na harden en ligt doorgaans rond 60 HRC bij ca 0,7 - 0,8 % rand-C. Zoals bij de andere processen is de oppervlaktehardheid hoog, maar deze neemt af naarmate men dieper in het materiaal gaat (figuur 2).
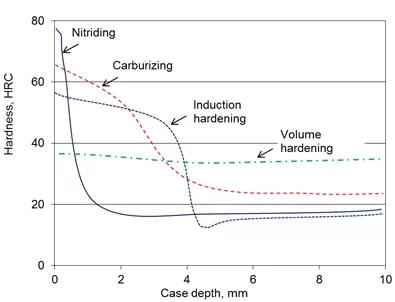
Figuur 2: Hardheidsprofielen van verschillende oppervlaktebehandelingen op staal in functie van de diepte
Men bemerkt dat de curve van inductieharden aan de overgang naar de kern steiler verloopt dan bij het carboneren. Deze overgang kan verkleind worden door eerst een veredeling toe te passen, zodat de hardheid van het substraat toeneemt en het verschil tussen rand en kern vermindert. Bij het carboneren is de overgang geleidelijker, omdat het harden zowel de rand als de kern transformeert.
Er bestaan ook diffusieprocessen bij lagere temperatuur zoals nitreren en variante methoden. In tegenstelling tot carboneren (opkolen en harden) wordt gasnitreren (toevoegen van stikstof vanuit gasatmosfeer) of nitrocarboneren (toevoegen van stikstof en koolstof) toegepast bij temperaturen onder het austenietgebied (ferrietgebied), waardoor de vervorming na afkoelen beperkt blijft. Het afschrikken is ook niet nodig zoals bij de andere processen, omdat nitreren doorgaans toegepast wordt op reeds massief geharde substraten als finale behandeling. De dunne nitreerlaag (ca. 0,1 - 0,3 mm) moet echter goed ondersteund worden door een harde kern, zodat het eischaal-effect kan vermeden worden.
Nitreren wordt voor messen echter weinig toegepast en de reden is vermoedelijk het feit dat nitreerlagen niet goed presteren onder een puntbelasting. De nitreerlaag is namelijk bros, omdat deze bestaat uit ijzernitriden ('alfa- en epsilon-nitriden'). Voor snijbewerkingen met ponsen (kappen) wordt deze techniek wel toegepast, namelijk als tussenlaag voor een PVD-laag ('duplex-coatings'). Meestal wordt hiervoor plasmanitreren, in plaats van gasnitreren, toegepast. Onderzoek toont aan dat de hechting van de PVD-lagen hierdoor sterk verbetert. Met deze techniek wordt de zogenaamde 'adhesieve slijtage' (of koudlas) vermeden door de verbeterde wrijvingseigenschappen.

Figuur 3: PVD-gecoate messen voor malen van koffiebonen
Thermisch aangebrachte lagen versus diffusielagen
Bij de diffusielagen wordt een vreemd element (bijv. C, N of beide) meestal onder de vorm van een gas in het oppervlak van het materiaal aangebracht. Een dergelijk diffusieproces is traag (uren tot dagen) en vergt hoge temperaturen (behalve bij nitreren), waarbij de laagdikte meestal beperkt blijft tot 1 à 2 mm. Het aanbrengen van dikkere lagen met hoge hardheid kan beter gebeuren door thermisch opspuiten of door thermisch oplassen (cladden). Het voordeel is dat het substraat nauwelijks beïnvloed wordt door de warmte-inbreng en dat de keuze aan materialen zeer uitgebreid is. Een nadeel is dat de maat van de onderdelen wijzigt door het extern aanbrengen van materiaal aan het oppervlak. Voor sommige toepassingen, zoals zware shreddermessen, is deze methode aangewezen, omdat de snijrand meestal niet wordt geslepen tot een mespunt.
In dit deel willen we toch het belang van het lasercladden toelichten. Zoals bij laserharden wordt de warmte zeer lokaal door een laser overgebracht op het substraat, waarbij het materiaal onder poedervorm of staaf wordt toegevoegd (figuur 4).
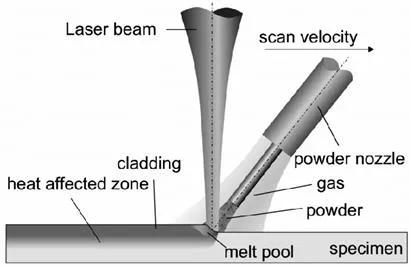
Figuur 4: Principe van het lasercladden
Voor het bedekken van grote oppervlakken zijn meerdere lassporen nodig. Een veelgebruikte legering voor toepassingen met hoge slijtageweerstand is NiCrBSi. Deze legering bevat chroomcarbiden die de slijtageweerstand garanderen, terwijl de aanwezigheid van Ni zorgt voor een goede corrosieweerstand. Soms is het nodig het materiaal voor te verwarmen om een goede hechting te bekomen zonder dat scheurvorming ontstaat. Verder worden ook stellieten op kobaltbasis en nikkelcoatings met wolfraamcarbiden als harde fase aangewend.
Het thermisch opspuiten met HVOF ('High Velocity Oxygen Fuel') is in tegenstelling tot oplassen een koude techniek (met geen invloed van warmte op het substraat) en heeft een grotere flexibiliteit voor het bekleden van complexe vormen en onderdelen.
Harden van inox messen
Hardbare messen in roestvast staal bestaan doorgaans uit ‘martensitisch’ roestvast staal, zoals X40Cr13-staal. Dergelijk staal kan zowel in de massa als randgehard worden. Er zijn echter ook messen die omwille van een vereiste hoge corrosieweerstand uit austenitisch roestvast staal moeten bestaan, zoals AISI 304/316. Deze stalen zijn echter niet hardbaar, omdat het koolstofgehalte te laag is en de structuur na afschrikken austenitisch blijft. Men kan echter de rand van deze stalen harden via speciale diffusieprocessen (zowel opkolen als nitreren). Beide processen worden in een plasmareactor uitgevoerd onder zeer strikte beheersing van temperatuur (ca 400 °C) en druk, waarbij de corrosieweerstand behouden blijft. Het zogenaamde 'kolsteriseren' is een bekend proces dat gebaseerd is op het klassieke opkolen, maar onder zeer specifieke condities. De bekomen laagjes zijn meestal dun, 20-30 µm, maar zeer hard. Chirurgische mesjes met zeer hoge snijprecisie worden op een dergelijke manier gehard. Het proces is relatief duur ten opzichte van andere processen, maar lijkt de enige mogelijke hardingsmethode te zijn voor roestvast staal.
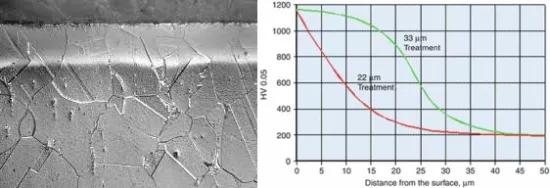
Figuur 5: Doorsnede van een kolsteriseerlaag op roestvast staal en hardheidsverloop
Een analoge methode op basis van gasnitreren in een vacuümoven is het SolNit-proces en het Nitruvid-proces op basis van plasmanitreren (bij 1.050 °C). De 'Expanite-LowT' en 'Expanite HighT' zijn gecombineerde processen van nitrocarboneren bij respectievelijk een hoge temperatuur en een lage temperatuur, waarbij hoge hardheden bereikt worden met behoud van de corrosieweerstand.
Andere methoden
Harde lagen zoals hardchroom en chemisch nikkel (Kanigen-proces) kunnen in sommige gevallen toegepast worden als de snijrand niet al te scherp moet blijven. Immers, van zodra de mespunt afslijt, zal de laag meestal loskomen en afbladderen. Het voordeel van deze chemisch aangebrachte lagen is dat het substraat niet thermisch beïnvloed wordt en dat de laagdikte zeer uniform is. In het geval van nikkellagen zijn bovendien additieven, zoals teflon, in de laag mogelijk, wat een zekere smering kan verzekeren. De lagen zijn echter meestal te dun (20-100 µm) om een lange levensduur te kunnen garanderen.
Welke methode kiezen?
Uiteraard heeft iedere methode voor- en nadelen (zie onderstaande tabel). Er is ook een verschil in kostprijs van de behandeling. Diffusieprocessen zijn, omwille van de lange procestijden, doorgaans duurder dan thermisch randharden.
|
Proces |
Voordeel |
Nadeel |
|
Vlamharden |
Eenvoudig proces, grote diepte |
Minder nauwkeurig |
|
Inductieharden |
Goed beheersbaar |
Speciale inductoren nodig |
|
Laserharden |
Precisie en lage vervorming, geen afschrikmiddel |
Minder diep, complexiteit proces |
|
Carboneren |
Overgang harde rand en taaie kern |
Vervorming mogelijk |
|
Carbonitreren |
Idem als carboneren, lagere procestemperatuur en duur |
Complexer proces, N-porositeit |
|
Nitreren |
Hoge hardheid, geen vervorming |
Hard substraat nodig, dunne lagen |
|
Vanaderen |
Hoge hardheid |
Vervorming |
|
Boreren |
Hoge hardheid, corrosieweerstand |
Weinig gebruikt, beperkt aanbod |
|
Inchromeren |
Hoge hardheid, corrosieweerstand |
Vervorming |
|
Thermisch opspuiten (HVOF) |
Flexibiliteit, hoge hardheid |
Maatverandering |
|
Lasercladden |
Idem + maatstabiliteit |
Complex proces |
|
Kolsteriseren (opkolen van inox) |
Harden van inox met behoud van corrosieweerstand |
Duur proces, dunne lagen |
|
Nitruvid/SolNit (nitreren van inox) |
Idem, lagen tot 2 mm dikte mogelijk |
Hogetemperatuurproces, hoge afkoelsnelheid en mogelijke vervorming |
|
PVD-lagen |
Zeer hoge hardheid |
Zeer dunne lagen, hard substraat nodig |
|
Hardchroom |
Hoge hardheid en corrosieweerstand |
Ecologisch belastend |
|
Chemisch nikkel |
Idem |
Dunne lagen |
Overzicht van enkele belangrijke oppervlaktebehandelingen voor messen
Sirris heeft mogelijkheden om randhardingsprocessen uit te voeren en advies te geven rond de meest optimale oppervlaktebehandeling van industriële messen.
Dit artikel werd geschreven in het kader van het COOCK-project QualiKnife, met de steun van de VLAIO.
Bronnen
- Knife Engineering Steel, Heat Treatment and Geometry Dr Larrin Thomas
- Cursus Warmtebehandeling VWT
- Advanced Surface Technology P. Moeller, L.P. Nielsen
- Heat Treating Stainless Steel (ipsenusa.com)


