Les micro-aiguilles permettent d'administrer des médicaments de manière peu invasive, indolore et efficace. Toutefois, la fabrication de ces instruments constitue un véritable défi et la production de masse à rendement élevé et à faible coût fait encore défaut. Des recherches récentes ont abouti à une nouvelle méthode de fabrication de micro-aiguilles polymères, en ayant recours à des moules produits par ablation laser selon un procédé de moulage par injection.
Le nouveau procédé a permis de réaliser des microcavités coniques à faible rayon de pointe dans un moule en acier à outils, à l’aide d’un laser femtoseconde par le biais d’une stratégie de hachurage. Enfin, le moule ainsi réalisé a été mis en œuvre dans un procédé de moulage par injection pour reproduire les micro-aiguilles en polypropylène.
Fabrication de micro-aiguilles
Les micro-aiguilles sont des instruments invasifs à micro-échelle, généralement agencés en matrice et conçus pour contourner la barrière qui forme la couche cornée de la peau humaine. La longueur des aiguilles peut varier de 50 mm à 2 000 mm. En pénétrant la peau, des pores aqueux microscopiques sont créés, permettant aux médicaments de se diffuser dans la microcirculation de la peau.
Les avantages de ces instruments ont déjà été largement étudiés dans le cadre d'études médicales ; aussi, un processus de production permettant de fabriquer ces micro-aiguilles à grande échelle et à faible coût s’avère nécessaire. Un des procédés de fabrication prometteurs qui répond à ces critères, est le moulage par injection de polymères. En appliquant la géométrie négative des micro-aiguilles dans la cavité d'un moule, des millions de micro-aiguilles polymères peuvent être fabriquées à faible coût.
Toutefois, dans l'état actuel de la technique, les méthodes d'application des négatifs des micro-aiguilles se limitent à des techniques coûteuses et chronophages, telles que l'usinage par micro-étincelage (m-EDM), le fraisage, le perçage, le forgeage et la production de moules indirects. Par ailleurs, la fabrication de cavités pour les micro-aiguilles à pointe effilée s’est avérée difficile avec ces techniques; or, il est essentiel que les micro-aguilles aient une pointe effilée pour pénétrer efficacement dans la peau.
La recherche récente, menée par Sirris et la KU Leven présente un nouveau procédé de fabrication de micro-aiguilles polymères solides à pointe effilée, en ayant recours à des moules produits par ablation laser selon un processus de moulage par injection.
Dispositif expérimental
Un centre de micro-usinage à source laser a permis de fabriquer un insert de moule (70 x 60 x 4,6 mm) en enlevant de la matière par ablation. Ensuite, l’insert a été placé dans un moule, qui a été mis en œuvre dans un procédé de moulage par injection afin de reproduire les micro-aiguilles polymères.
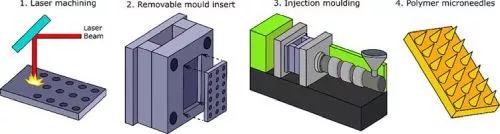
La chaîne de production de micro-aiguilles polymères solides
Matériau
Pour le matériau thermoplastique, le choix s’est porté sur du polypropylène à haut indice de fluidité à chaud (SABIC® PP 515A) avec un indice de fluage de 24 g/10 min (23 °C/2,16 kg). Pour le matériau de l’insert de moule, le choix s’est porté sur un acier à outils peu corrosif (qualité 1.2083 - AISI 420).
Usinage au laser
Disposant d’un laser femtoseconde (Satsuma HP, Amplitude Systemes), le centre d’usinage au microlaser (Lasea LSS) a été mis en œuvre pour l’ablation ; la source laser émet un faisceau d'une longueur d'onde de 1.030 nm, une fréquence de répétition des impulsions de 500 kHz et une longueur d'impulsion de 250 fs. La puissance moyenne maximale du laser est de 7,85 W, avec une énergie d'impulsion de 15,7 mJ. Le laser se déplace à une vitesse de 100 mm/s, présente une taille de point (spot size) de 15 µm et une fluence de 2,22 J/cm2.
La stratégie mise en œuvre est celle du hachurage croisé. Le point laser est balayé en lignes parallèles au sein d’une forme circulaire, perpendiculaires les unes aux autres. Dès que le laser a balayé une grille circulaire, le point focal est abaissé et le laser balaie la même grille. Ce processus est répété plusieurs fois et définit le nombre de couches. Les paramètres laser sélectionnés sont basés sur des recherches préalables : une distance entre deux lignes consécutives (hatch pitch) de 2 mm, une distance entre les couches (layer pitch) de 15 mm, un diamètre de base de 300 mm en une quantité de couches qui varie entre 150, 300, 450 et 600. Pour chaque ensemble de paramètres, des cavités sont percées dans une matrice de 3 x 3, avec une distance de 300 mm entre les points centraux.
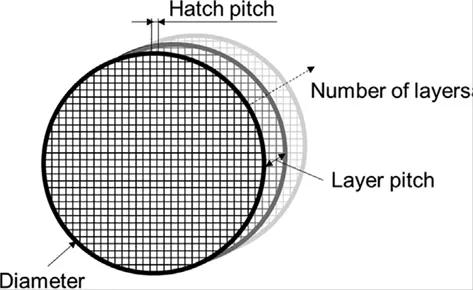
Stratégie de hachurage croisé
Moulage par injection
Le moulage par injection s'est fait sur une machine à injection hydraulique, Engel 200/35 HL. La pièce injectée était un panneau plat de 50 x 60 x 1,5 mm. Les paramètres d'injection ont été définis en vue obtenir un haut degré de répétabilité (autrement dit, une géométrie et une qualité identiques). La température d'injection a été fixée à 240 °C, celle du moule à 80 °C, ce qui est la température d'injection maximale recommandée pour le polypropylène. Le débit d'injection volumétrique a été fixé à une valeur élevée de 128 cm³/s, afin de réduire la viscosité pendant l'injection. La pression constante était de 475 bar.
Micro-CT
La technologie mise en œuvre pour caractériser la géométrie des cavités des aiguilles obtenues par ablation, était la micro-tomodensitométrie (micro-CT). Le système µ-CT (Phoenix Nanotom) est équipé d'un tube à rayons X de type nano-focus. L’insert de moule a été découpé en échantillons carrés, avec une longueur de bord de 3 mm.
Les géométries des micro-aiguilles thermoplastiques reproduites ont été évaluées à l'aide d'un microscope numérique avec un grossissement maximum de x200.
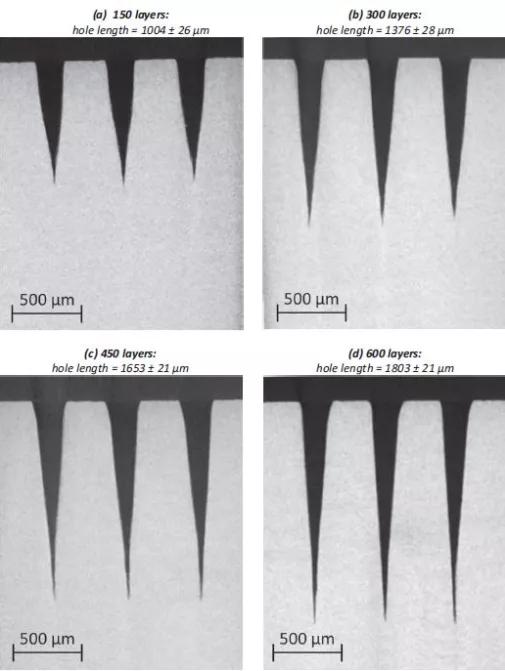
Reconstruction des ensembles de données µ-CT XY pour les quatre différents paramètres du laser : a) 150 couches ; (b) 300 couches ; (c) 450 couches et (d) 600 couches
Résultats
L'analyse des ensembles de données µ-CT XY reconstitués de l'acier à outils usiné par ablation laser dans différentes couches montre clairement des microcavités coniques avec de très petits rayons de pointe. La profondeur de la cavité peut être augmentée en utilisant un plus grand nombre de couches, en augmentant la fluence accumulée. La taille est largement inférieure à celle des microcavités ayant des rayons de pointe de 32 mm à 8 mm. La forme conique obtenue est censée être le résultat de l'effet de blindage plasma. Pendant le processus d'ablation, la matière évaporée est en partie soufflée hors des microcavités, mais une autre partie est maintenue près de la surface par les forces de tension superficielle, et forme une couche de refusion (recast layer) après chaque impulsion, la matière évaporée formant du plasma pendant la durée de chaque impulsion. Le plasma absorbe le rayon laser et le fait changer de focalisation, formant ainsi un bouclier protecteur (l'effet de blindage plasma). Plus la microcavité obtenue par ablation est profonde, plus il est difficile pour la matière évaporée de s'échapper de la cavité, ce qui entraîne une expansion du plasma, qui à son tour renforce le bouclier protecteur. Ainsi, grâce à la stratégie laser proposée, il est possible de créer des microcavités coniques de profondeur variable. L'insert de moule a été utilisé dans un processus de moulage par injection pour reproduire les microcavités. Les micro-aiguilles polymères présentent une forme conique similaire aux microcavités correspondantes.
Température variable
En comparant la profondeur des microcavités à la longueur des micro-aiguilles, il a été constaté que les microcavités n'étaient pas entièrement reproduites dans le processus de moulage par injection. En raison du remplissage incomplet, les rayons de pointe des aiguilles (< 20 mm) sont plus grands que les très petits rayons de pointe des microcavités. Des tests ont montré que le pourcentage de remplissage volumétrique des microcavités pour 150, 300, 450 et 600 couches s’élevait à 97%, 94%, 88% et 85% respectivement. Par ailleurs, un pourcentage de remplissage plus élevé correspond à un rayon de pointe plus petit. Ce rayon est donc la caractéristique la plus importante de la micro-aiguille : plus ce rayon est petit, moins la force nécessaire pour pénétrer la peau humaine est importante. Il est donc nécessaire d'améliorer le processus de reproduction pour réduire le rayon de pointe ; l’une des façons d'y parvenir est de mettre en œuvre une stratégie de chaleur variothermique : la température du moule n’est plus maintenue constante, mais varie entre une valeur élevée lors du remplissage et une valeur faible lors du refroidissement. Ainsi, la solidification d'une couche peut être retardée, permettant un meilleur remplissage plus uniforme.
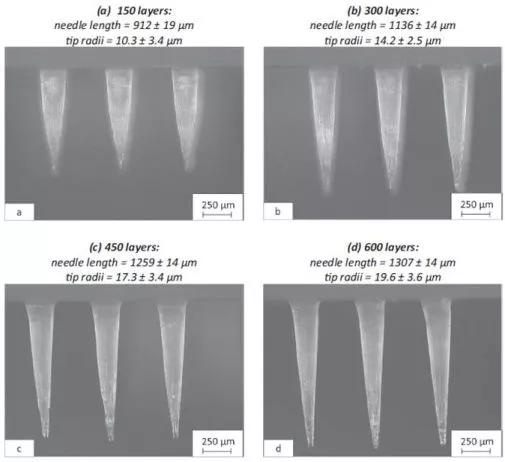
Images microscopiques des micro-aiguilles polymères, obtenues par reproduction des microcavités, produites par ablation laser, avec quatre réglages laser différents : a) 150 couches ; (b) 300 couches ; (c) 450 couches et (d) 600 couches
Conclusion
Les principaux avantages de la technique d'ablation laser proposée pour créer des microcavités coniques sont le rayon de pointe très réduit, la possibilité d’une production rapide et flexible et le faible coût. La chaîne de processus étudiée s'est avérée être une méthode appropriée pour la production de masse de micro-aiguilles polymères solides avec de petits rayons de pointe.
Source
A novel method for producing solid polymer microneedles using laser ablated moulds in an injection moulding process, Tim Evens, Olivier Malek, Sylvie Castagne, D. Seveno, Albert Van Bael
https://www.researchgate.net