Micronaalden laten een minimaal invasieve manier toe om pijnloos en efficiënt medicijnen toe te dienen. De productie van deze instrumenten vormt een ware uitdaging en massaproductie met hoge-volume-output aan een lage kostprijs ontbreekt nog. Een recent onderzoek kwam tot een nieuwe methode om polymere micronaalden te produceren door gebruik te maken van via laserablatie gefabriceerde matrijzen in een spuitgietproces.
Met het nieuwe procedé konden kegelvormige microgaatjes met een kleine puntradius verwezenlijkt worden in een gereedschapsstalen matrijs. Hierbij werd gebruik gemaakt van een femtosecondelaser via een arceringsstrategie. Ten slotte werd de gerealiseerde matrijs gebruikt in een spuitgietprocedé om de polypropyleen micronaalden te reproduceren.
Productie van micronaalden
Micronaalden zijn invasieve instrumenten op microschaal, meestal gerangschikt in een matrix en ontworpen om de barrière die de hoornlaag van de menselijke huid vormt, te omzeilen. De lengte van de naalden kan gaan van 50 mm tot 2.000 mm. Wanneer ze door de huid dringen, worden microscopische waterige poriën gecreëerd, waardoor medicijnen in de microcirculatie van de huid kunnen worden verspreid.
De voordelen van dergelijke instrumenten werden al uitgebreid onderzocht in medische studies en een productieproces om deze micronaalden te maken op grote schaal aan een lage kost is dus nodig. Een veelbelovend productieproces dat aan deze criteria voldoet, is polymeerspuitgieten. Door de negatieve geometrie van de micronaalden aan te brengen in de holte van een matrijs, kunnen miljoenen polymeren micronaaldsystemen geproduceerd worden aan een lage kost.
Met de huidige state of the art zijn de methoden om de negatieven van de micronaalden aan te brengen echter beperkt tot dure en tijdverslindende technieken, zoals micro-vonkverspaning (m-EDM), frezen, boren, smeden en productie van indirecte matrijzen. Bovendien heeft de productie van holten voor micronaalden met een scherpe punt bewezen moeilijk te zijn met deze technieken, terwijl het essentieel is dat micronaalden een scherpe punt hebben om efficiënt door de huid heen te dringen.
In het recente onderzoek, uitgevoerd door Sirris en KU Leuven, wordt een nieuw productieprocedé voorgesteld om solide polymeren micronaalden met een scherpe punt te produceren door gebruik te maken van via laserablatie geproduceerde matrijzen in een spuitgietproces.
Proefopstelling
Een microbewerkingscenter met laserbron werd ingezet om een matrijsinzetstuk (70 x 60 x 4,6 mm) te produceren door via ablatie materiaal weg te halen. De insert werd vervolgens in een matrijs geplaatst, die gebruikt werd in een spuitgietproces om polymere micronaalden te repliceren.
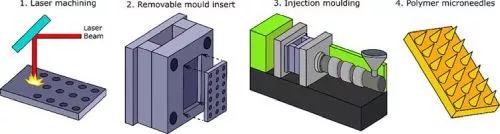
De productieketen van solide polymere micronaalden
Materiaal
Voor het thermoplastische materiaal werd polypropyleen met hoge smeltvloei (SABIC® PP 515A), met een smeltindex van 24 g/10 min (23 °C/2,16 kg) ingezet. Voor de het materiaal van het matrijsinzetstuk werd een laag-corrosief gereedschapsstaal gekozen (kwaliteit 1.2083 – AISI 420).
Laserbewerking
Het microlaserbewerkingscenter (Lasea LS5) beschikt over een femtosecondelaser (Satsuma HP, Amplitude Systemes) werd ingezet voor ablatie, waarbij de laserbron een straal met een golflengte van 1.030 nm uitstoot, een pulsherhalingssnelheid van 500 kHz en een pulslengte van 250 fs. De maximale gemiddelde kracht van de laser is 7,85 W, bij een pulsenergie van 15,7 mJ. De laser beweegt zich binnen zijn werkbereik voort met een snelheid van 100 mm/s, heeft een puntgrootte (spot size) van 15 µm en een fluence van 2,22 J/cm2.
Een kruisarceringsstrategie werd geïmplementeerd. De laserspot wordt gescand in parallelle lijnen binnen een cirkelvorm, loodrecht op elkaar. Eens de laser een cirkelvormige raster heeft gescand, wordt het focale punt verlaagd en scant de laser hetzelfde raster. Dit procedé wordt meerdere malen herhaald en definieert het aantal lagen. De geselecteerde laserparameters zijn gebaseerd op voorafgaand onderzoek: hatch pitch (afstand tussen twee opeenvolgende lijnen) van 2 mm, een layer pitch van 15 mm, een basisdiameter van 300 mm en een aantal lagen, variërend tussen 150, 300, 450 en 600. Voor elke set aan parameters worden gaten in matrix van 3 x 3 met een afstand van 300 mm tussen de middelpunten.
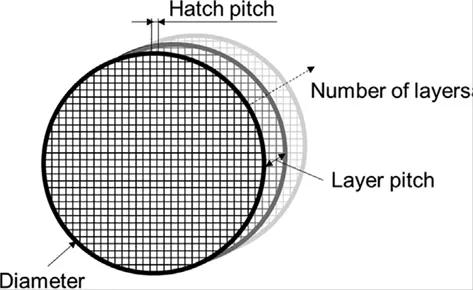
Kruisarceringsstrategie
Spuitgieten
Het spuitgieten vond plaats op een hydraulische spuitgiermachine Engel 200/35 HL.Het gespuitgiete werkstuk was een 50 x 60 x 1,5 mm vlak bord. De spuitgietparameters werden gedefinieerd om een hoge graad van herhaalbaarheid (d.i. identieke geometrie en kwaliteit) te bereiken. Spuitgiettemperatuur werd vastgesteld op 240 °C, die van de matrijs op 80 °C, wat de maximaal aanbevolen spuittemperatuur is van polypropyleen. De volumetrische injectiesnelheid was vastgelegd op een hoge waarde van 128 cm³/s, om de viscositeit tijdens het spuiten te verlagen. De constante druk bedroeg 475 bar.
Micro-CT
Micro-CT (microcomputertomografie) werd gebruikt om de geometrie van de via ablatie verkregen naaldholten te karakteriseren. Het µ-CT-systeem (Phoenix Nanotom) is uitgerust met een X-ray-tube met nanofocus. De matrijsinzet werd in vierkante samples versneden, met een randlengte van 3 mm.
De geometrieën van de gerepliceerde thermoplastische micronaalden werden beoordeeld door gebruik te maken van een digitale microscoop met een maximale uitvergroting van x200.
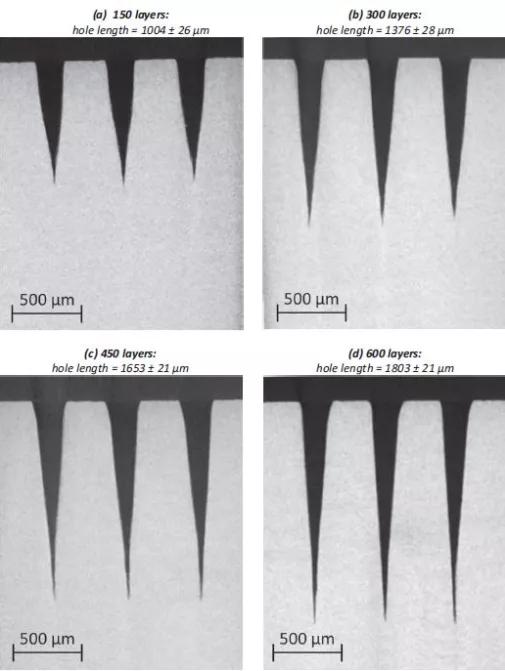
Reconstructie van µ-CT XY-datasets voor de vier verschillende laserparameterinstellingen: (a) 150 lagen; (b) 300 lagen; (c) 450 lagen en (d) 600 lagen
Resultaten
De analyse van de gereconstrueerde µ-CT XY-datasets van het via laserablatie bewerkte gereedschapsstaal in verschillende lagen toont duidelijk kegelvormige microgaten met zeer kleine radii van de punt. De diepte van de holte kan vergroot worden door een groter aantal lagen te gebruiken, door een verhoging van de geaccumuleerde fluentie. De afmeting is veel kleiner dan de microgaten met puntradii van 32 mm tot 8 mm. De bekomen kegelvorm wordt geacht het resultaat te zijn van het plasma-afschermend effect. Tijdens het ablatieproces wordt verdampt materiaal gedeeltelijk uit de microholten geblazen, maar een ander deel blijft vlakbij het oppervlak, daar vastgehouden door de spanningskrachten aan het oppervlak, en vormt een teruggeworpen laag (recast layer) na elke puls. Daarbij vormt het verdampte materiaal plasma tijdens de duur van elke puls. Het plasma absorbeert de laserstraal en doet hem van focus veranderen, waardoor een beschermend schild wordt gevormd (het plasma-afschermende effect). Hoe dieper de via ablatie verkregen microholte, hoe moeilijker het verdampte materiaal uit de holte kan ontsnappen, wat resulteert in een uitzettend plasma, dat op zijn beurt het beschermende schild versterkt. Daarom is het met het gebruik van de voorgestelde laserstrategie mogelijk kegelvormige microgaten te creëren met variabele diepte. De matrijsinzet werd ingezet in een spuitgietproces om de microgaten te reproduceren. De polymere micronaalden vertonen een vergelijkbare kegelvorm met de corresponderende microholtes.
Variabele temperatuur
Bij vergelijking van de diepte van de microholtes tegenover de lengte van de micronaalden werd vastgesteld dat de microholtes niet volledig gereproduceerd werden in het spuitgietproces. Als resultaat van de onvolledige vulling zijn de radii van de punt van de naalden (< 20 mm) groter dan de zeer kleine puntradii van de microgaten. Uit testen bleek het percentage aan volumetrische vulling voor de microholten was voor 150, "00, 450 en 600 lagen respectievelijk 97%, 94%, 88% en 85%. Bovendien komt een hoger percentage aan vulling overeen met een kleinere puntradius. Deze radius is dus het belangrijkste kenmerk van de micronaald: hoe kleiner deze radius, hoe minder kracht nodig is om door de menselijke huid heen te dringen. Het reproductieproces verbeteren om zo de puntradius te verkleinen is dus nodig en een mogelijke manier is de implementatie van een variothermische warmtestrategie: de temperatuur van de matrijs wordt dan niet langer constant gehouden, maar zal variëren tussen een hoge waarde tijdens het vullen en een lage tijdens het afkoelen. Zo kan stolling van een laag vertraagd worden, wat leidt tot een betere en meer uniforme vulling.
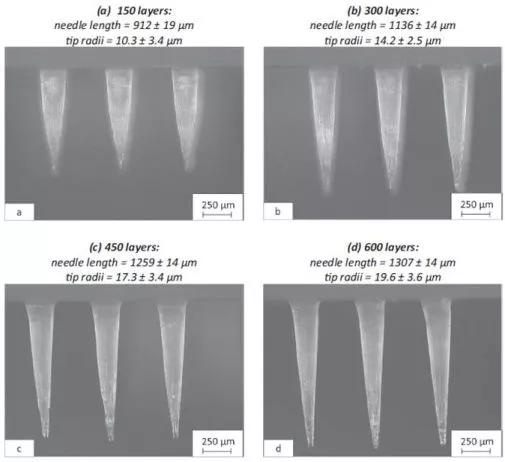
Microscopische beelden van de polymere micronaalden, bereikt door reproductie van de microholten, geproduceerd via laserablatie, met vier verschillende laserinstelllingen: (a) 150 lagen; (b) 300 lagen; (c) 450 lagen en (d) 600 lagen
Conclusie
Het grote voordeel van de voorgestelde laserablatietechniek om kegelvormige microholtes te creëren zijn de zeer kleine puntradii, de snelle en flexibele productie die mogelijk is en de lage kost. De onderzochte procesketen bleek een geschikte methode te zijn voor massaproductie van solide polymeren micronaalden met kleine puntradii.
Begin januari 2021 is het COOCK-project Surfacescript gestart: Functioneel getextureerde oppervlakken voor een nieuwe generatie componenten. Klik hier voor meer informatie.
Bron
A novel method for producing solid polymer microneedles using laser ablated moulds in an injection moulding process, Tim Evens, Olivier Malek, Sylvie Castagne, D. Seveno, Albert Van Bael
https://www.researchgate.net