Le coût, la lenteur et la complexité des actuelles techniques de micro-fabrication entravent aujourd’hui l’utilisation des micro-aiguilles creuses pour l’administration de médicaments. Une récente étude montre qu’une nouvelle méthode utilisant un laser femtoseconde pourrait offrir une solution moins coûteuse, mais fiable, pour la production de masse de micro-aiguilles creuses.
Un grand nombre de médicaments non administrables par voie orale doivent être injectés. L’injection est cependant inconfortable pour le patient, augmente le risque d’infections et exige un personnel médical expérimenté. Ces deux derniers inconvénients sont des écueils majeurs, en particulier dans les pays en voie de développement.
La recherche d’une méthode d’administration moins invasive, qui traverse la barrière naturelle de la peau (couche cornée), a débouché sur le développement de toutes sortes de micro-aiguilles, d’une longueur de 25 à 2 500 µm. Ce type d’aiguilles offre le grand avantage de pouvoir administrer médicaments et vaccins sans douleur, soi-même ou pas. Un avantage complémentaire, dans le cas de l’administration de vaccins, est l’abondance de cellules présentatrices d’antigène spécialisées dans la peau (indispensable pour le bon fonctionnement du système immunitaire). De plus, du fait du volume très faible des micro-aiguilles, les coûts de distribution sont plus bas que ceux des aiguilles hypodermiques classiques. Cette nouvelle méthode d’administration de médicaments serait un précieux atout dans la gestion de crises, comme la pandémie du COVID-19, à l’échelle mondiale.
Micro-aiguilles creuses ou pleines
Les micro-aiguilles ont une microstructure aciculaire permettant d’administrer des médicaments de la façon la moins invasive possible. Elles peuvent servir à administrer médicaments ou vaccins selon différentes approches. Contrairement aux micro-aiguilles pleines et solubles, dont les possibilités d’administration sont assez limitées, les micro-aiguilles creuses possèdent un canal, ou lumière, interne, qui permet de transporter un liquide, ce qui offre un énorme potentiel. Cette stratégie permet d’injecter des doses de médicaments plus grandes à une vitesse plus élevée. Le plus grand défi de ces aiguilles creuses est sans conteste la complexité de leur procédé de fabrication. Il n’existe actuellement pas de procédé de production de masse de lots de micro-aiguilles creuses en polymère à un coût réduit à cause de leur plus haut niveau de complexité.
Récemment, une équipe de chercheurs, incluant des experts de Sirris, a présenté une nouvelle méthodologie de production de micro-aiguilles creuses en polymère. La méthode utilise un laser femtoseconde pour graver des micro-trous coniques dans un insert de moule. Ce dernier est ensuite utilisé dans un procédé de moulage sous pression pour créer des micro-aiguilles coniques creuses avec une pointe tranchante.
La production de micro-aiguilles creuses reste aujourd’hui limitée en raison de la complexité, du coût et de la lenteur des techniques de micro-production, qui sont donc peu adaptées à la production de masse. Le procédé de gravure profonde par ions réactifs (Deep reactive-ion etching, ou DRIE) est déjà utilisé pour fabriquer des micro-aiguilles creuses d’une longueur de 700-1 000 µm avec un canal de 75-150 µm. La forme de ces micro-aiguilles est cependant cylindrique avec une pointe grossière, qui pénètre difficilement dans la peau. Des études utilisant différents matériaux et formes d’aiguilles ont montré que la forme de la pointe est un critère clé et que les micro-aiguilles dotées d’une pointe acérée pénètrent plus facilement dans la peau. De plus, la pointe des micro-aiguilles doit avoir une forme biseautée et un canal (lumière) en position décentrée ou latérale.
Une équipe de chercheurs de la KU Leuven a alors mis au point, en collaboration avec Sirris, une nouvelle méthode de production de micro-aiguilles creuses en polymère, utilisant un laser femtoseconde pour réaliser des trous dans un insert de moule par ablation laser. L’insert est utilisé dans un procédé de moulage par injection pour reproduire les micro-aiguilles. Avec cette technique, l’équipe a créé par ablation laser deux types de trous pour les aiguilles creuses, et évalué leur forme par micro-CT-scan (micro-tomographie informatisée). Les deux types de micro-aiguilles ont été gravés sur des inserts de moule, avant de reproduire ceux-ci via un procédé de moulage par injection sous trois conditions différentes. La qualité de reproduction des aiguilles creuses a été évaluée par examen microscopique et validée par un test d’injection d’eau. Pour ce test, l’aiguille était intégrée dans une puce microfluidique servant à injecter à l’aide d’une pompe à pression de l’eau colorée dans une matrice d’agarose aux propriétés similaires à celles de la peau.
Installation d'essai
Le matériau thermoplastique polyméthacrylate de méthyle a été utilisé dans cette étude en raison de son excellente biocompatibilité. L’alliage aluminium-zinc, souvent utilisé pour la production en petite série et la conception de prototypes de moules, a été choisi pour le moule en raison de son faible coût et bonne usinabilité.
Les trous en forme d’aiguille creuse ont été gravés dans l’insert de moule de 70 x 60 x 4,6 mm à l’aide d’un microsystème d’usinage avec source laser. L’insert gravé a été placé dans le moule utilisé dans le procédé de moulage par injection pour reproduire les micro-trous, et obtenir ainsi des micro-aiguilles creuses en polymère sur une surface plane et pleine. Une jonction liquide entre aiguilles et plaque de polymère était nécessaire pour pouvoir évaluer la fonctionnalité des aiguilles. Cette jonction a été réalisée en perçant des micro-canaux dans la surface, mais à l’avenir un moule sera développé pour créer ces jonctions directement durant le moulage par injection.
Un microsystème d’usinage (Lasea) avec une source laser femtoseconde HP Satsuma a été utilisé pour l’ablation laser de l’insert de moule. Après la texturisation laser, les inserts ont été traités aux ultrasons dans un bain d’éthanol pour nettoyer les micro-trous. La stratégie laser est basée sur une précédente étude dans laquelle une méthode avait été développée pour créer des micro-trous coniques pour la production de micro-aiguilles pleines.
La pièce moulée sous pression est une plaque plane de 50 x 60 x 1,5 mm avec des micro-aiguilles d’environ 2,5 x 2,5 mm, située à une distance d’environ 45 mm du point d’injection. Le moulage a été réalisé avec une machine de moulage par injection hydraulique Engel ES 200/35 HL avec une force de serrage maximale de 350 kN. Trois séries de paramètres de moulage ont été définies dans les limites conseillées par le fournisseur de matériaux. Les trois paramètres variables susceptibles d’influencer dans une certaine mesure la reproduction des micro-aiguilles étaient la température de fusion, la vitesse d’injection volumétrique et la température du moule.
Les tests de micro-perçage ont été réalisés sur un centre d’usinage CNC (Kern Microtechnik Eschenlohe) à une vitesse d’arbre de 40 000 tr/min, avec un micro-foret DIXI Polytool 1131 de 100 µm de diamètre et de 700 µm de long et une fraiseuse ProtoTRAK RMX 3500. Vu la faible longueur du micro-foret, l’épaisseur de la plaque en polymère a dû être réduite à environ 500 µm.
La géométrie des trous obtenus par ablation dans les micro-aiguilles a été caractérisée à l’aide d’un système I-CT Phoenix Nanotom et celle des micro-aiguilles thermoplastiques reproduites a été évaluée à l’aide d’un microscope numérique Keyence VH-S30.
Un gel d’agarose d’environ 1 cm d’épaisseur a été utilisé pour simuler la peau. L’injection d’eau distillée colorée en bleu a été répétée trois fois sur trois échantillons tests d’agarose différents.
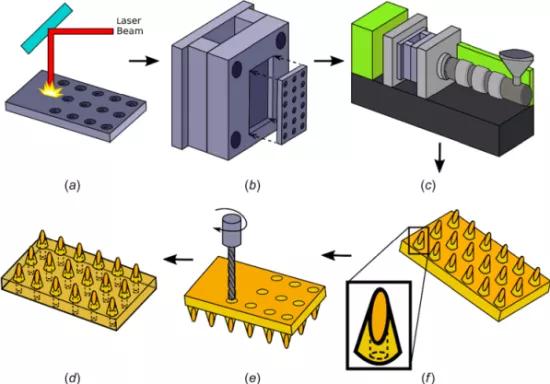
Illustration schématique des étapes du procédé de production de micro-aiguilles creuses
Résultats des essais
La reproductibilité était très variable pour les trois séries de paramètres de moulage. Les micro-aiguilles moulées avec les valeurs basses des paramètres de moulage étaient très courtes avec un bord bas et une paroi très épaisse à la pointe. Les aiguilles obtenues avec les valeurs moyennes des paramètres montraient déjà une amélioration tandis que la plus grande reproductibilité a été obtenue avec les valeurs hautes des paramètres de moulage, qui ont fourni les aiguilles les plus longues avec le bord le plus élevé et la paroi la plus fine à la pointe. Ces micro-aiguilles avaient en outre les écarts types les plus faibles de toutes les mesures, ce qui indique un procédé de moulage plus stable et donc une meilleure reproductibilité des échantillons produits. Cette 3e série de micro-aiguilles avait également un aspect moins transparent que les deux autres séries du fait de la rugosité superficielle aux échelles micro et nanométrique. La reproductibilité des micro-aiguilles dépend également du retrait volumétrique du polymère. Ce retrait (linéaire) a pu être calculé et semble négligeable (0,28 pourcent).
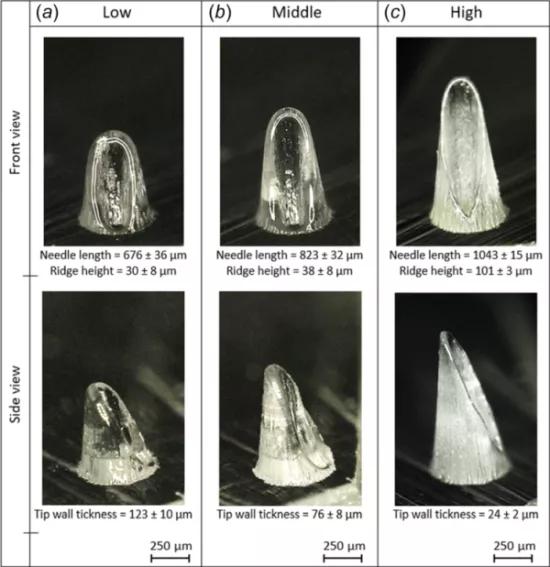
Vues frontales et latérales (au microscope) des micro-aiguilles reproduites en polymère avec des valeurs basses (a), moyennes (b) ou élevées (c) des paramètres de moulage ; les légendes sous les photos indiquent les moyennes et écarts types des dimensions des aiguilles.
Conclusion
La nouvelle méthode de production de micro-aiguilles creuses en polymère évaluée dans cette étude semble efficace. L’utilisation de valeurs élevées pour la température de moule, la vitesse d’injection volumétrique et la température de fusion a permis de faciliter la reproduction et d’augmenter la reproductibilité. La fonctionnalité des micro-aiguilles creuses produites a été évaluée par des tests d’injection avec aiguille unique, qui ont montré qu’il était possible d’injecter un flux contrôlé d’eau colorée dans une matrice d’agarose.
La nouvelle méthodologie a un potentiel énorme pour la production de masse à coût réduit d’instruments munis de micro-aiguilles. Il est également possible de modifier et d’améliorer la conception de la micro-aiguille en changeant les paramètres de balayage laser. La nouvelle méthodologie permet de produire des micro-aiguilles en grand volume à prix réduit, ce qui peut être un énorme atout par ex. dans les campagnes de vaccination à grande échelle.
Prochainement, les chercheurs tenteront d’intégrer les jonctions liquides entre les aiguilles et la plaque de polymère directement durant le procédé de moulage en adaptant la forme du moule. La forme de la micro-aiguille sera elle aussi améliorée en termes de fonctionnalité pour différentes conditions et applications.
Le projet COOCK Surfacescript portant sur les surfaces texturisées fonctionnelles pour une nouvelle génération de composants a été lancé début 2021. Cliquez ici pour plus d’infos.
Article apparenté
Source
- Producing Hollow Polymer Microneedles Using Laser Ablated Molds in an Injection Molding Process: https://asmedigitalcollection.asme.org