De doorbraak van het gebruik van holle micronaalden voor de toediening van medicatie wordt momenteel nog verhinderd door de prijs, traagheid en complexiteit van de bestaande microfabricagetechnieken. Een recent onderzoek toont aan dat een nieuwe methode die gebruik maakt van een femtosecondelaser een goedkopere, maar betrouwbare oplossing voor de massaproductie van holle micronaalden kan bieden.
Omdat lang niet alle medicatie via het spijsverteringsstelsel kan worden toegediend, gaat nog steeds heel wat via een injectie. Dit is echter oncomfortabel voor de patiënt, vergroot de kans op infecties en vereist geoefend medisch personeel. Vooral deze laatste twee feiten zijn een probleem in ontwikkelingslanden.
De zoektocht naar een minder invasieve manier van toediening, die voorbij de natuurlijke barrière van de huid (stratum corneum) raakt, mondde uit in de ontwikkeling van allerlei soorten micronaalden, met een lengte van 25-2.500 µm. Een groot voordeel bij dit soort naalden is de mogelijkheid om pijnvrij, al dan niet zelf, medicijnen en vaccins toe te dienen. Een bijkomend voordeel bij de toediening van vaccins is de overvloed aan gespecialiseerde antigeen-presenterende cellen in de huid (onmisbaar voor de goede werking van het afweersysteem). Bovendien zijn door het kleinere volume, de distributiekosten lager dan bij klassieke hypodermische naalden. Dergelijke oplossingen voor de toediening van medicijnen zouden op wereldschaal een hele hulp zijn om crises zoals de COVID-19-pandemie op te lossen.
Holle vs. volle micronaalden
Micronaalden bevatten naaldachtige microstructuren die toelaten op een minimaal invasieve manier medicijnen toe te dienen. De naalden kunnen ingezet worden voor het toedienen van medicatie of vaccins volgens verschillende benaderingen. In tegenstelling tot volle en oplosbare micronaalden, waarmee de toedienmogelijkheden eerder beperkt zijn, beschikken holle micronaalden over een kanaal of interne boring, die het transport van vloeistoffen toelaat, wat een enorm potentieel met zich meebrengt. Deze strategie laat de injectie van grotere doses medicijnen toe aan een hogere snelheid. Ongetwijfeld is de grootste uitdaging aan deze holle naalden hun complex productieproces. Een productieproces voor rijen holle polymeer micronaalden in grote volumes en aan een lage kost is momenteel zelfs niet beschikbaar, aangezien het een extra complexiteitsniveau met zich meebrengt vergeleken met volle naalden.
Recent demonstreerde een team van onderzoekers, waaronder ook experts van Sirris, al een innovatieve methodologie om volle micronaalden uit polymeer te produceren. De methode maakt gebruik van een femtosecondelaser om kegelvormige microholtes te creëren in een matrijsinsert. Die insert wordt vervolgens gebruikt in een spuitgietproces, om zo volle kegelvormige micronaalden met een scherpte puntradius te creëren.
Holle micronaalden produceren is momenteel nog beperkt door de dure, tijdverslindende en complexe microproductietechnieken, die niet geschikt zijn voor massaproductie. Deep reactive-ion etching (diepetsen met reactieve ionen) wordt al gebruikt om holle micronaalden met een kanaal van 75-150 µm en een lengte van 700-1.000 µm te creëren. De vorm van deze micronaalden is echter cilindrisch met een botte punt, wat het moeilijk maakt om door de huid te dringen. Uit onderzoek met verschillende materialen en naaldontwerpen blijkt dat de vorm van de punt belangrijk is en scherpe micronaalden efficiënter zijn om door de huid te dringen. Bovendien moeten de micronaalden een punt met afgeschuinde vorm hebben en een kanaal (lumen) dat zich decentraal of opzij bevindt.
Een onderzoeksteam van KU Leuven ontwikkelde daarop, in samenwerking met Sirris, een innovatieve productiemethode voor holle micronaalden uit polymeer, die gebruik maakt van een femtosecondelaser om via laserablatie holtes te verwezenlijken in een matrijsinsert. Dit inzetstuk wordt gebruikt in een spuitgietproces om micronaalden te repliceren. Hiermee werden twee types van holtes voor holle naalden gecreëerd via laserablatie en hun vorm werd beoordeeld via een micro-CT-scan (micro-computed tomography - I-CT). Beide types van micronaalden werden geïmplementeerd op een matrijsinsert, die achteraf werd gerepliceerd in een spuitgierprocedé, waarbij drie verschillende procescondities werden gebruikt. Het effect hiervan op het replicatieproces werd beoordeeld via microscopisch onderzoek van de naalden. Het ontwerp van holle micronaald met de hoogte van replicatiebetrouwbaarheid werd verder gevalideerd via enkele-naald-injecties, waarbij de naald werd geïntegreerd in een microfluïdische chip die gebruikt werd om gekleurd water in een huidachtige agrosematrix te injecteren met behulp van een drukpomp.
Testopstelling
Voor het onderzoek werd gebruik gemaakt van het thermoplastische materiaal polymethylmethacrylaat omwille van de excellente biocompatibiliteit. Als matrijsmateriaal werd een aluminium-zinklegering gekozen, die vaak wordt gebruik voor kleine-serieproductie en prototypematrijzen, omwille van de lage kostprijs en goede bewerkbaarheid.
Om de holten voor de holle naalden in een matrijsinsert met als afmetingen 70 x 60 x 4,6 mm te creëren werd een microbewerkingssysteem met een laserbron ingezet, waarna de insert in een matrijs werd geplaatst. Spuitgieten werd gebruikt om de microholten te repliceren, wat resulteerde in holle polymeer micronaalden op een vol, vlak oppervlak. Een vloeistofverbinding tussen naald en polymeerplaat was nodig om de functionaliteit van de naalden te kunnen beoordelen. Deze werd verwezenlijkt door microholten te boren door het oppervlak, maar in de toekomst zou een matrijs worden ontworpen die onmiddellijk tijdens het spuitgieten deze verbindingen integreert.
Een microbewerkingssysteem (Lasea) met een Satsuma HP-femtosecondelaserbron werd ingezet voor laserablatie van een matrijsinsert. Na het lasertextureren werden de inserts ultrasoon behandeld in een ethanolbad, om vuil uit de microholten te verwijderen. De laserstrategie is gebaseerd op het vorige onderzoek waarin een methode ontwikkeld werd om kegelvormige microholten te creëren voor de productie van volle micronaalden.
Het gespuitgiete stuk is een vlakke plaat met als afmetingen 50 x 60 x 1,5 mm. De reeks micronaalden heeft een afmeting van ca. 2,5 x 2,5 mm, op een afstand van c. 45 mm van de spuitgietlocatie. Het spuitgieten gebeurde op een Engel ES 200/35 HL hydraulische spuitgietmachine met een maximale klemkracht van 350 kN. Drie sets van spuitgietparameters werden gedefinieerd binnen de aangeraden grenzen van de materiaaltoeleverancier. De drie variërende parameters waren smelttemperatuur, volumetrische injectiesnelheid en matrijstemperatuur, en zouden tot op een bepaalde hoogte de replicatie van de micronaalden beïnvloeden.
Testen met microboren werden uitgevoerd op een CNC-bewerkingscenter (Kern Microtechnik Eschenlohe) aan een spindelsnelheid van 40.000 tpm. Een DIXI Polytool 1131-microboor met een diameter van 100 µm en lengte van 700 µm werd gebruikt. Door de geringe lengte van de microboor moest de dikte van de polymeerplaat gereduceerd worden tot ca. 500 µm. Deze bewerking werd uitgevoerd met een ProtoTRAK RMX 3500 freesmachine.
De geometrie van de via ablatie verkregen holten in de micronaalden werd gekarakteriseerd met een Phoenix Nanotom I-CT-systeem. De geometrie van de gerepliceerde thermoplastische micronaalden werd beoordeeld met een Keyence VH-S30-digitale microscoop.
Als huidachtig substraat werd een agarosegel gebruikt van ca. 1 cm dik. De injectie met blauw gekleurd gedistilleerd water werd drie keer herhaald op drie verschillende agaroseteststukken.
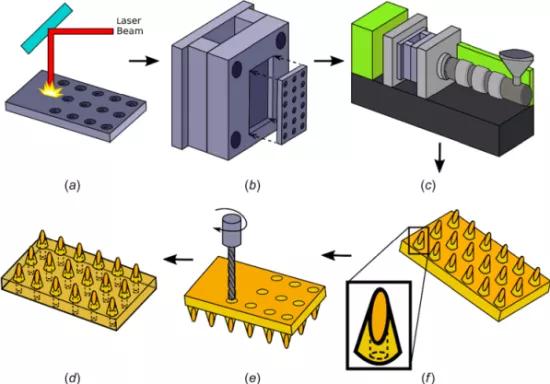
Schematische weergave van de procesketen voor de productie van holle micronaalden
Testresultaten
Uit de testen bleek een groot verschil in replicatiebetrouwbaarheid tussen de drie verschillende spuitgietcondities. De lage spuitgietparameters resulteerden in de kortste micronaalden met een zeer lage rand en grote wanddikte van de punt. Bij de naalden die met de 'middelste' parameters werden gecreëerd werd al een verbetering genoteerd, maar de hoogste replicatiebetrouwbaarheid werd opgetekend voor de 'hoge' spuitgietparameters: het ging hierbij om de langste naalden met de hoogste rand en dunne wanden aan de punt. Deze micronaalden kenden bovendien de laagste standaard afwijking van alle metingen, wat wijst op een stabieler spuitgietprocedé en daardoor een hogere reproduceerbetrouwbaarheid van de geproduceerde monsters. Ook bleek deze set micronaalden minder doorzichtig dan de twee andere sets door de oppervlakteruwheid op micro- en nanoschaal. De repliceerbaarheid van de micronaalden wordt ook beïnvloed door de volumetrische krimp van het polymeer. Deze (lineaire) krimp kon worden berekend en bleek minimaal (0,28 procent).
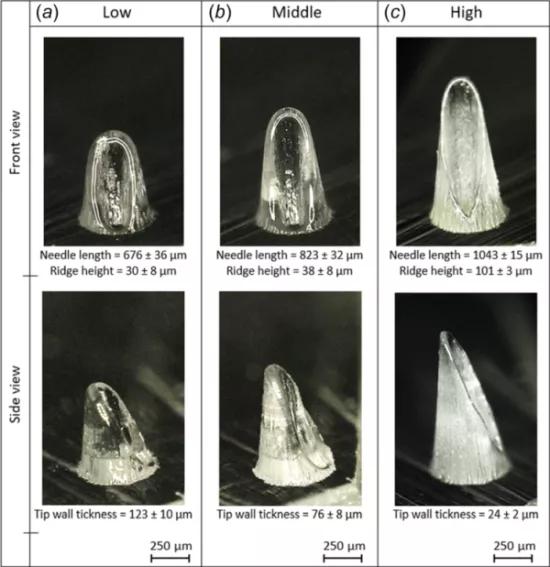
Microscopisch beeld van frontaal en zijaanzicht van de gerepliceerde polymeer micronaalden met (a) lage spuitgietparameters, (b) middelhoge spuitgietparameters en (c) hoge spuitgietparameters, met vermelding van gemiddelde waarde van de afmetingen van de naalden en de standaard afwijking
Conclusie
Tijdens het onderzoek bleek de nieuwe methode om holle polymeer micronaalden te produceren succesvol. De combinatie van een hoge matrijstemperatuur, volumetrische spuitsnelheid en smelttemperatuur maakten hierbij de replicatie makkelijker en dus betrouwbaarder. De functionaliteit van de geproduceerde holle micronaalden werd geëvalueerd tijdens injecties met een enkele naald, waarbij een gecontroleerde stroom gekleurd water met succes kon worden ingespoten in een agrosematrix.
De ontwikkelde methodologie kent een enorm potentieel voor massaproductie van de productie van apparatuur met micronaalden aan een lage kost met hoog volume. Het is hierbij mogelijk het ontwerp van de micronaald te veranderen door de laserscanningparameters aan te passen, waardoor verdere verbeteringen mogelijk zijn. De ontwikkelde methodologie laat de productie van lage-kost-hoog-volume-micronaalden toe, wat een belangrijke aanwinst kan betekenen voor bijvoorbeeld vaccinatiecampagnes op grote schaal.
In de nabije toekomst zullen de onderzoekers proberen de vloeistofverbindingen tussen de naalden en de polymeerplaat te integreren tijdens het spuitgietprocedé door het matrijsontwerp aan te passen. Ook zal het ontwerp van de micronaald worden verbeterd op het vlak van functionaliteit voor verschillende condities en toepassingen.
Begin 2021 startte het COOCK-project Surfacescript rond functioneel getextureerde oppervlakken voor een nieuwe generatie componenten. Klik hier voor meer informatie.
Verwant artikel
Bron
- Producing Hollow Polymer Microneedles Using Laser Ablated Molds in an Injection Molding Process: https://asmedigitalcollection.asme.org